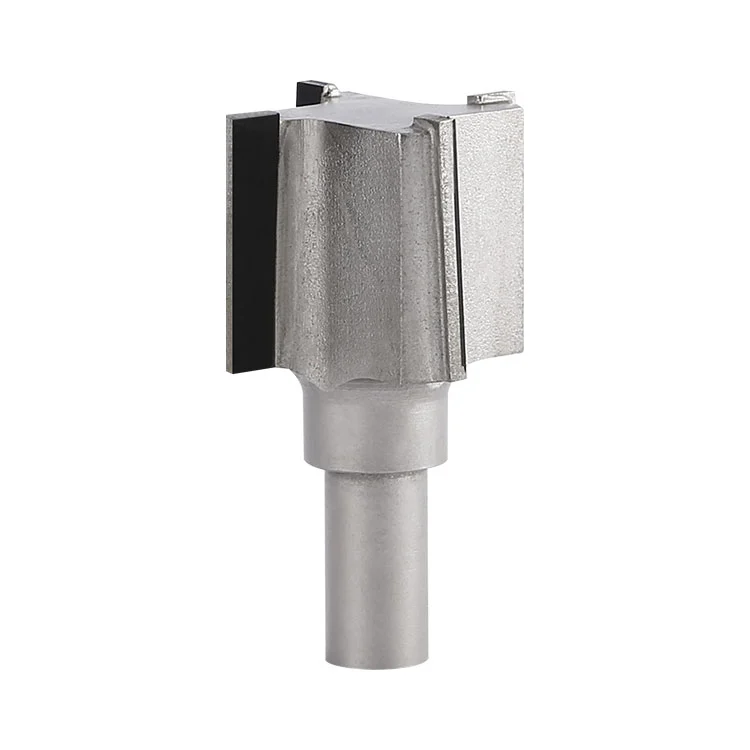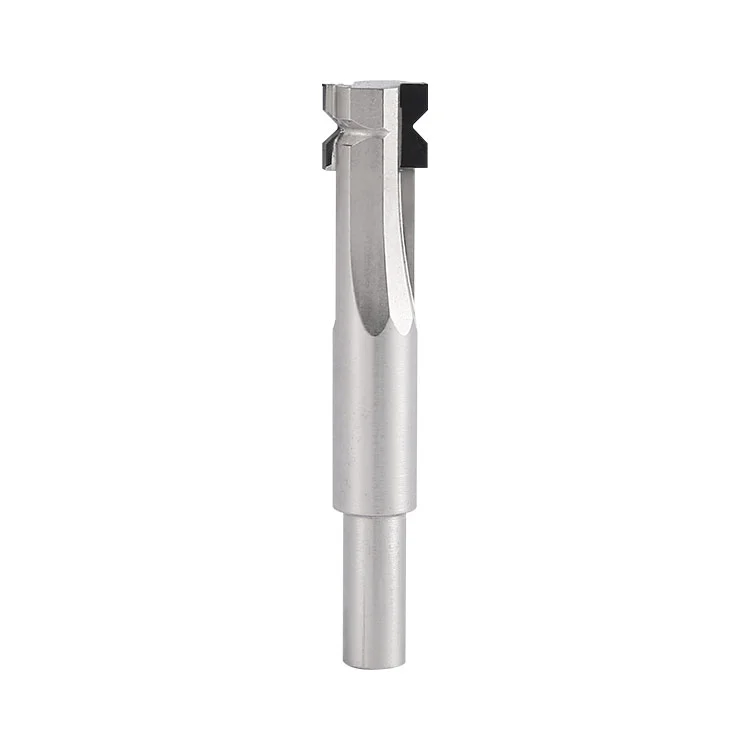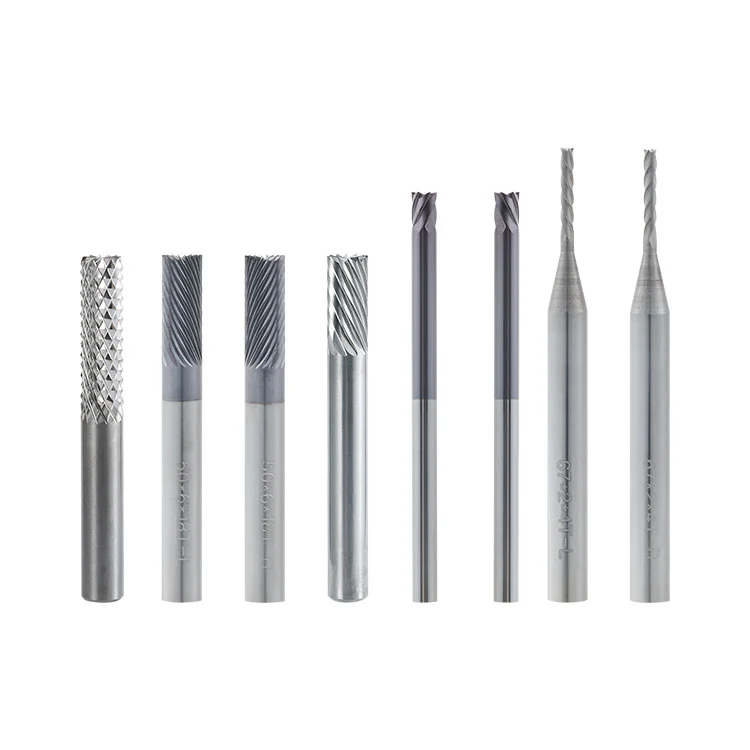
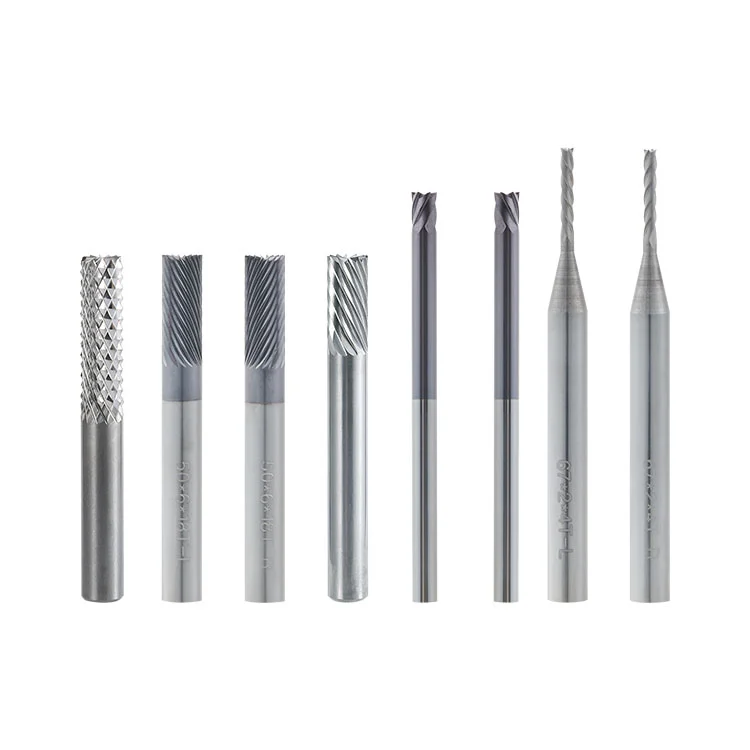
Dongguan Weicheng Electronic Co., Ltd.entwickelt PCB-Schneidwerkzeuge für die industrielle Leiterplattenbearbeitung, einschließlich derHartmetall-PCB-Kantenabschrägungsschneider, ein solides Hartmetallwerkzeug zum Anfasen und Anfasen von Goldfingern. Mit einer geraden Schaftstruktur und einer passivierten, hochglanzpolierten Schneidkante trägt dieser Fräser dazu bei, glatte, geneigte Oberflächen zu erzeugen und gleichzeitig das Risiko des Verkratzens oder Abblätterns der vergoldeten Schicht während der Vorbereitung des Leiterplattensteckers zu verringern.
1. Warum das Abschrägen von Goldfingern wichtig ist
2. Wie der Abschrägungsprozess funktioniert
3. Vorteile der Hartmetallkonstruktion
4. Passivierung und Spiegelpolieren
5. Auswahl der richtigen Fräsergröße
Goldfinger sind leitende Kontaktbereiche, die sich entlang der Kante einer Leiterplatte befinden. Sie werden häufig verwendet, um eine Leiterplatte mit einem kompatiblen Steckplatz oder Stecker zu verbinden. Vor dem Einsetzen müssen die Enden der Goldfinger möglicherweise abgeschrägt werden, um eine geneigte Führungsfläche zu schaffen.
Eine ordnungsgemäß verarbeitete Abschrägung hilft dabei, die Platine in den Steckverbinder zu führen und unterstützt ein reibungsloses Einsetzen und Entfernen. Der Zustand der vergoldeten Oberfläche ist besonders wichtig, da Kratzer, Abblättern oder unebene Kanten die Kontaktfläche und das Aussehen der fertigen Platine beeinträchtigen können.
Bei der automatisierten Leiterplattenproduktion wird zur Bearbeitung der Leiterplattenkante ein spezieller Abschrägungsschneider verwendet. Der aktuelle Zustand, die Maßhaltigkeit und die Kompatibilität mit der Maschine beeinflussen die Konsistenz der fertigen Fase.
Der Hartmetallfräser wird auf die Spindel einer automatischen Leiterplatten-Anfasmaschine gespannt. Während des Betriebs rotiert das Werkzeug mit hoher Geschwindigkeit, während die Leiterplatte mit kontrollierter Vorschubgeschwindigkeit durch die Maschine transportiert wird.
Das Ende des Goldfingers berührt die rotierende Schneidkante, die die Platinenkante so fräst, dass eine geneigte Führungsfläche entsteht. Der Prozess ist für die kontinuierliche Bearbeitung konzipiert und kann eine gleichmäßige Fase erzeugen, wenn die Maschineneinrichtung und die Vorschubbedingungen ordnungsgemäß gesteuert werden.
Ein wichtiger Punkt ist, dass der Fräser selbst den Fasenwinkel nicht bestimmt. Der Fasenwinkel wird von der Fasenmaschine voreingestellt und eingestellt. Der Fräser ist ein Zylinderschaftwerkzeug und die Maschinenkonfiguration bestimmt den erforderlichen Bearbeitungswinkel.
Der Fräser ist aus ultrafeinem Hartmetall gefertigt, auch Wolframstahl genannt. Dieses Material bietet eine hohe Härte und Verschleißfestigkeit und eignet sich daher für wiederholte Schneidvorgänge bei der Leiterplattenherstellung.
Seine Vollhartmetallkonstruktion unterstützt die Schnittleistung, die für das kontinuierliche Anfasen von Goldfingern erforderlich ist. Bei der Werkzeugauswahl sollten jedoch das Plattenmaterial, die Maschinenspindel, die Schnittparameter und das Produktionsvolumen berücksichtigt werden.
Bei Platten mit hohem Glasfaseranteil oder hohem anorganischem Füllstoffanteil kann der Werkzeugverschleiß zunehmen. Diese Materialien sollten durch Musterverarbeitung bewertet werden, um die Schnittqualität und Werkzeugkompatibilität vor der Massenproduktion zu bestätigen.
Bei der Bearbeitung vergoldeter Leiterplattenkanten ist der Zustand der Schneide besonders wichtig. Eine unbehandelte scharfe Kante oder eine beschädigte Schneidkante kann beim Anfasvorgang zu Kratzern, Reibung oder örtlicher Spannung führen.
Passivierung und Hochglanzpolieren tragen dazu bei, scharfe Spitzen entlang der Schneidkante zu entfernen und eine glattere Kontaktfläche zu erzeugen. Dies kann die Reibung an der vergoldeten Schicht verringern und das Risiko des Abblätterns des Goldes während der Bearbeitung verringern.
Der Fräser ist jedoch nur ein Faktor, der das Endergebnis beeinflusst. Auch die Haftung der Goldschicht, der Platinenzustand, der Spindelrundlauf, die Staubentfernung und die Vorschubgeschwindigkeit müssen berücksichtigt werden. Vor der laufenden Produktion wird eine Erstmusterprüfung empfohlen.
Die Auswahl eines Fräsers nur anhand seines Durchmessers kann zu Installations- oder Verarbeitungsproblemen führen. Das Werkzeug muss zur Spindel, Spannzange und zum verfügbaren Einbauraum der Anfasmaschine passen.
Das Produktspezifikationsspektrum umfasst verschiedene Kombinationen aus Fräserdurchmesser, Zahnanzahl, Schaftdurchmesser und Länge. Die aufgeführten Fräserdurchmesser umfassen 1,5 mm, 2 mm, 3 mm, 3,175 mm, 4 mm, 6 mm und 6,35 mm. Die Schaftdurchmesser betragen je nach Modell 3,175 mm, 6 mm und 6,35 mm.
Bestätigen Sie vor der Bestellung die folgenden Informationen:
● Fräserdurchmesser:Überprüfen Sie den erforderlichen Durchmesser anhand des Installationsraums und der Verarbeitungskonfiguration der Maschine.
● Schaftdurchmesser:Passen Sie den Schaft an die Spindel und die Spannzange an, um eine sichere Klemmung zu gewährleisten.
● Werkzeuglänge:Bestätigen Sie die für die Maschineneinrichtung erforderliche Schnittlänge und Gesamtlänge.
● Anzahl Zähne:Wählen Sie das entsprechende Modell entsprechend den erforderlichen Bearbeitungsbedingungen und der Gerätekompatibilität aus.
● Plattenmaterial:Geben Sie den PCB-Typ und relevante Materialeigenschaften für die Werkzeugbewertung an.
Die Bereitstellung eines Maschinenmodells, eines vorhandenen Fräsermusters oder einer technischen Zeichnung kann dabei helfen, die erforderlichen Abmessungen vor der Produktion zu überprüfen.
Goldfingerkratzer, abblätternde Beschichtungen und ungleichmäßige abgeschrägte Oberflächen können verschiedene Ursachen haben. Das Ersetzen des Schneidmessers ohne Überprüfung des Maschinen- und Plattenzustands kann das zugrunde liegende Problem möglicherweise nicht lösen.
Mögliche Ursachen sind eine abgebrochene Schneidkante, unzureichende Passivierung, übermäßiger Werkzeugrundlauf, schlechte Staubaufnahme, zu hohe Vorschubgeschwindigkeit oder eine schwache Haftung der vergoldeten Schicht. Überprüfen Sie bei der Erstmusterprüfung den Fräser und die Leiterplattenoberfläche.
Oberflächenwellen und sichtbare Werkzeugspuren können mit Spindel- oder Spannzangenverschleiß, unzureichender Werkzeugsteifigkeit, instabilem Plattentransport oder einem ungeeigneten Verhältnis zwischen Spindelgeschwindigkeit und Vorschubgeschwindigkeit zusammenhängen.
Ungleichmäßige Fasenwinkel können durch falsche Maschinenwinkeleinstellungen, Abweichungen bei der Plattenpositionierung, instabilen Transport oder abnormalen Spindelrundlauf entstehen. Der Fasenwinkel sollte über die Maschine überprüft und eingestellt werden, anstatt davon auszugehen, dass der Fräser einen festen Formwinkel hat.
Hoher Glasfaseranteil, schlechte Staubabsaugung, zu hohe Schnitttemperatur und ungeeignete Bearbeitungsparameter können den Werkzeugverschleiß beschleunigen. Regelmäßige Inspektionen helfen dabei, Veränderungen im Zustand der Schneidkante zu erkennen, bevor sie sich auf die Produktionsqualität auswirken.
Eine ordnungsgemäße Installation und routinemäßige Wartung tragen dazu bei, den Zustand des Werkzeugs zu erhalten und eine stabile Verarbeitung zu unterstützen. Untersuchen Sie den Fräser vor dem Betrieb unter geeigneter Vergrößerung auf Risse, Absplitterungen oder Kantenschäden. Der Schaft und die Spannzange sollten sauber sein und der Rundlauf des Werkzeugs sollte vor der Bearbeitung überprüft werden.
Halten Sie während der Produktion das Staubsammelsystem in Betrieb, um Glasfasern und andere Schneidrückstände zu entfernen. Vermeiden Sie plötzliche Änderungen der Plattenvorschubgeschwindigkeit, da diese zu Stoßbelastungen führen und das Risiko von Schnittkantenschäden erhöhen können.
Nach der Bearbeitung den Staub mit einer weichen Bürste entfernen und den Cutter an einem trockenen Ort aufbewahren. Vermeiden Sie den Kontakt der Schneide mit harten Gegenständen. Wenn die Schneide stumpf wird, kann die Schneidfähigkeit durch professionelles Nachschleifen wiederhergestellt werden. Nach dem Schleifen sollte der Rundlauf erneut überprüft werden, bevor das Werkzeug wieder eingebaut wird.
Nach der Installation oder dem Werkzeugwechsel sollten Probeschnitte und Erstmusterprüfungen durchgeführt werden. Überprüfen Sie den Fasenwinkel, die Oberflächenbeschaffenheit und den Zustand der vergoldeten Schicht, bevor Sie mit der kontinuierlichen Produktion fortfahren.
A: Es wird auf PCB-Anfasmaschinen verwendet, um die Enden vergoldeter Goldfinger anzufasen. Der Prozess erzeugt eine geneigte Führungsfläche, um das Einsetzen der Leiterplatte in Steckverbinder zu unterstützen.
A: Nein. Der Fräser hat eine gerade Schaftstruktur ohne festen Formwinkel. Der Fasenwinkel wird von der PCB-Anfasmaschine eingestellt und angepasst.
A: Passivierung und Hochglanzpolieren tragen dazu bei, scharfe Spitzen zu entfernen und eine glattere Schnittkante zu erzeugen. Dies trägt dazu bei, Reibung, Kratzer und die Gefahr des Abblätterns der vergoldeten Oberfläche zu reduzieren.
A: Dünne FPC-Platten können auf Anfasung geprüft werden. Die Geschwindigkeit des Plattenvorschubs sollte reduziert werden, um die Schnittbelastung zu begrenzen. Vor der Produktion wird eine Probeprüfung empfohlen. FPC-Platten mit dicken Verstärkungsplatten bedürfen ebenfalls einer vorherigen Bewertung.
A: Zu den möglichen Ursachen gehören eine abgebrochene oder unzureichend polierte Schneidkante, ein übermäßiger Rundlauf des Werkzeugs, zwischen Werkzeug und Platine eingeschlossener Staub, eine hohe Vorschubgeschwindigkeit oder eine schlechte Haftung der vergoldeten Schicht. Diese Faktoren sollten individuell geprüft werden.
A: Überprüfen Sie die Spindel- und Spannzangenspezifikationen, den Einbauraum, die erforderliche Werkzeuglänge und die Maschinenkonfiguration. Die Fräserabmessungen sollten anhand der Gerätezeichnung oder eines vorhandenen Werkzeugmusters bestätigt werden.
A: Ja. Durch fachmännisches Nachschleifen kann eine stumpfe Schneidkante wiederhergestellt werden, wenn der Zustand des Werkzeugs dies zulässt. Überprüfen Sie nach dem Schleifen die Schneidkante und prüfen Sie erneut den Rundlauf des Werkzeugs, bevor Sie es wieder einbauen.
A: Führen Sie Ersttests durch, um den Fasenwinkel, die Oberflächenbeschaffenheit und den Zustand der vergoldeten Schicht zu bestätigen. Überprüfen Sie außerdem die Installation des Fräsers, den Rundlauf der Spindel, die Sauberkeit der Spannzange, die Positionierung der Platine und die Staubansammlung.
Das konsistente Anfasen von Goldfingern auf Leiterplatten erfordert die richtige Kombination aus Hartmetall-Werkzeugkonstruktion, modernster Vorbereitung, Maschinenkompatibilität und Prozesskontrolle. Die Bewertung dieser Faktoren vor der Produktion hilft Herstellern, eine stabile Fasenqualität aufrechtzuerhalten und vermeidbare Oberflächenfehler zu reduzieren.
Suchen Sie einen Hartmetallschneider zum Anfasen von Goldfingern an Leiterplatten?
Senden Sie Ihre Maschinenspezifikationen, Fräserzeichnungen oder Musteranforderungen an unser Team.
Senden Sie eine Anfrage