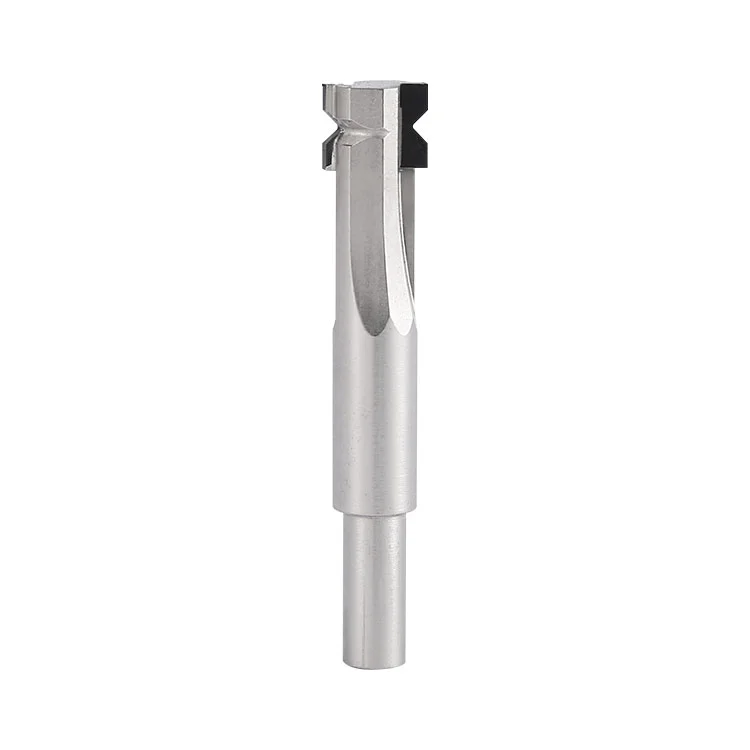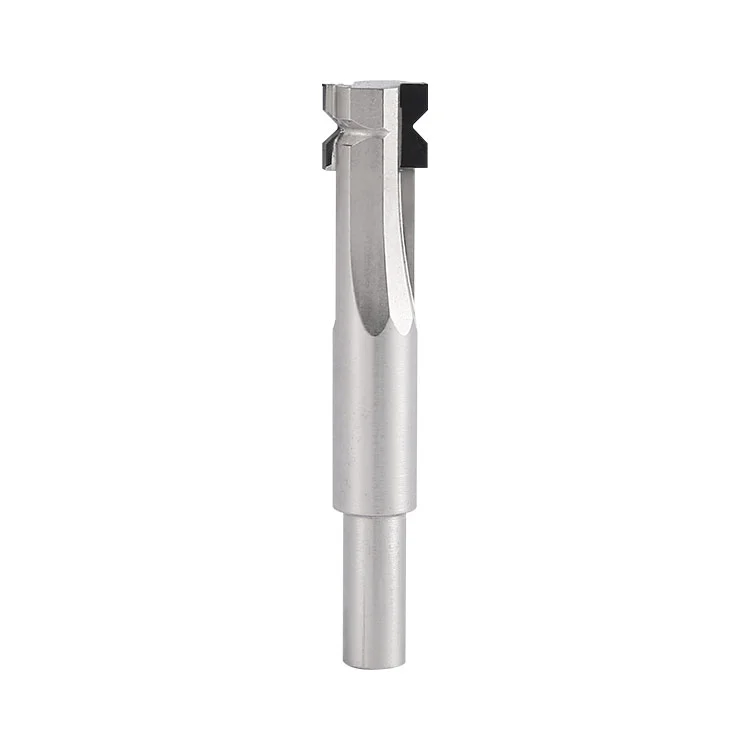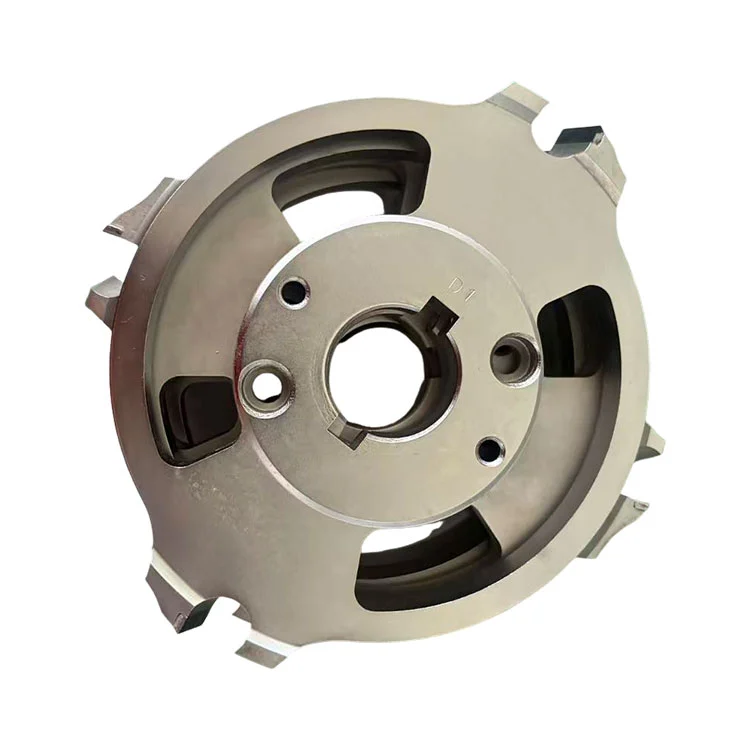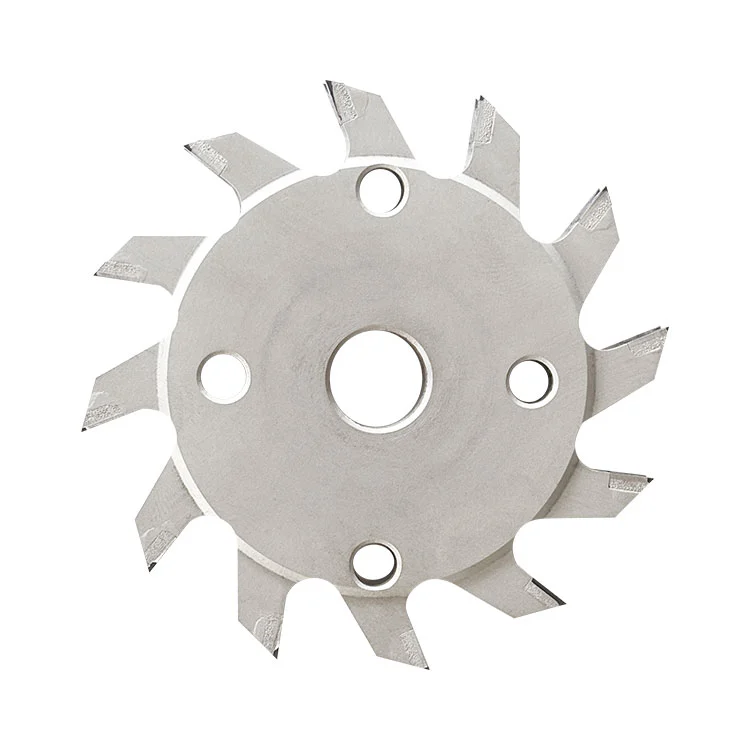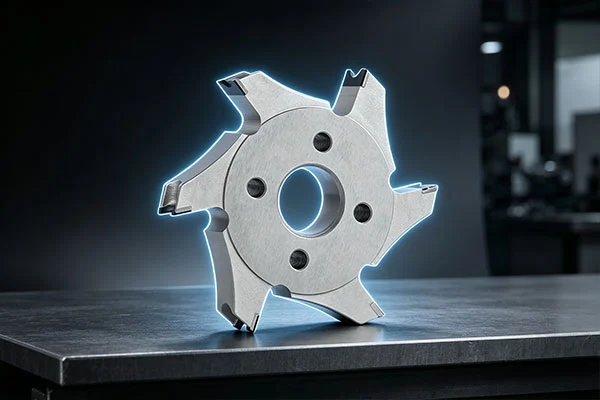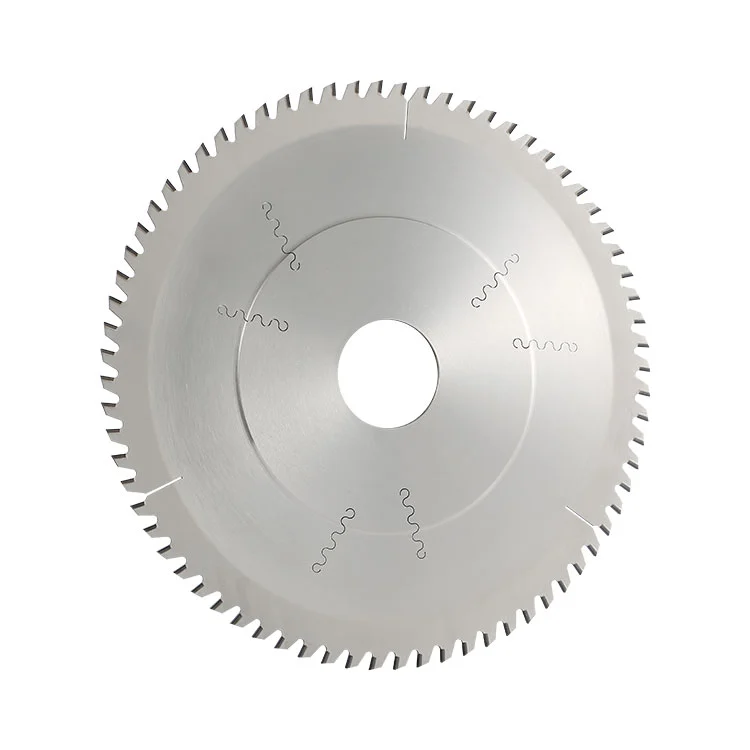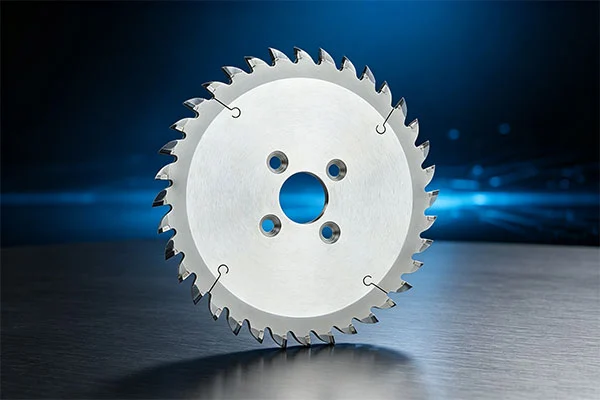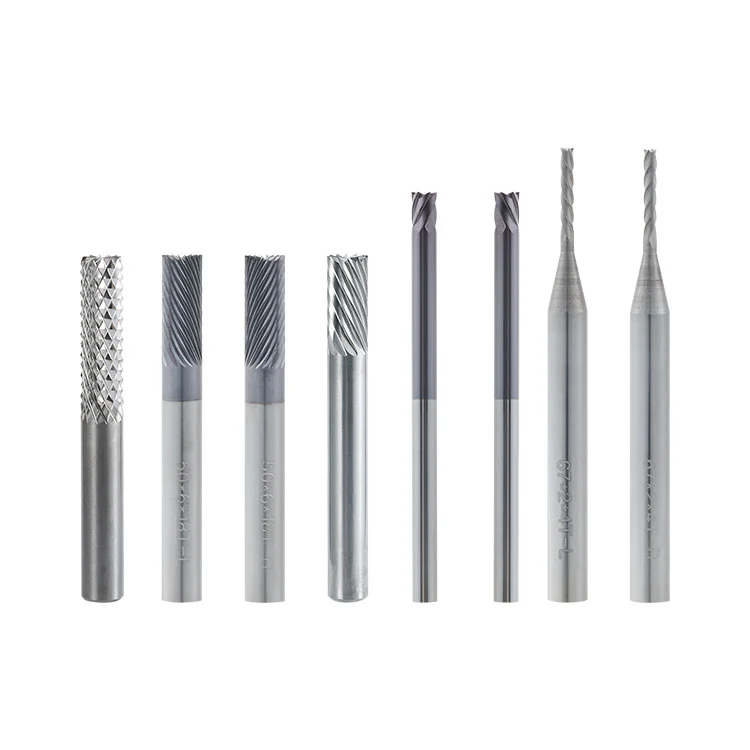
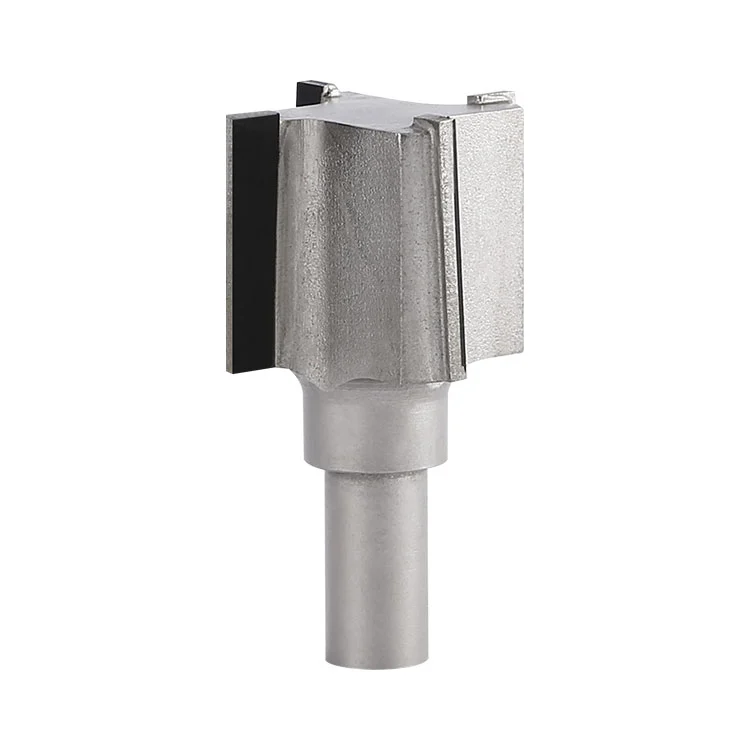
Winway liefert den PCD PCB Straight Corner Radius Cutter für Großhandels- und kundenspezifische Bestellungen. Der Schaft des Werkzeugkörpers besteht aus legiertem Stahl und die Schneidkante ist mit polykristallinem Diamant mit präzisionsgeschliffener Oberfläche verschweißt. Bei der Radiusbearbeitung kann das Schneiden von geraden Kanten und das Formen von Kantenradien in einem einzigen Durchgang durchgeführt werden, wodurch der sekundäre Anfasvorgang entfällt. Es ist speziell für stark abrasive Materialien wie Glasfaserplatten, Mehrschichtleiterplatten und isolierende Verbundmaterialien konzipiert. Es löst Problempunkte wie den schnellen Verschleiß gewöhnlicher Hartmetallfräser, das Ausfransen der Oberfläche und inkonsistente Radien und wird häufig bei der Präzisionsbearbeitung von Leiterplatten, neuen Energiedämmplatten und technischen Kunststoffen eingesetzt.
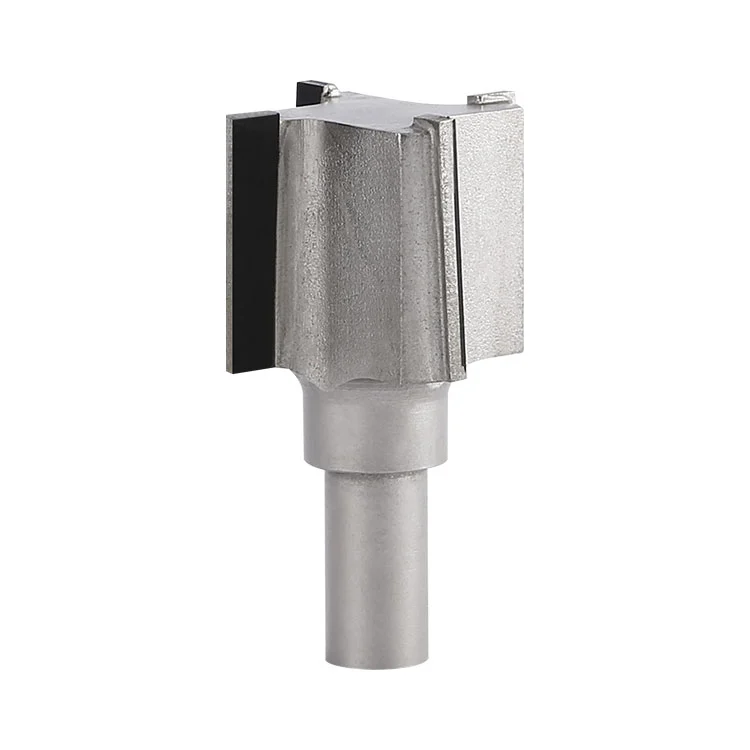
PCD PCB Straight Corner Radius Cutter: Ein präzise formendes Fräswerkzeug mit legiertem Stahl als Schaftsubstrat, geschweißt mit polykristallinem Diamant (PCD) als Schneidkante. Seine Schneide ist vorbearbeitet und geschliffen. Es wird für die einstufige Bearbeitung von geraden Kanten und Eckenradien auf Platten durch Radiusfräsmaschinen verwendet.
1. Die Spindel der Radiusfräsmaschine dreht das Werkzeug mit hoher Geschwindigkeit, und die PKD-Verbundschneide berührt die Kante des Plattenwerkstücks.
2. Der Fräser führt einen Vorschub entlang der Werkstückkontur durch, entfernt scharfkantiges Material und führt das Fräsen von geraden Kanten und das Formen von Eck-R-Winkeln in einem Durchgang durch.
3. Spanrillen leiten Harz- und Glasfaserspäne reibungslos ab und reduzieren das Risiko von Kratzern und thermischen Verbrennungen auf der Plattenoberfläche, die durch Spanreibung verursacht werden.
4. Dank der ultraharten PKD-Schneidkante verschleißt das Werkzeug beim Schneiden von glasfasergefüllten Materialien langsam und garantiert eine stabile Abmessung des R-Winkels bei der Massenverarbeitung.
| Artikel | Parameterspezifikation |
| Produktname | Gerader Eckenradiusschneider für PKD-Leiterplatten |
| Außendurchmesser schneiden | 30mm |
| Gesamtlänge | 65mm |
| Schaftdurchmesser | 10mm |
| Zähnezahl | 4 |
| Schneidenlänge | 25mm |
| Modernstes Material | Polykristalliner PKD-Diamant |
| Schaftsubstratmaterial | Legierter Stahl |
1. PCD PCB Straight Corner Radius Cutter wird zum Profilfräsen und Abrunden von Platinenecken für FR4-Mehrschichtplatinen und Glasfaserplatinen in der PCB-Industrie verwendet.
2. Bearbeitung verschiedener glasfaserverstärkter Isolierplatten und Kunststoffverbundplatten.
3. Präzisionskantenfräsen und R-Winkelformen für technische Kunststoffe, Acryl- und Bakelitplatten.
4. Präzisionsbearbeitung für neue Energie-Isolierplatten, Werkzeugplatten und Vorrichtungsplatten.
1. Bearbeitung von Werkstücken aus Kohlenstoffstahl, Eisen und anderen Eisenmetallen; PKD-Material hat eine relativ geringe Zähigkeit und kann beim Schneiden von Eisenmetallen leicht abplatzen.
2. Werkstücke, die mit massiven harten metallischen Verunreinigungen oder groben harten Partikeln vermischt sind, was zu Schlagschäden an der PKD-Schneidkante führen kann.
3. Zu große Schnitttiefe in einem Durchgang, die die zulässige Schnittkantengrenze überschreitet, was zu Absplitterungen in der PKD-Lötzone und einer Verformung des Substrats führt.
4. Geräte ohne wirksames Spanabfuhrsystem; Angesammelter Glasfaserstaub beschleunigt den Verschleiß der Schneidkanten und zerkratzt die Werkstückoberfläche.
5. Bearbeitung unter der Bedingung eines großen Spindelschlags oder einer lockeren Befestigung; Vibrationen können leicht zum Abplatzen der PKD-Kanten führen.
6. Langzeit-Trockenschneiden unter hoher Belastung ohne Wärmeableitung; Hohe Temperaturen können zur Ablösung der PKD-Lötschicht und zur thermischen Verformung des legierten Stahlsubstrats führen.
1. ❌ Missverständnis:PKD-Fräser können alle Arten von Materialien bearbeitenKorrektur:PCD eignet sich für glasfasergefüllte Leiterplatten-, Verbund- und Kunststoffmaterialien. Eisenhaltiges Metall und große harte Verunreinigungen beschädigen die Diamantschneide.
2. ❌ Missverständnis:Eine größere Schnitttiefe führt zu einer höheren ProduktionseffizienzKorrektur:Es wird ein schichtweiser Schnitt angewendet. Eine zu hohe Einzeldurchgangstiefe kann zu Absplitterungen an der PKD-Lötstelle und zu einer Verformung des Substrats bei Überbeanspruchung führen.
3. ❌ Missverständnis:Beim Einsatz von PKD-Werkzeugen muss der Spindelrundlauf nicht überprüft werdenKorrektur:PKD-Klinge ist spröde; Ein übermäßiger Spindelrundlauf führt zu häufigen Kantenausbrüchen, was die Lebensdauer des Werkzeugs erheblich verkürzt.
1. Beginnen Sie nicht mit dem Schneiden, wenn die Spindel übermäßig unrund ist oder die Spannzange verschmutzt oder abgenutzt ist. Vibrationen führen zum Abplatzen der PKD-Schneidkante.
2. Werkzeugkollision oder Spindelstart bei nicht eingespanntem Werkstück verhindern.
3. Das Späneblas-/Staubsammelsystem muss in Betrieb gehalten werden; Glasfaserstaub schleift die PCD-Kante ab und beschleunigt den Verschleiß.
4. Notstopp und plötzliche Änderung der Vorschubrichtung bei Hochgeschwindigkeitsrotation verbieten.
5. Überschreiten Sie niemals die maximal zulässige Schnitttiefe in einem Durchgang. Ein einmaliges Schneiden in voller Tiefe ist verboten.
6. Verhindern Sie, dass der Fräser herunterfällt und harten Stößen ausgesetzt ist. Die PKD-Spitze ist spröde und kann bei leichtem Stoß leicht abplatzen. Der Schaft aus legiertem Stahl kann sich nach einer Kollision verbiegen.
| Abnormales Phänomen | Grundursache |
| Absplitterungen an der Plattenkante und Glasfaserabplatzer | Großer Spindelrundlauf, zu schnelle Vorschubgeschwindigkeit, verschlissene Schneidkante, Verunreinigungen in der Platte, unzureichende Spanabfuhr und Staubabsaugung. |
| Instabiles R-Winkelmaß | Schlechte Rundlaufgenauigkeit, rutschende Spannzange, lockere Werkstückspannung, Schaft durch Schlag verbogen. |
| PKD-Schneidenausbruch / Kerbe | Werkzeugkollision, harte Fremdkörper im Werkstück, starke Vibration, zu große Schnitttiefe in einem Durchgang. |
| PKD-Einsatz löst sich und fällt ab | Zu hohe Schnitttemperatur, Überlastung der Bearbeitung, beschädigte Lötnaht, Langzeit-Trockenschnitt ohne Wärmeableitung, thermische Verformung des Substrats. |
| Verbrannte und geschwärzte Plattenoberfläche | Nicht übereinstimmende Spindelvorschubparameter, schlechte Spanabfuhr, heiße Späne verbrennen die Werkstückoberfläche. |
| Werkzeugstandzeit weit unter den Erwartungen | Werkstück mit hohem Glasfasergehalt, unangemessene Schnittparameter, schlechte Staubentfernungswirkung, deformierter Schaft, was zu instabilem Schnitt führt. |
1. Lagerung:Einzeln im speziellen Werkzeugkasten mit modernem Schutz aufbewahren. Kein Stapeln oder bloßes Platzieren, Kollisionsstöße vermeiden.
2. Vor der Operation:Prüfen Sie die Schneide visuell auf Absplitterungen oder Risse. sauberen Spannzangenstaub; Überprüfen Sie den Rundlauf der Spindel.
3. Während der Bearbeitung:Sorgen Sie dafür, dass das Staubsammel-/Luftblassystem kontinuierlich funktioniert. Überprüfen Sie regelmäßig die Abmessung des R-Winkels und überwachen Sie den Verschleiß der Schneidkante und die Verformung des Schafts.
4. Nach der Bearbeitung:Späne und Staub mit Niederdruck-Luftpistole wegblasen, PCD-Kante nicht mit harten Gegenständen zerkratzen; Überprüfen Sie die PCD-Kante auf Mikroabsplitterungen.
5. Handhabung:Fassen Sie nur den Schaftteil an, berühren Sie nicht die PKD-Schneidspitze; Verhindern Sie das Herunterfallen, um einen verbogenen Schaft und Werkzeugabfälle zu vermeiden.
A1: PKD-Diamantschneidkanten haben eine viel höhere Verschleißfestigkeit als Hartmetall. Bei der Verarbeitung von Glasfaserplatten kann die Standzeit um mehr als das Zehnfache erhöht werden und es kommt zu weniger Fusselbildung. Sein Nachteil ist die relativ geringe Zähigkeit; Es darf nicht zur Bearbeitung von Eisenmetallen verwendet werden.
A2: Zu hohe Vorschubgeschwindigkeit, großer Spindelschlag, unzureichende Werkstückspannung oder überhängende Werkzeuglänge. Es wird empfohlen, die Vorschubgeschwindigkeit zu reduzieren und den Zustand der Vorrichtung und Spindel zu überprüfen.
A3: Ja. Schicken Sie das Gerät zum professionellen Nachschleifen an das Werk zurück, um die Präzision der Schneide nach dem Kantenverschleiß wiederherzustellen.
A4: Es ist nicht für Stahl-, Eisen- und andere Eisenmetallplatten geeignet. Es gilt für Werkstücke aus Glasfaserplatten, Leiterplatten, Verbundwerkstoffen und technischen Kunststoffen.
Adresse
Gebäude 17, Yonglida Tiansheng Industrial Park, Nr. 50 Gangkou Avenue, Bezirk Wanjiang, Stadt Dongguan, Provinz Guangdong, China
Tel