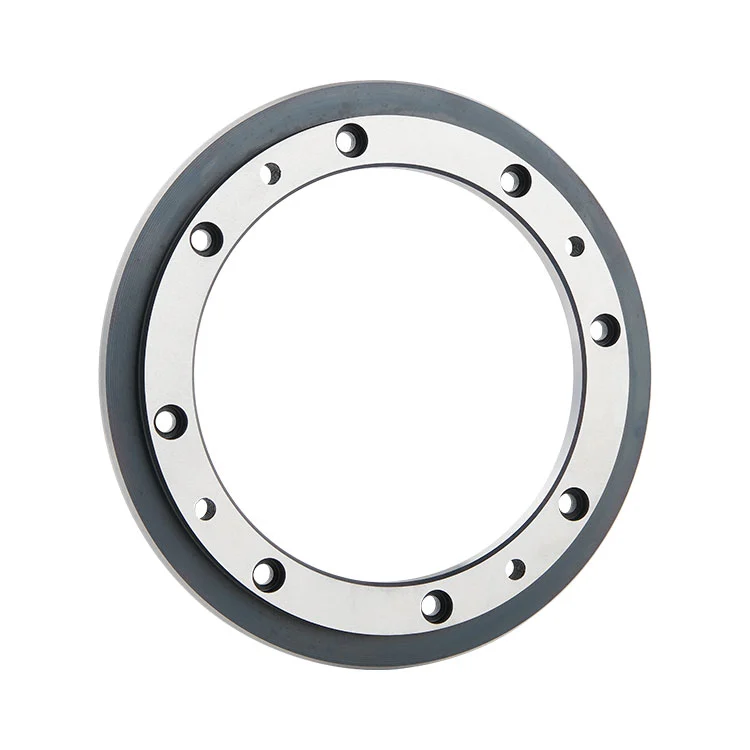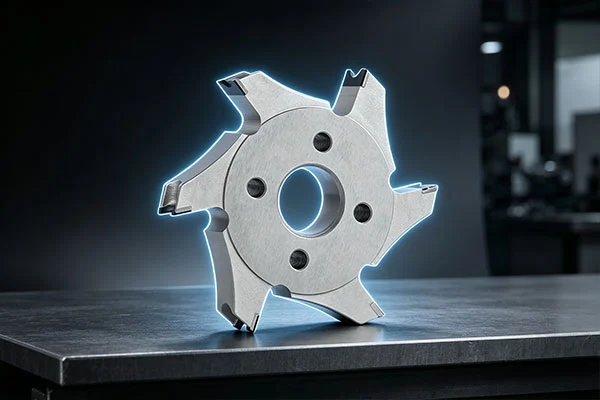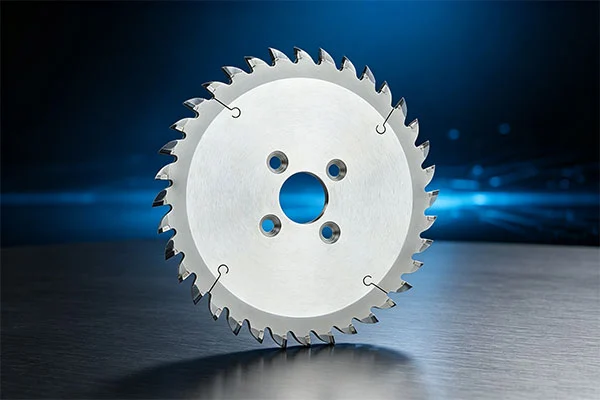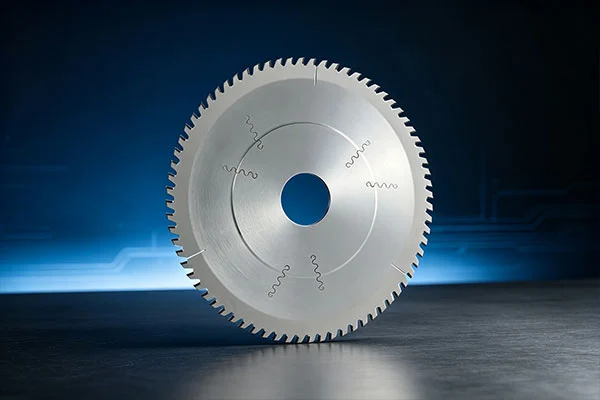
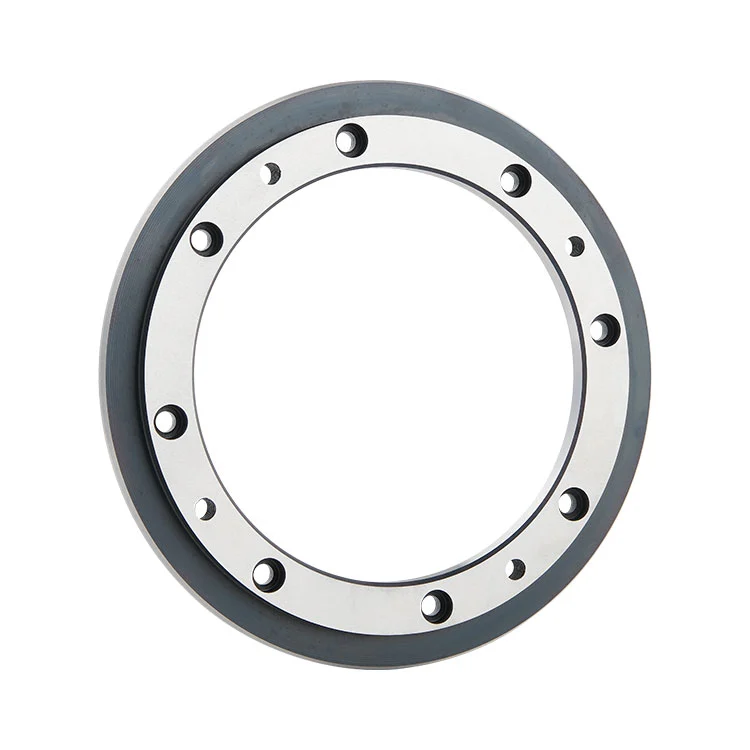
Gleichbleibende Substratabmessungen und saubere Schnittkanten sind bei der Vorbereitung des Leiterplattenmaterials wichtig. Bei kontinuierlicher ProduktionHartmetall-Leiterplatten-Schlitzschneiderspielt eine praktische Rolle beim Längsschneiden von kupferkaschiertem Laminat (CCL) und PP-Prepreg vor nachfolgenden PCB-Herstellungsprozessen. Materialauswahl, Messergeometrie, Maßhaltigkeit und die Abstimmung von Ober- und Untermesser beeinflussen das endgültige Schnittergebnis.
1. Die Rolle des Schlitzens in der Leiterplattenproduktion
2. Warum die Materialauswahl wichtig ist
3. Die Bedeutung der Klingenpräzision
4. Koordination des Ober- und Untermessers
5. Häufige Ursachen für Schnittgrate
6. Inspektion und Werkzeugwartung
Das Schlitzen ist ein wichtiger Vorbereitungsschritt bei der Herstellung von Leiterplatten-Grundmaterialien. Kupferkaschiertes Laminat und PP-Prepreg werden in Platten oder Rollen geliefert, die möglicherweise in Längsrichtung geschnitten werden müssen, um die für die Weiterverarbeitung erforderlichen Abmessungen zu erreichen.
Bei diesem Vorgang arbeiten Kreismesser mit einer Schlitzmaschine zusammen, um das Material entlang einer vorgegebenen Schnittlinie zu teilen. Die Qualität des Schnitts kann sich auf die Materialhandhabung, die Maßhaltigkeit und den Zustand der Kanten vor der anschließenden Laminierung und Leiterplattenherstellung auswirken.
Im Gegensatz zum Allzweckschneiden erfordert das Schlitzen von Leiterplattensubstraten die Beachtung der Materialeigenschaften und Schnittbedingungen. Ungleichmäßige Schnitte, übermäßige Grate oder Materialablösungen können zu zusätzlichem Inspektions- und Handhabungsaufwand führen. Die Auswahl geeigneter Werkzeuge ist daher ein wichtiger Bestandteil für die Aufrechterhaltung eines stabilen Produktionsprozesses.
Das zur Herstellung eines Schlitzmessers verwendete Material beeinflusst dessen Verschleißfestigkeit, Härte, Dimensionsstabilität und die Fähigkeit, wiederholten Schnittbelastungen standzuhalten. Diese Eigenschaften sind besonders relevant in kontinuierlichen Produktionsumgebungen, in denen die Schneidkante wiederholtem Kontakt mit PCB-Grundmaterialien ausgesetzt ist.
SKD11 ist ein legierter Werkzeugstahl mit hohem Kohlenstoffgehalt und hohem Chromgehalt, der Legierungselemente wie Chrom, Molybdän und Vanadium enthält. Durch geeignete Wärmebehandlung und Präzisionsschleifen kann es die für industrielle Schlitzanwendungen erforderliche Härte und Verschleißfestigkeit bieten.
Bei diesem Fräser kann die Schneidenhärte nach der Wärmebehandlung HRC 60–62 erreichen. Das Material bietet außerdem Dimensionsstabilität und ein ausgewogenes Verhältnis von Härte und Zähigkeit, wodurch die Klinge wiederholten Schneidvorgängen und Stößen auf die Materialverbindung standhält.
Die Materialauswahl sollte dennoch auf den tatsächlichen Untergrund, die Maschinenkonfiguration und die Produktionsbedingungen abgestimmt sein. Eine härtere Schneidkante allein garantiert kein optimales Schnittergebnis, wenn die Klingenausrichtung, das Spiel oder der Maschinenzustand ungeeignet sind.
Die Präzision der Klinge wirkt sich direkt auf die Schnittkonsistenz aus. Beim Schneiden von Leiterplattensubstraten können Maßabweichungen und Unrundheit der Klinge zu Abweichungen in der Schnittbreite, ungleichmäßigen Kanten oder einem instabilen Betrieb führen.
Zur Präzision eines Rundschlitzmessers tragen mehrere Fertigungs- und Prüffaktoren bei:
● Maßhaltigkeit:Außendurchmesser, Innendurchmesser und Dicke müssen zur Schneidausrüstung und der erforderlichen Schneidkonfiguration passen.
● Endschlag:Die Kontrolle des Endschlags trägt dazu bei, eine konstante Schnittbreite aufrechtzuerhalten und ungleichmäßige Kontakte während des Betriebs zu reduzieren.
● Ebenheit:Die Ebenheit der Klinge unterstützt eine stabile Positionierung und einen reibungslosen Betrieb bei der angegebenen Maschinengeschwindigkeit.
● Modernster Zustand:Präzisionsschleifen sorgt für eine gleichmäßige Kante, während die Endkontrolle auf Späne, Kratzer und Grate prüft.
Diese Faktoren wirken zusammen. Eine richtig geschliffene Klinge mit kontrollierten Abmessungen kann dazu beitragen, während der gesamten Produktion wiederholbare Schnittbedingungen aufrechtzuerhalten.
Viele Systeme zum Schneiden von Leiterplattensubstraten verwenden eine Ober- und Untermesseranordnung. Die beiden Kreismesser arbeiten auf der Messerwelle zusammen, um einen rollenden Schneidvorgang zu erzeugen. Ihre relative Positionierung und ihr Abstand sind für den Schneidvorgang wichtig.
Ein einzelnes Messer kann den vorgesehenen gepaarten Schlitzvorgang nicht alleine durchführen. Die Ober- und Untermesser müssen je nach Maschinenkonstruktion, Materialstärke und Schnittanforderungen aufeinander abgestimmt sein.
Falsches Spiel, Fehlausrichtung oder übermäßiger Wellenschlag können den Schneidbereich beeinträchtigen, selbst wenn die Messer selbst in gutem Zustand sind. Während der Installation und Einrichtung sollten Bediener die Messerpaarung, Positionierung und den Maschinenzustand überprüfen, bevor sie mit der kontinuierlichen Produktion beginnen.
Grate und unebene Schnittkanten sind häufige Probleme, die eine systematische Fehlerbehebung erfordern. Sie weisen nicht zwangsläufig auf einen Defekt des Schlitzmessers hin. Mehrere Prozess- und Gerätefaktoren können zu dem Problem beitragen.
● Abgenutzte Schneide:Eine passivierte Kante kann dazu führen, dass das Substrat nicht mehr sauber geschnitten wird, was zu einer erhöhten Gratbildung führt.
● Falscher Messerabstand:Ein ungeeigneter Abstand zwischen Ober- und Untermesser kann die rollende Schneidwirkung beeinträchtigen.
● Übermäßiger Endschlag:Eine ungleichmäßige Bewegung der Klinge kann zu inkonsistenten Schnittbedingungen über die gesamte Materialbreite führen.
● Materialzustand:Schwankungen in der Substratdicke oder im Feuchtigkeitsgehalt können das Schnittverhalten beeinflussen.
● Verschleiß der Maschinenwelle:Eine verschlissene oder instabile Messerwelle kann die Messerpositionierung und die Betriebsgenauigkeit beeinträchtigen.
Wenn sich die Schnittqualität verschlechtert, ist es effektiver, die Klinge, die Maschine und das Substrat gemeinsam zu überprüfen, als das Messer auszutauschen, ohne die Ursache zu ermitteln.
Die Qualitätskontrolle beginnt mit der Prüfung des Rohmaterials und setzt sich über die Bearbeitung, Wärmebehandlung, das Schleifen und die Endkontrolle fort. Jede Phase trägt dazu bei, potenzielle Probleme zu erkennen, bevor der Schneideplotter in Produktion geht.
Rohes SKD11-Material kann auf Materialzusammensetzung, metallografischen Zustand und Härte überprüft werden. Während der Bearbeitung überprüfen die Prüfer die wichtigsten Abmessungen und die Ebenheit. Die Wärmebehandlungsprüfung umfasst die Probenahme der Chargenhärte, während sich die Präzisionsschleifprüfung auf Maßtoleranzen, Ebenheit und Endrundlauf konzentriert.
Vor dem Versand wird die Schneide unter dem Mikroskop auf Späne, Kratzer und Grate untersucht. Fertige Produkte werden außerdem einer Maß- und Aussehensprüfung unterzogen.
Während der Arbeit eines Schlitzmessers verschleißt seine Schneide nach und nach. Abhängig vom verbleibenden Zustand der Klinge und der verfügbaren Schleifzugabe kann durch Nachschleifen die Schneidfähigkeit wiederhergestellt und die Nutzungsdauer verlängert werden.
Eine regelmäßige Inspektion der Schneidkante, des Messerspiels und der Messerwelle kann dabei helfen, auftretende Probleme zu erkennen, bevor sie zu erheblichen Produktionsunterbrechungen führen. Beim Nachschleifen sollten geeignete technische Anforderungen eingehalten werden, um die erforderlichen Abmessungen und Schaufelgeometrien beizubehalten.
Die Auswahl eines geeigneten Fräsers erfordert mehr als die Prüfung seines Außendurchmessers. Das Werkzeug muss zur Schneidemaschine, zum Materialtyp und zu den Produktionsanforderungen passen.
Bevor Hersteller eine Spezifikation bestätigen, sollten sie Folgendes berücksichtigen:
● Material:Bestätigen Sie, ob es sich bei der Anwendung um CCL, PP-Prepreg oder ein anderes kompatibles Substrat handelt.
● Maschinenkonfiguration:Überprüfen Sie die Messerwelle, die Montageanordnung und die Anforderungen an die Paarung von Ober- und Untermesser.
● Abmessungen:Überprüfen Sie Außendurchmesser, Innendurchmesser und Dicke anhand der Gerätezeichnungen.
● Schnittanforderungen:Definieren Sie die erforderliche Schnittbreite und den akzeptablen Zustand der Schnittkante.
● Probetest:Bewerten Sie Schnittqualität, Maßhaltigkeit und Gratbedingungen an der tatsächlichen Maschine, bevor Sie mit größeren Produktionsmengen fortfahren.
Als Referenz: Die für diesen Fräser aufgeführten Produktspezifikationen umfassen Außendurchmesser von 150 mm, 190 mm und 200 mm, Innendurchmesser von 100 mm oder 140 mm und Dicken von 12 mm oder 15 mm. Kundenspezifische Abmessungen können auch anhand von Gerätezeichnungen besprochen werden.
Die Bereitstellung genauer Maschinenzeichnungen und Substratinformationen hilft dem Werkzeughersteller, die Maßkompatibilität zu beurteilen und eine geeignete Konfiguration zu empfehlen.
A:Dieser Schneidertyp ist für das Längsschneiden von kupferkaschiertem Laminat (CCL) und PP-Prepreg konzipiert, die bei der Herstellung von Leiterplatten-Grundmaterialien verwendet werden.
A:Das Ober- und Untermesser arbeiten zusammen, um den rollenden Schneidvorgang zu erzeugen. Ihre Paarung und ihr Abstand sind für den beabsichtigten Schneidprozess von entscheidender Bedeutung.
A:SKD11 bietet nach entsprechender Wärmebehandlung eine hohe Härte und Verschleißfestigkeit. Aufgrund dieser Eigenschaften eignet es sich für wiederholte Schneidvorgänge bei PCB-Grundmaterialien.
A:Dieses Modell ist für das Schneiden von CCL- und PP-Grundmaterial, nicht fertigen FR4-Leiterplatten mit Kupferleiterbahnen, vorgesehen. Die Anwendung sollte vor dem Einsatz mit dem Werkzeughersteller abgeklärt werden.
A:Überprüfen Sie den Zustand der Schneidkante, den oberen und unteren Messerabstand, den Rundlauf des Klingenendes, den Zustand des Untergrunds und die Messerwelle. Diese Faktoren können alle die Schnittqualität beeinflussen.
A:Ja. Außendurchmesser, Innendurchmesser und Dicke können gemäß Kundenzeichnungen und Ausrüstungsanforderungen angepasst werden.
A:Ja. Durch Nachschleifen kann die Schneidkante wiederhergestellt werden, wenn genügend Schleifaufmaß verbleibt. Die tatsächliche Anzahl der Nachschleifzyklen hängt vom Zustand der Klinge und den Maßanforderungen ab.
A:Zu den nützlichen Informationen gehören das Modell der Schneidemaschine, Zeichnungen des Fräsers, erforderliche Außen- und Innendurchmesser, Dicke, Substrattyp und gewünschte Schnittabmessungen.
Das zuverlässige Schneiden von Leiterplattensubstraten hängt von der Kombination aus geeignetem Werkzeugmaterial, präziser Fertigung, korrekter Messerpaarung und stabilen Maschinenbedingungen ab. Durch die gemeinsame Bewertung dieser Faktoren können Hersteller die Schnittqualität besser kontrollieren und eine konsistente vorgelagerte Materialvorbereitung gewährleisten.
Suchen Sie nach einem geeigneten Schlitzschneider für Ihre PCB-Materialverarbeitungslinie?
Teilen Sie Ihre Gerätezeichnungen und Schneidanforderungen mit unserem Team.
Senden Sie eine Anfrage