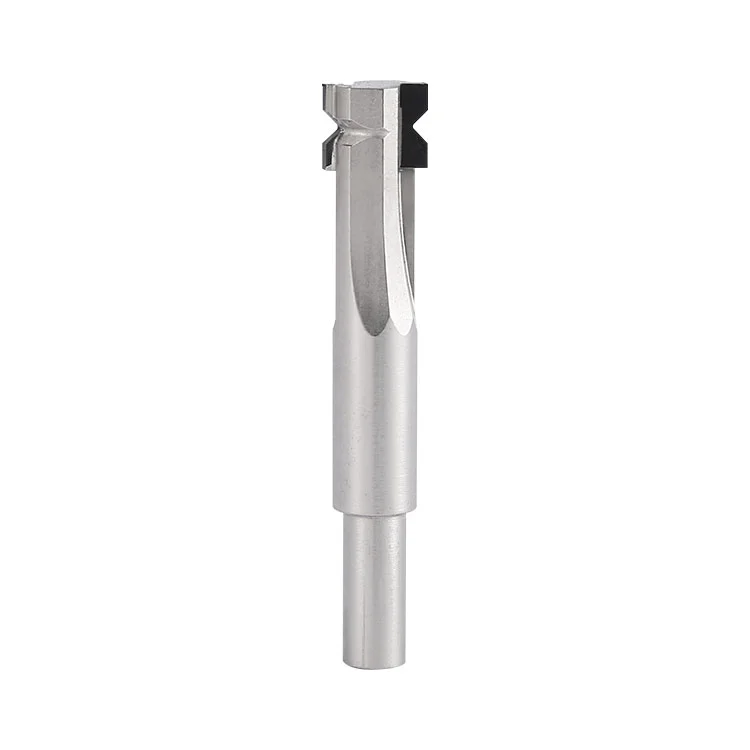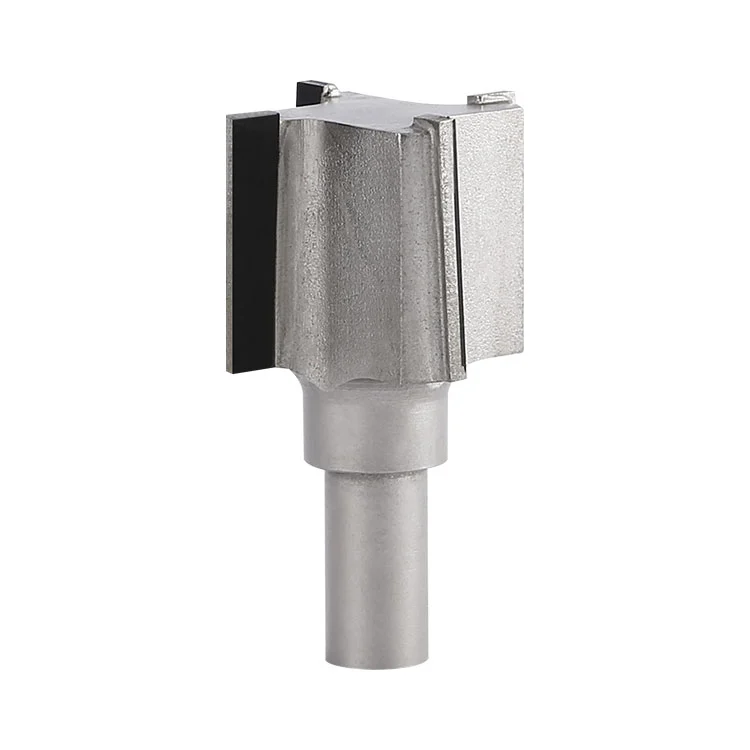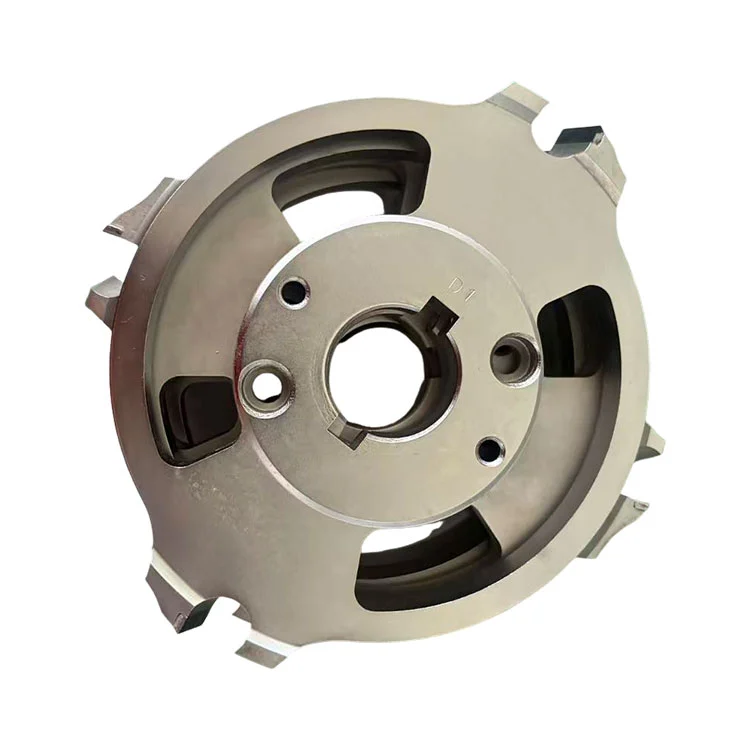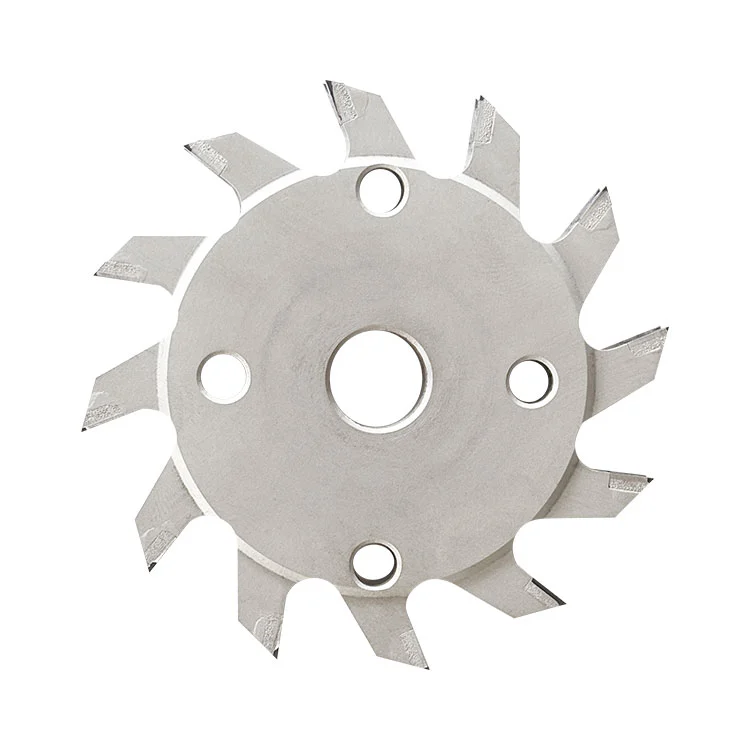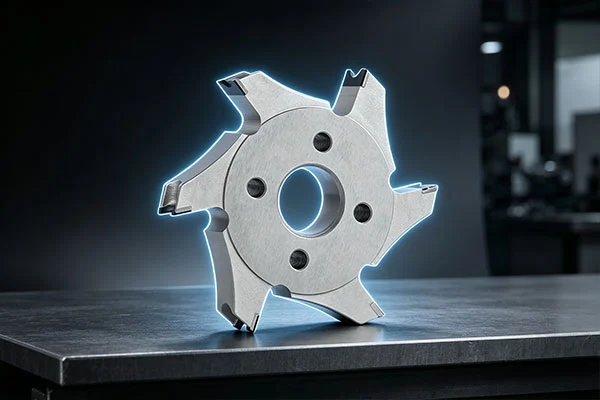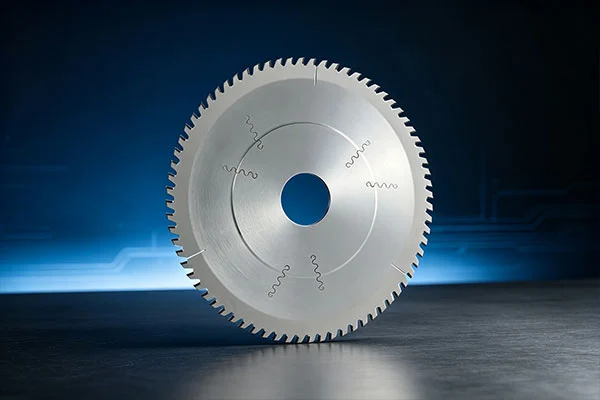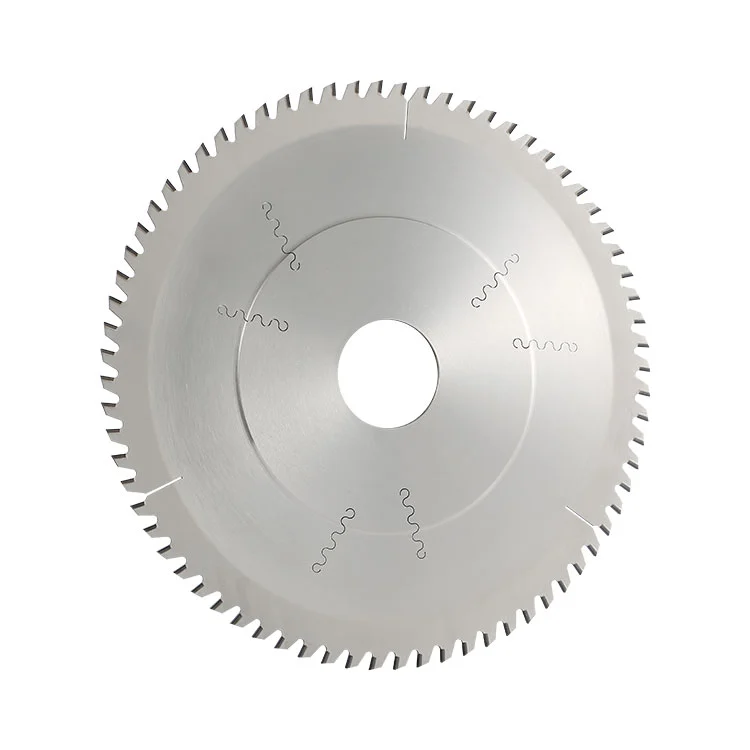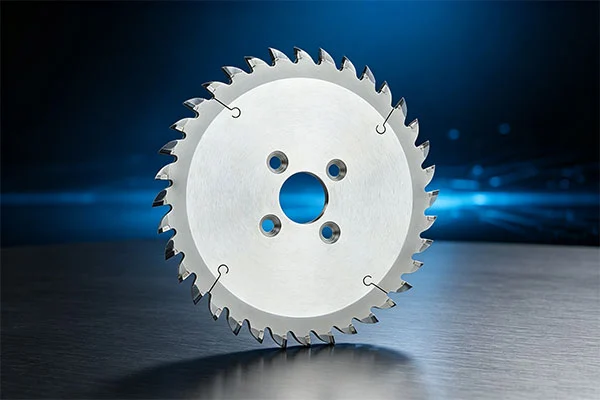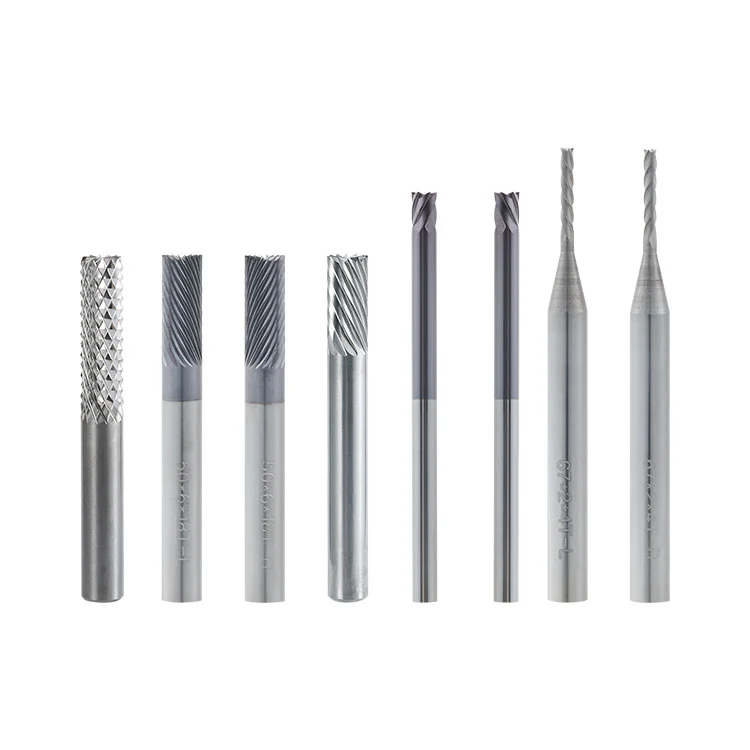
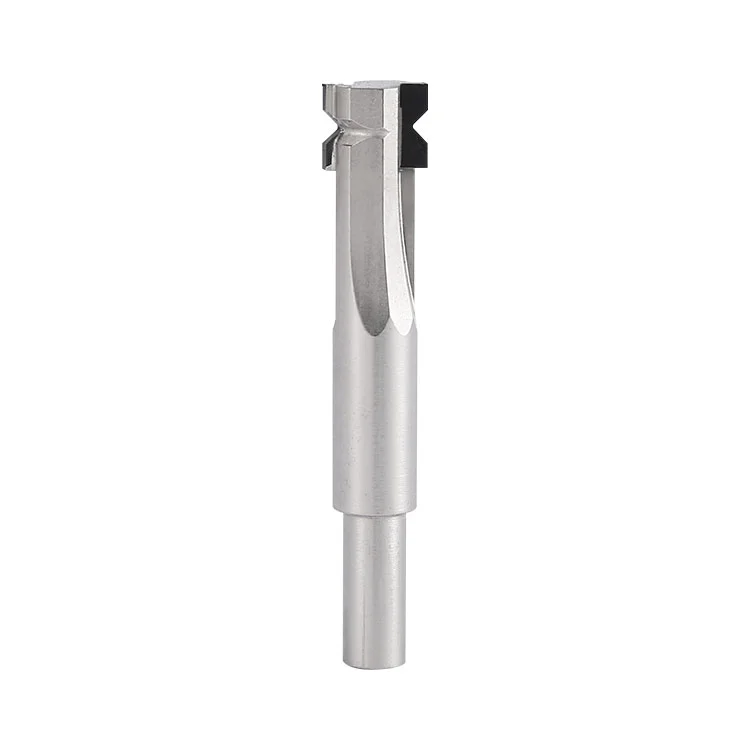
Für Hersteller, die einen PKD-Schaft-Eckenradiusfräser für die Leiterplattenproduktion beschaffen, bietet Winway eine Lösung, die auf gleichmäßige Kantenverrundung und langfristige Bearbeitungsleistung ausgelegt ist. Scharfe Ecken, die beim Fräsen, Zuschneiden der Platten und Konturformen entstehen, können bei nachfolgenden Prozessen das Grundmaterial, die Kupferfolie und den Trockenfilm zerkratzen und stellen außerdem Risiken bei der Handhabung für die Bediener dar. Dieser Fräser verwendet eine PKD-Diamantspitze, die durch vakuumgesteuertes Hochtemperaturschweißen mit einem Substrat aus legiertem Stahl verbunden wird, gefolgt von Präzisionsschleifen, um glatte, abgerundete Leiterplattenkanten zu erzeugen. Seine Diamantschneide bietet eine höhere Härte, eine bessere Verschleißfestigkeit und eine geringere Wärmeentwicklung als herkömmliche Alternativen aus Wolframstahl. Die Kombination aus einer verschleißfesten Spitze und einem starren, zähen Schaft aus legiertem Stahl trägt dazu bei, schnellen Werkzeugverschleiß, Kantenausbrüche und häufige Werkzeugwechsel in der Massenproduktion zu reduzieren. Winway unterstützt den Großhandelseinkauf und kundenspezifische Bestellungen für unterschiedliche Anforderungen an die Eckenrundung von Leiterplatten.
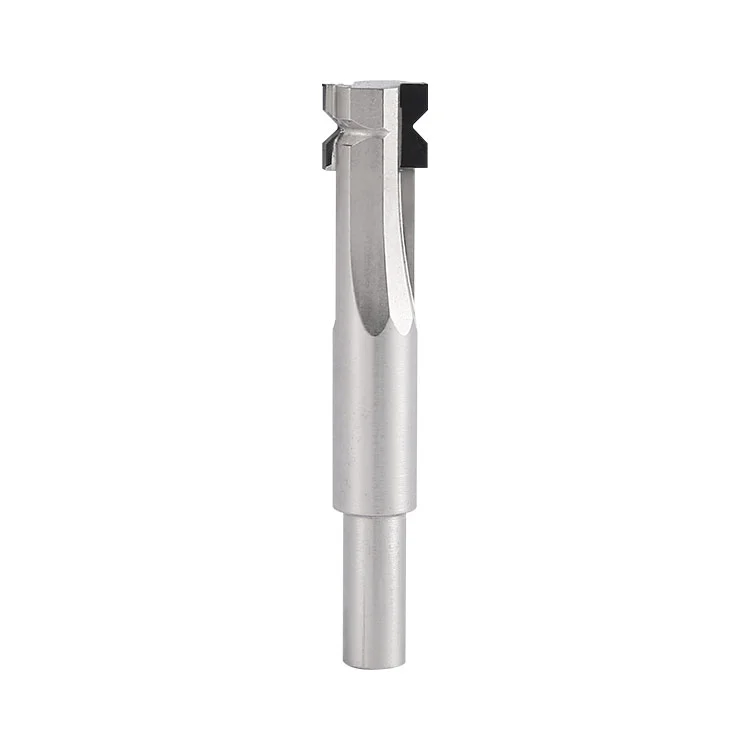
PKD-Schaft-Eckenradiusschneider: Ein PCB-spezifisches Formwerkzeug aus wärmebehandeltem, hochfestem legiertem Stahl als Schaftsubstrat. Der vordere Spitzensitz ist durch kontrollierbares Hochtemperaturschweißen mit einer polykristallinen Diamantspitze (PKD) verbunden und präzise geschliffen. Es wird verwendet, um rechtwinklige Leiterplattenkanten in Standard-R-Bögen zu bearbeiten und erfüllt so die Formungsanforderungen für glatte Kanten ohne scharfe Ecken, Grate oder Kantenabsplitterungen.
1.Ultra-verschleißfeste PCD-Diamantschneide:Diamant zeichnet sich durch eine extrem hohe Härte sowie eine hohe Beständigkeit gegen Glasfaser- und Staubabrieb aus. Seine Lebensdauer ist viel länger als bei gewöhnlichen Wolframstahlschneidern und eignet sich für eine stabile Massenproduktion.
2.Spiegelpolierte Schneide:Das Hochglanzpolieren der Fräserzähne reduziert den Schnittwiderstand erheblich und verhindert so effektiv das Herausziehen von Glasfasern, das Aufhellen der Platte, das Abplatzen der Kanten und das Ausfransen von Kanten.
3. Fortschrittliche Schweißtechnologie:Die PKD-Spitze und das Substrat aus legiertem Stahl werden durch Schweißen miteinander verbunden. Die Heiz-, Konstanttemperatur- und Abkühlkurven werden streng kontrolliert, um die Graphitisierung des Diamanten einzudämmen und thermische Spannungen beim Schweißen abzubauen. Die Schweißnaht ist voll, ohne Poren oder kalte Lötstellen, mit hoher Verbindungsfestigkeit und Beständigkeit gegen schneidenden Thermoschock. Bei der Hochgeschwindigkeitsbearbeitung kommt es nicht leicht zu Entlötungen oder Zahnverlust.
4. Wärmebehandeltes Schaftsubstrat aus legiertem Stahl:Nach der Wärmebehandlung durch Abschrecken und Anlassen weist es eine gute Steifigkeit, Verformungsbeständigkeit und Bruchzähigkeit auf. Geringes Gewicht und hervorragende dynamische Balance bei Hochgeschwindigkeitsrotation sorgen für gleichmäßig abgerundete Ecken und stabile Maßgenauigkeit.
5. Standard-2-Zahn-Schneidstruktur:Ausgewogene Schnittlast, sanfte Spanabfuhr und geringe Vibration zur Bildung glatter und gleichmäßiger Rundbögen.
6. Vollständige Abdeckung mehrerer R-Spezifikationen:Unterstützt die gängigen PCB-R-Eckenspezifikationen R0.2/R0.3/R0.5 und entspricht verschiedenen Standards für das Erscheinungsbild fertiger Leiterplatten.
| Artikel | Parameterspezifikation |
| Produktname | Eckradiusfräser mit PKD-Schaft |
| Schnittdurchmesser | 9,5 mm |
| Gesamtlänge | 55mm |
| Schaftdurchmesser | 6mm |
| Zähnezahl | 2 Zähne |
| Optionaler Radius | R0,2 / R0,3 / R0,5 mm |
| Modernstes Material | Polykristalliner PKD-Diamant |
| Schaftsubstratmaterial | Wärmebehandelter hochfester legierter Stahl |
| Bearbeitungsanforderung | Ausgewählter Radius | Anwendbares Szenario | Prozessvorschlag |
| Feine kleine Platten, hoher Anspruch an die Optik | R0.2 | Präzise dünne Platinen, feine Leiterplatten | Reduzieren Sie die Vorschubgeschwindigkeit und sorgen Sie für einen stabilen Schnitt bei niedriger Geschwindigkeit |
| Allgemeiner Standard-Eckenrundungsprozess | R0.3 | Die meisten Leiterplatten werden in Massenproduktion hergestellt | Standard-Universaloption mit höchster Ausbeute |
| Dicke Bretter, große Anforderungen an das Erscheinungsbild des Bogens | R0,5 | Dicke Bretter, große, abgeschrägte Bretter | Schneiden in zwei Durchgängen zur Vermeidung von Kantenausbrüchen |
Spannvoraussetzung:Verwenden Sie eine hochpräzise ER-Spannzange. Reinigen Sie den Schaft, um Staub und Öl zu entfernen. Der Werkzeugschlag muss innerhalb von 0,003 mm liegen, um Vibrationen und Kantenausbrüche zu verhindern. Üben Sie keine übermäßige Klemmkraft auf den Schaft aus legiertem Stahl aus, um eine Verformung des Schafts zu vermeiden.
Anforderungen an die Werkzeugeinstellung:Schnitttiefe genau einstellen. Zu tiefes Schneiden und übermäßiges Schneiden in einem Durchgang sind verboten, um übermäßigen Verschleiß an der Werkzeugspitze zu verhindern.
Platinenbefestigung:Die Bretter müssen fest gepresst und flach sein, ohne sich zu verziehen oder zu lockern. Vibrationen sind die Hauptursache für Eckenausbrüche und ungleichmäßige Eckenradien.
Schnittempfehlung:Bei Brettern mit hohem Glasfaseranteil und dicken Brettern sollten Sie mehrere flache Schnitte anstelle eines Schnitts über die gesamte Tiefe in einem Durchgang durchführen.
| Abnormales Phänomen | Grundursache | Lösung |
| Absplitterung der Plattenkante, Risse in der Glasfaser | Zu hohe Vorschubgeschwindigkeit, niedrige Spindeldrehzahl, Plattenvibrationen, leichte Beschädigung der Schneidkante | Vorschub reduzieren, Spindeldrehzahl erhöhen, Platine neu einspannen, Werkzeug austauschen |
| Ungleichmäßiger Eckenradius | Großer Spindelschlag, lose Spannzange, verzogenes Brett | Spannzange austauschen, Spindel kalibrieren, Platine glätten |
| Schneller Spitzenverschleiß und Abflachung | Hochgefüllte Platine, überlastete Parameter, unzureichende Kühlung | Optimieren Sie die Parameter, verstärken Sie die Luftkühlung und übernehmen Sie das Schneiden in mehreren Durchgängen |
| Fussel- und Ziehspuren am Plattenrand | Stumpfe Schneidkante, Gleichlauffräsen, angesammelter Staub | Werkzeug austauschen, auf Gleichlauffräsen umschalten, Staub reinigen |
| Abblättern der Spitzen oder Zahnverlust | Überhitzung, Überlastschneiden, Schweißfehler bei hohen Temperaturen | Schnitttiefe reduzieren, Kühlung verbessern, Parameter anpassen |
| Schaftverformung | Übermäßige Spannkraft, langfristige Überlastung bei hoher Geschwindigkeit | Reduzieren Sie die Klemmkraft der Spannzange und überprüfen Sie die Spindelparameter |
1.Reinigung:Nach jedem Stillstand den Schneidkantenstaub mit einer weichen Bürste reinigen. Berühren Sie die Diamantkante nicht mit harten Gegenständen.
2. Lagerung:Bewahren Sie jedes Werkzeug separat im Werkzeugkasten auf, um Kollisionen zu vermeiden. Die PKD-Schneidkante wird nach dem Schlagen verschrottet. Verhindern Sie, dass der Schaft aus legiertem Stahl rostet.
3. Inspektion:Untersuchen Sie die Schneide vor der Massenproduktion unter dem Mikroskop. Nicht verwenden, wenn Kerben oder abgebrochene Zähne vorhanden sind.
4. Materialbeschränkungen:Schneiden Sie kein Metall, Fremdkörper oder verunreinigte Platten, um eine Beschädigung der Werkzeugspitze durch Stöße zu vermeiden.
5. Langzeitlagerung:Zur Langzeitlagerung abwischen und Rostschutzöl auftragen. In trockener Umgebung aufbewahren, um Rost am Schaft aus legiertem Stahl zu vermeiden.
A1: Die Diamantschneide ist durch Hochglanzpolieren ultrascharf. Es führt Scherschnitte durch, ohne Glasfasern zu ziehen, und ist daher besser als Wolframstahlschneider, um Kantenabsplitterungen, Weißwerden und Fusseln zu verhindern.
A2: Platten mit hohem Glasfaser- und Füllstoffgehalt sind stark abrasiv. Hoher Vorschub, große Schnitttiefe und unzureichende Kühlung führen zu ständiger Hochtemperaturreibung an der Spitze und zu schnellem Verschleiß. Dies wird durch nicht übereinstimmende Parameter und Platinenmaterial und nicht durch einen Qualitätsmangel des Werkzeugs verursacht.
A3: Ja. PKD-Werkzeuge können zum präzisen Nachschleifen und Polieren zurückgeschickt werden, um die Schneidleistung für mehrfache Wiederverwendungen bei gutem Preis-Leistungs-Verhältnis wiederherzustellen. Der verbleibende Rand der PKD-Spitze wird beim Nachschleifen bewertet und das Substrat aus legiertem Stahl kann wiederverwendet werden.
A4: Nein. Der Radius bestimmt die bogenbildende Abmessung. Wählen Sie den richtigen R-Wert streng nach den Zeichnungsanforderungen aus.
A5: Der Schaft aus legiertem Stahl ist leichter, sorgt für eine bessere dynamische Balance bei hoher Geschwindigkeit und weniger Resonanz. Es verfügt über eine überlegene Zähigkeit und Schlagfestigkeit, um Brüche bei geringeren Kosten zu vermeiden. Bitte kontrollieren Sie die Klemmkraft der Spannzange, um eine Beschädigung des Schafts zu vermeiden.
A6: Unser kontrollierbares Hochtemperaturschweißen verwendet einen schrittweisen Heiz- und Kühlprozess mit fest verschlossenem Temperaturfenster. Es gewährleistet die Schweißfestigkeit, verhindert die Graphitisierung des Diamanten und schützt die ursprüngliche Verschleißfestigkeit der Schneidkante.
Adresse
Gebäude 17, Yonglida Tiansheng Industrial Park, Nr. 50 Gangkou Avenue, Bezirk Wanjiang, Stadt Dongguan, Provinz Guangdong, China
Tel