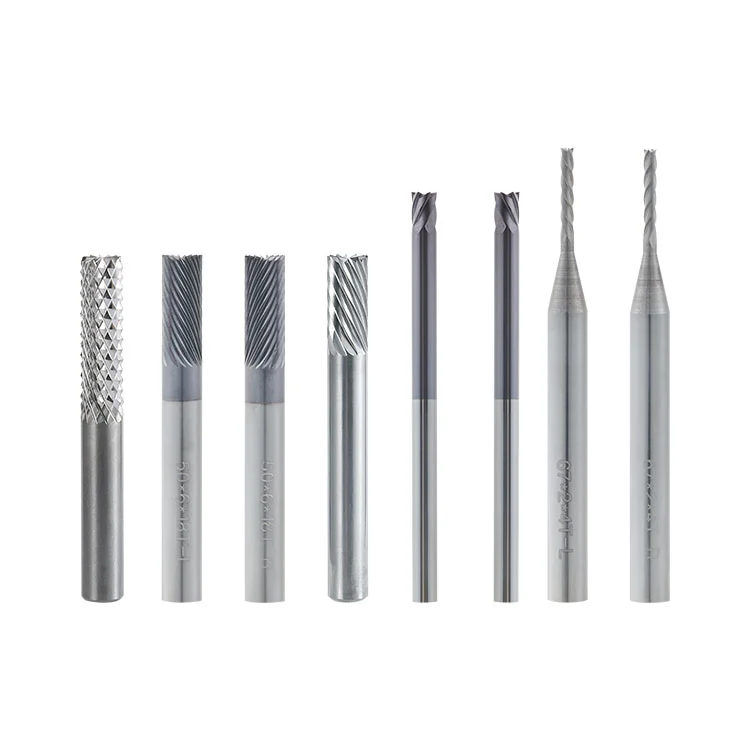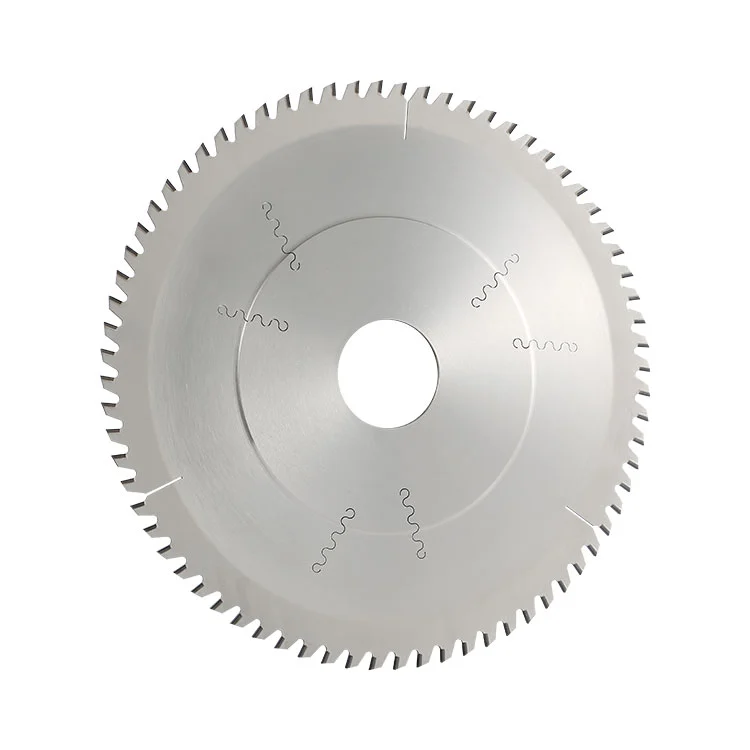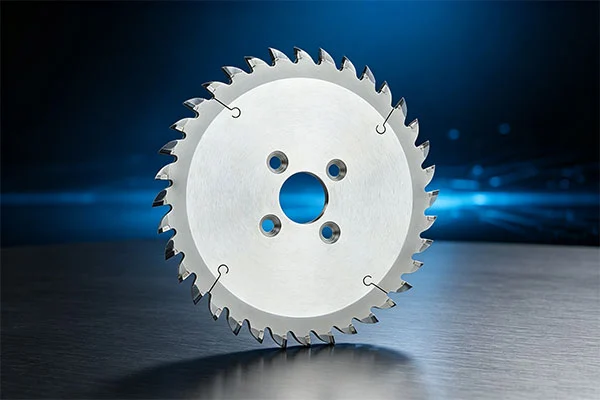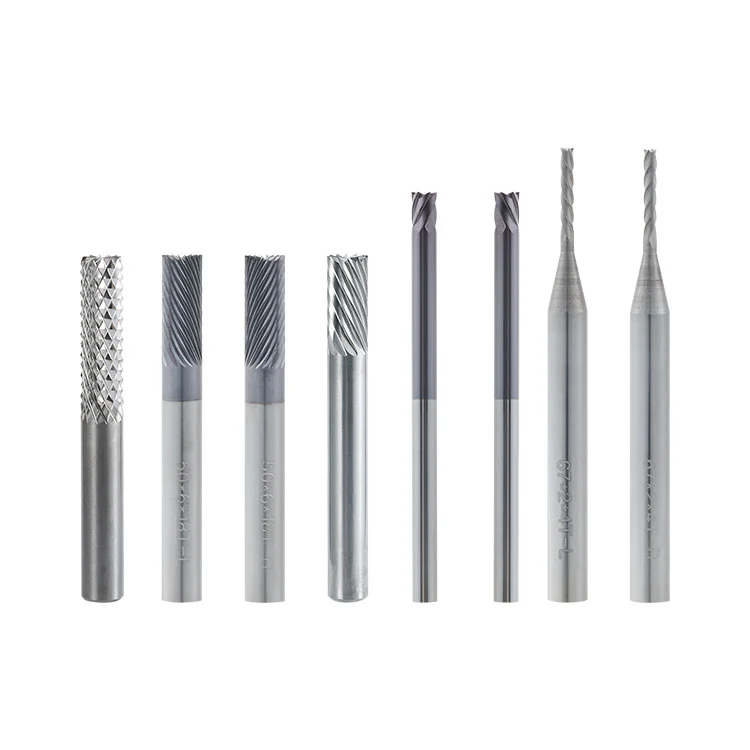
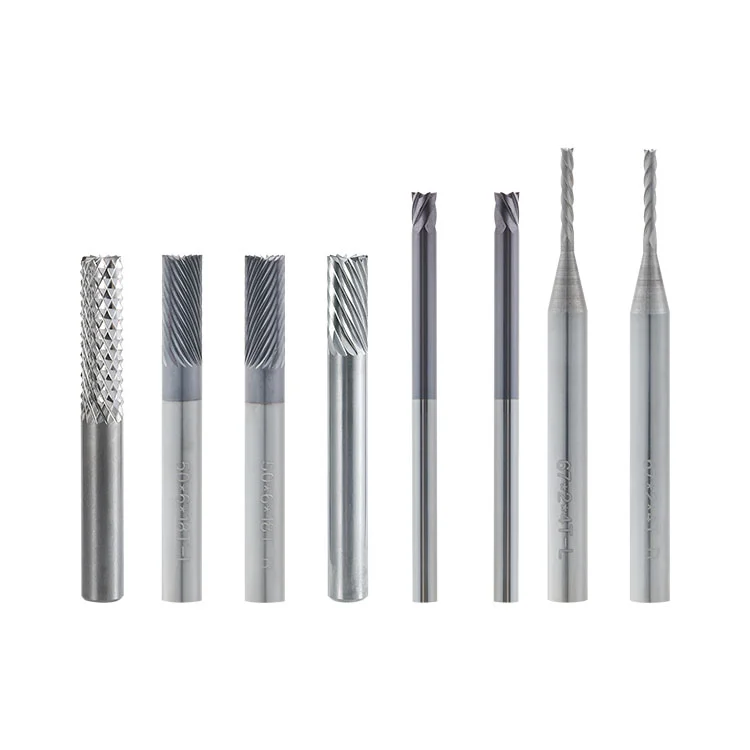
Als professioneller Lieferant bietet Winway den Carbide PCB Edge Beveling Cutter an, ein solides Hartmetallwerkzeug, das für automatische PCB-Anfasmaschinen entwickelt wurde. Es wird zum Abschrägen und Anfasen der Enden vergoldeter Goldfinger auf Leiterplatten verwendet. Die Schneidkante verfügt über eine gerade Schaftstruktur und wird passiviert und hochglanzpoliert, um glatte, geneigte Oberflächen zu erzeugen. Dies trägt dazu bei, Kratzer und Abblättern der vergoldeten Schicht zu reduzieren und gleichzeitig die Anforderungen an das Einsetzen und Herausziehen des Steckverbinders zu erfüllen. Der Fräser eignet sich für die kontinuierliche Massenproduktion von PCB-Goldfingerfasen.
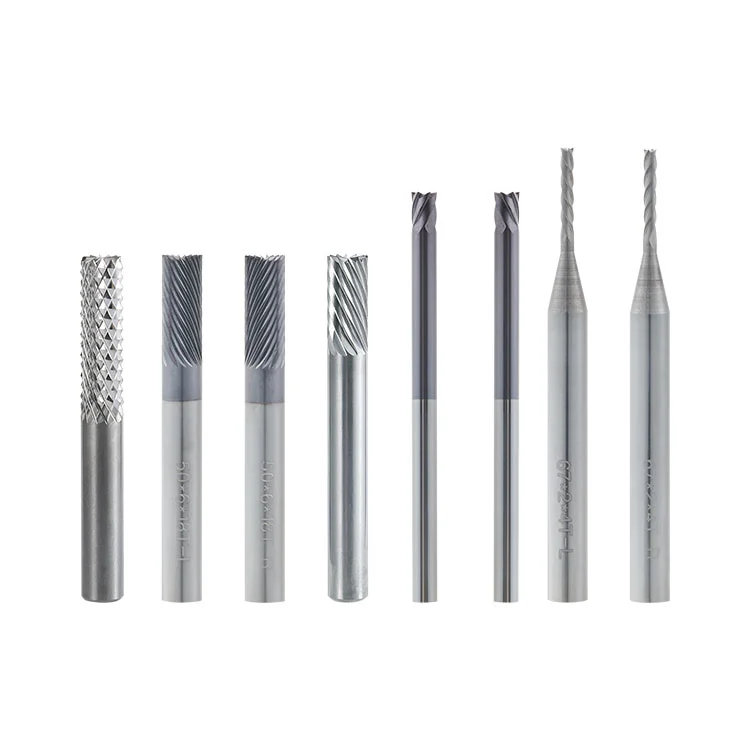
Der Carbide PCB Edge Beveling Cutter ist ein spezielles Schneidwerkzeug für PCB-Anfasmaschinen. Es ist vollständig aus ultrafeinem Hartmetall (Wolframstahl) gefertigt und verfügt über einen geraden Schaft zur Spindelmontage. Während des Betriebs rotiert die äußere kreisförmige Schneidkante mit hoher Geschwindigkeit, während die Leiterplatte mit konstanter Geschwindigkeit durch die Maschine läuft. Das Werkzeug bearbeitet die Führungsschräge am Ende des vergoldeten Goldfingers für das anschließende Einsetzen des Steckers.
Der Fräser wird auf die Spindel der Anfasmaschine gespannt und dreht sich mit hoher Geschwindigkeit. Die Leiterplatte wird durch den Raupenfördermechanismus mit konstanter Geschwindigkeit transportiert, so dass das Ende des Goldfingers ständig mit der rotierenden Schneidkante in Kontakt kommt. Der Fasenwinkel wird durch die Maschinenausrüstung voreingestellt und eingestellt und nicht durch den Fräser selbst gebildet.
Die Schneide fräst die Brettkante, um in einem Durchgang eine gleichmäßig geneigte Oberfläche zu erzeugen. Durch Passivierung und Polieren werden die scharfen Stellen entlang der Kante geschwächt, was dazu beiträgt, das Reißen und die Reibung an der vergoldeten Schicht beim Schneiden zu verringern und das Risiko des Abblätterns des Goldes zu verringern.
● Vollhartmetallkonstruktion:Integral aus ultrafeinkörnigem Hartmetall gefertigt für hohe Härte und Verschleißfestigkeit.
● Passivierte Schneide:Die Schneidkante ist passiviert und poliert, um scharfe Spitzen zu beseitigen und Kratzer auf der vergoldeten Oberfläche zu reduzieren.
● Ausführung mit geradem Schaft:Unterstützt die Spindelklemmung auf kompatiblen automatischen PCB-Anfasmaschinen.
● Stabiler Schnitt:Kontinuierlicher Zuschnitt mit Plattenzuführung am Fließband trägt dazu bei, gleichmäßig geneigte Oberflächen zu erzeugen.
● Reduzierte Beschichtungsschäden:Die polierte Schneidkante trägt dazu bei, reibungsbedingtes Abblättern und Verkratzen des Goldes beim Anfasen von Goldfingern zu reduzieren.
Die folgenden Spezifikationen beziehen sich auf verschiedene Fräserdurchmesser, Zahnanzahlen, Schaftdurchmesser und Längen. Wählen Sie den Hartmetall-PCB-Kantenabschrägungsschneider entsprechend den Spindel- und Werkzeughalteranforderungen der Abschrägungsmaschine aus.
| Ordinal | Durchmesser (D) | Anzahl der Zähne (P) | Schaftdurchmesser (d) | Länge (L1) | Gesamtlänge (L) |
| 01 | 2 | 4 | 6 | 15 | 50/67 |
| 02 | 3 | 6 | 6 | 15 | 50/67 |
| 03 | 4 | 8 | 6 | 15 | 50/67 |
| 04 | 6 | 12 | 6 | 17 | 50/67 |
| 05 | 6.35 | 18 | 6.35 | 18 | 50/67 |
| 06 | 3.175 | 6 | 3.175 | 4.5 | 50 |
| 07 | 2 | 4 | 3.175 | 14 | 54 |
| 08 | 3.175 | 10 | 3.175 | 12 | 54 |
| 09 | 2 | 4 | 3.175 | 14 | 67 |
| 10 | 3.175 | 6 | 3.175 | 16 | 67 |
| 11 | 1.5 | 4 | 6 | 14 | 50 |
| 12 | 2 | 4 | 6 | 14 | 50 |
| 13 | 6 | 18 | 6 | 16 | 50 |
| 14 | 2 | 4 | 6 | 14 | 67 |
| 15 | 3 | 6 | 6 | 14 | 67 |
| 16 | 4 | 8 | 6 | 14 | 67 |
| 17 | 6 | 18 | 6 | 16 | 67 |
| 18 | 6 | 12 | 6 | 30 | 80 |
| 19 | 6.35 | 12 | 6.35 | 25 | 50 |
● Starre FR-4-Platten:Anfasen vergoldeter Goldfinger in der Leiterplattenfertigung.
● Speichersticks:Die geneigte Oberfläche mit goldenem Finger erleichtert das Einführen des Steckverbinders.
● Kommunikationsboards:Goldfinger-Anfasen für Kommunikationsleiterplatten.
● Industrielle Steuerplatinen:Geneigte Oberflächenbearbeitung für Leiterplattensteckverbinder für industrielle Steuerungen.
● Testboards:Goldfinger-Fasenverarbeitung für PCB-Testplatinen.
● Kontinuierliche Produktion:Massive Goldfinger-Fasenbearbeitung mit automatischen PCB-Anfasmaschinen.
Auch bei dünnen FPC-Platten kann das Anfasen geprüft werden. Die Plattenvorschubgeschwindigkeit sollte reduziert werden und es sollten vorab Probentests durchgeführt werden.
● Hochfüller-Spezialplatten:Platten mit einem hohen Glasfaseranteil oder einer hohen anorganischen Füllung können den Werkzeugverschleiß beschleunigen und das Risiko von Goldablösungen oder Kantenabsplitterungen erhöhen.
● Überstehendes Kupfer:Werkstücke mit Kupferknötchen oder verbliebenen Kupfervorsprüngen entlang der Plattenkante können beim Vorschub mit der Schneidkante kollidieren.
● Metallplatten:Nicht zum großflächigen Schneiden von Aluminiumsubstraten oder anderen Metallplatten geeignet.
● Schlechte Staubkontrolle:In Produktionslinien ohne effektive Staubabsaugung kann sich Glasfaserstaub ansammeln und die Schnittreibung erhöhen.
● Zu hohe Schnittlast:Es sollte vermieden werden, dass die Plattenvorschubgeschwindigkeit und der Schnittdruck die Nennbetriebsbedingungen des Werkzeugs überschreiten.
● Schlechte Beschichtungshaftung:Bei Leiterplatten mit schwacher Haftung der vergoldeten Schicht kann es unabhängig vom Zustand des Fräsers zu Schälfehlern kommen.
Missverständnis:Der Werkzeugwinkel bestimmt direkt den Fasenwinkel.
Korrektur:Der Hartmetall-PCB-Kantenschrägfräser hat eine gerade Schaftstruktur und keinen festen Formwinkel. Der Fasenwinkel wird durch die Ausrüstung der Fasenmaschine eingestellt, nicht durch den Fräser selbst.
Missverständnis:Gewöhnliche PCB-Schaftfräser können spezielle Goldfinger-Fasenfräser direkt ersetzen.
Korrektur:Herkömmliche Fräser können scharfe, unbehandelte Schneiden haben. Ohne entsprechende Passivierung und Politur können sie die vergoldete Schicht zerkratzen und das Risiko des Abblätterns des Goldes erhöhen.
Missverständnis:Eine längere Schneidkante verbessert immer die Bearbeitungsleistung.
Korrektur:Eine zu lange Schneidkante kann die Steifigkeit des Werkzeugs verringern, Schnittvibrationen verursachen und Werkzeugspuren oder Kratzer auf der Goldfingerbeschichtung hinterlassen.
Missverständnis:Ein größerer Fräserdurchmesser erhöht immer die Bearbeitungseffizienz.
Korrektur:Der Durchmesser muss zum Spindeleinbauraum und zur Maschinenkonfiguration passen. Werkzeuge mit großem Durchmesser sollten nicht ohne Prüfung der Kompatibilität ausgewählt werden.
1. Erstmusterprüfung:Führen Sie vor der Massenproduktion einen Probeschnitt durch, um den Fasenwinkel und den Zustand der Goldfingerbeschichtung zu bestätigen.
2. Auslaufkontrolle:Verwenden Sie keine Fräser mit übermäßigem Rundlauf, da dies zu Wellen auf der Oberfläche und goldenen Fingerkratzern führen kann.
3. Saubere Installation:Installieren Sie den Fräser nicht, wenn der Schaft oder die Spannzange mit Öl oder Staub verunreinigt ist oder Anzeichen von Verschleiß aufweist.
4. Werkzeugzustand:Fräser mit abgebrochenen Kanten, Kerben oder Rissen dürfen nicht verwendet werden.
5. Stallfütterung:Vermeiden Sie plötzliche Änderungen der Plattenvorschubgeschwindigkeit, da Stoßbelastungen zum Abplatzen der Schneidkante führen können.
6. Sicheres Herunterfahren:Ziehen Sie die Platine nicht mit Gewalt, um die Maschine während der Bearbeitung anzuhalten, da dies zu horizontalen Kratzern auf der vergoldeten Oberfläche führen kann.
Mögliche Ursachen:Abgesplitterte Schneidkante, unzureichende Passivierung oder Politur, übermäßiger Werkzeugrundlauf, schlechte Staubaufnahme, zwischen Schneidkante und Platinenoberfläche eingeschlossener Glasfaserstaub, zu hohe Platinenvorschubgeschwindigkeit oder unzureichende Haftung der vergoldeten PCB-Schicht.
Mögliche Ursachen:Spindel- oder Spannzangenverschleiß, unzureichende Werkzeugsteifigkeit, Diskrepanz zwischen Plattenvorschubgeschwindigkeit und Spindelgeschwindigkeit oder instabiler Plattentransport und -positionierung.
Mögliche Ursachen:Falsche Fasenwinkeleinstellungen an der Maschine, Plattentransport- oder Positionierungsversatz, Werkzeugverschleiß oder abnormaler Spindelrundlauf.
Mögliche Ursachen:Hoher Glasfaseranteil in der Platte, schlechte Staubaufnahme, zu hohe Schnitttemperatur oder ungeeignete Schnittparameter.
Mögliche Ursachen:Kupferklumpen oder Fremdkörper auf der Platine treffen auf das Werkzeug oder übermäßiger Vorschubstoß.
1. Vor der Installation:Unter dem Mikroskop die Schnittkante auf Absplitterungen und Risse prüfen. Reinigen Sie den Werkzeugschaft und die Spannzange und messen Sie den Rundlauf des Werkzeugs.
2. Während der Bearbeitung:Halten Sie das Staubsammelsystem in Betrieb, um Schneidstaub zu entfernen und den Verschleiß der Schneidkanten zu reduzieren.
3. Nach der Bearbeitung:Reinigen Sie das Werkzeug mit einer weichen Bürste von Staub. Berühren Sie die Schneide nicht mit harten Gegenständen und lagern Sie den Schneider in einer trockenen Umgebung.
4. Nach dem Abstumpfen:Senden Sie den Fräser zum professionellen Schleifen. Überprüfen Sie den Rundlauf nach dem Schleifen noch einmal, bevor Sie ihn wieder einbauen. Durch das Schleifen wird nur die Schneidkante repariert und kein Formwinkel erzeugt.
5. Lagerung:Bewahren Sie die Messer getrennt auf und schützen Sie ihre Schneidkanten, um Kollisionsschäden zu vermeiden.
A1: Dünne FPC-Goldfinger können verarbeitet werden. Reduzieren Sie die Geschwindigkeit des Plattenvorschubs, um die Schnittbelastung zu begrenzen. FPC-Platten mit dicken Verstärkungsplatten sollten vorab einer Musterbegutachtung unterzogen werden.
A2: Nicht unbedingt. Das Abblättern von Gold kann durch den Zustand der Schneidkante, Schneidparameter, Staubreibung, PCB-Vergoldungsverfahren und Beschichtungshaftung beeinflusst werden. Prüfen Sie diese Faktoren individuell bei der Erstmusterprüfung.
A3: Nein. Der Hartmetall-PCB-Kantenabschrägungsschneider ist ein Werkzeug mit geradem Schaft für Anfasmaschinen. Der Fasenwinkel wird durch die Maschinenausrüstung angepasst, sodass mit demselben kompatiblen Fräser verschiedene Winkel bearbeitet werden können.
A4: Ja. Hartmetall unterstützt das professionelle Nachschleifen. Durch das Schleifen wird die Schneidkante repariert und der Fräser benötigt keinen Formwinkel zur Bearbeitung.
Adresse
Gebäude 17, Yonglida Tiansheng Industrial Park, Nr. 50 Gangkou Avenue, Bezirk Wanjiang, Stadt Dongguan, Provinz Guangdong, China
Tel