Produkte
Hartmetall-Leiterplatten-Fasenschneider
  • Hartmetall-Leiterplatten-FasenschneiderHartmetall-Leiterplatten-Fasenschneider

Hartmetall-Leiterplatten-Fasenschneider

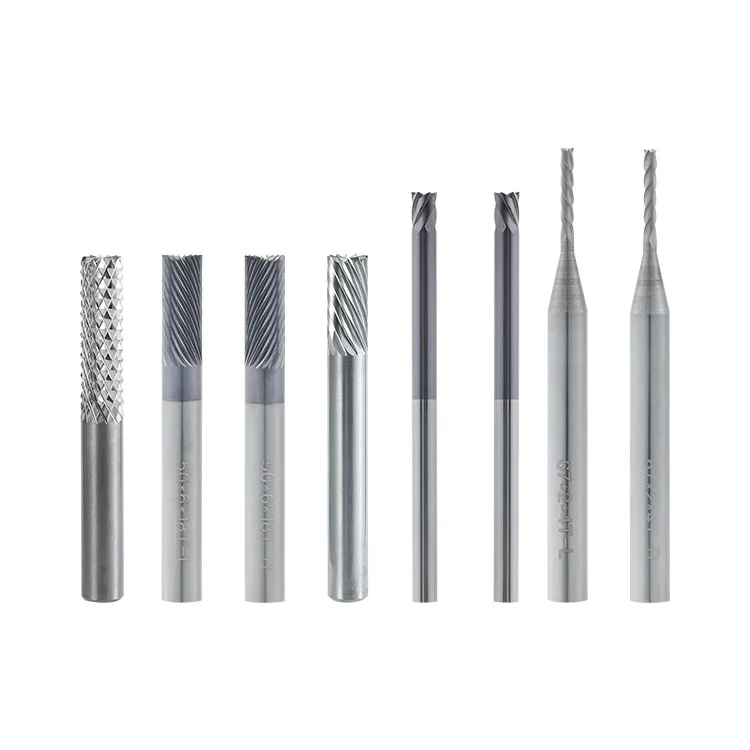
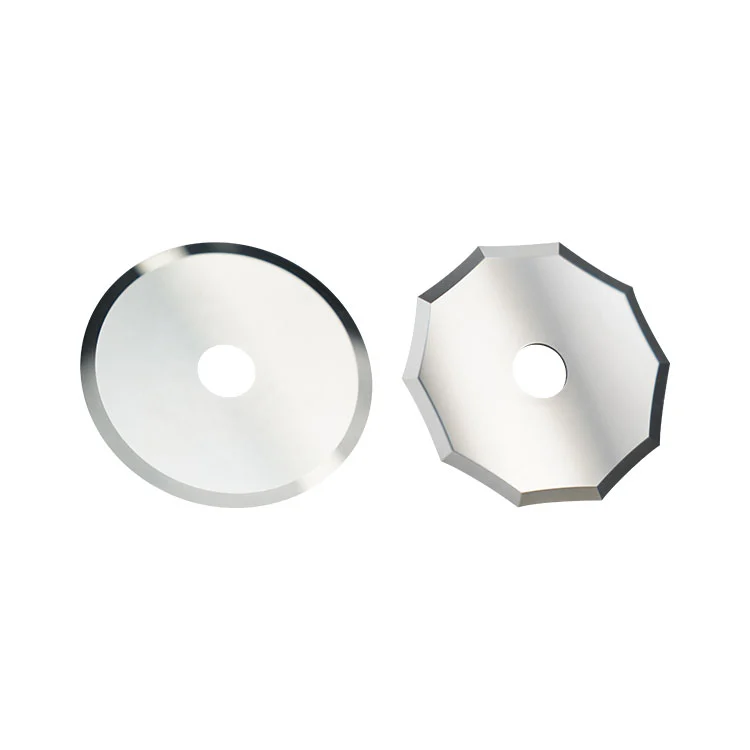
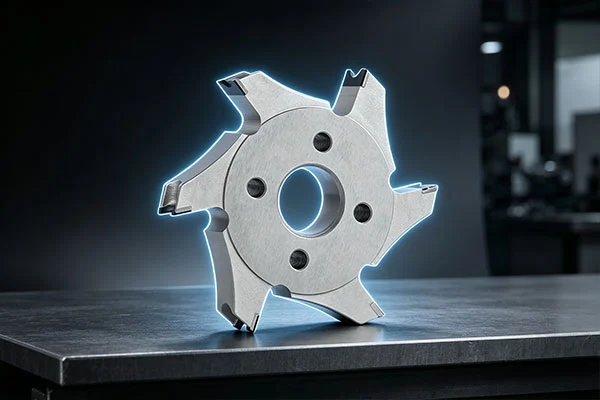
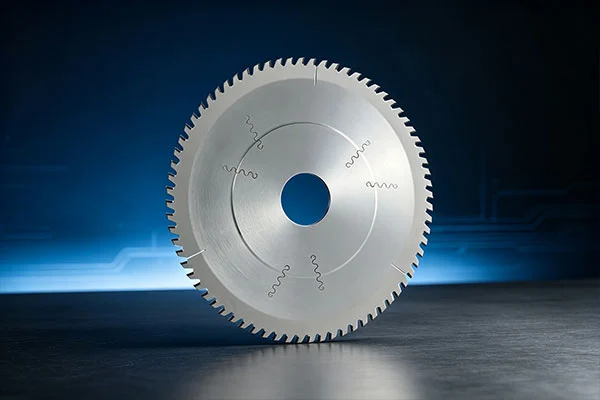
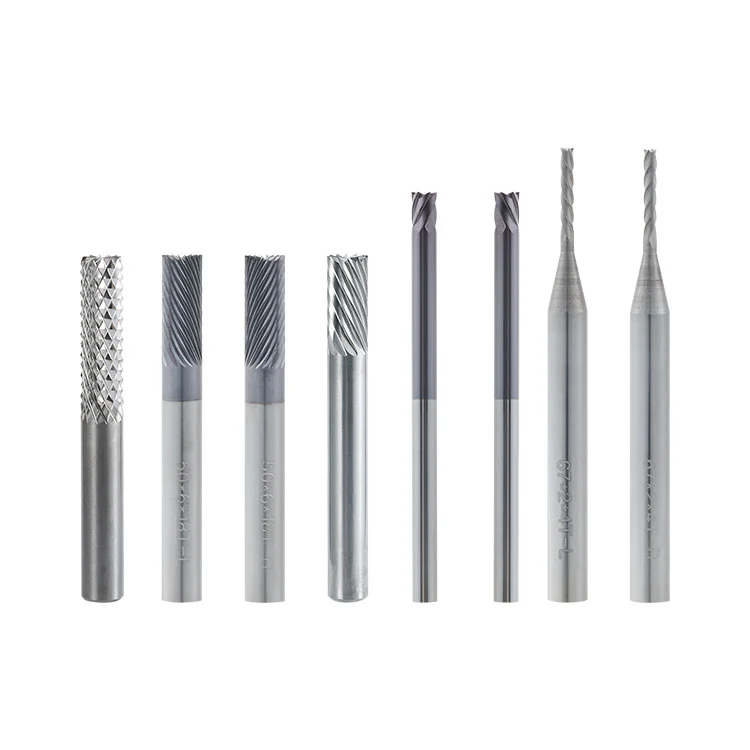
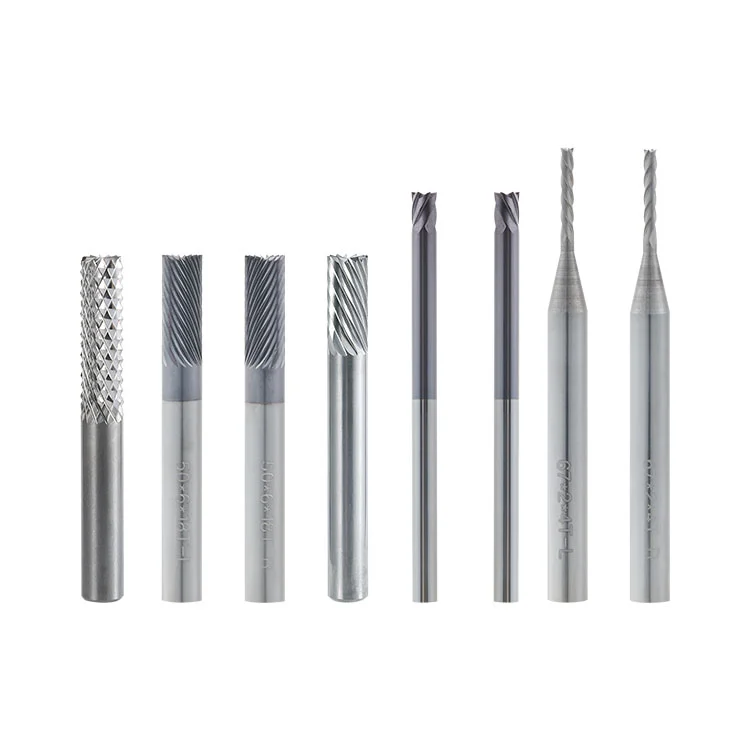
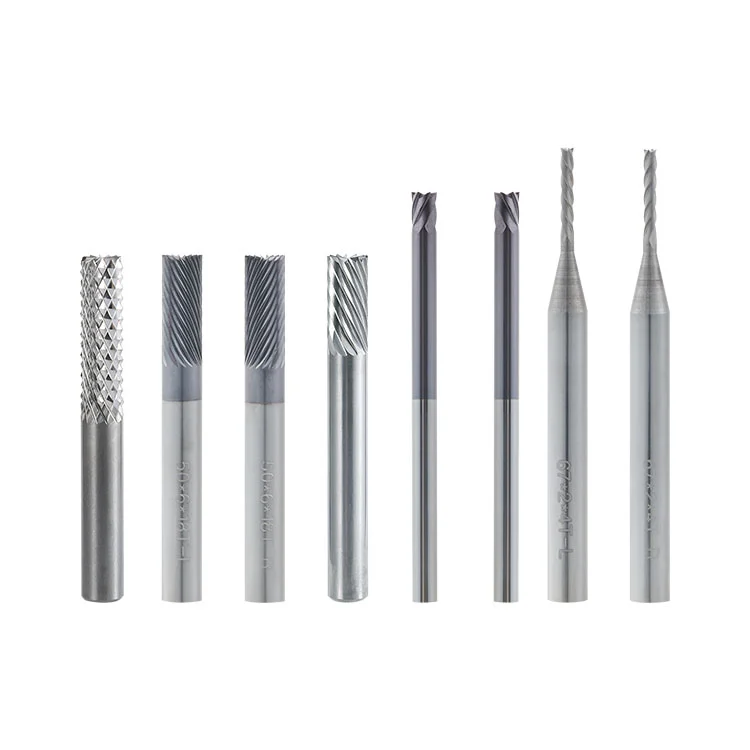
Als professioneller Lieferant bietet Winway den Hartmetall-Leiterplatten-Fasenschneider an. Dieser Vollhartmetall-Fasenschneider ist speziell für die Bearbeitung von PCB-Goldfinger-Fasen konzipiert. Es verwendet ein ultrafeinkörniges Hartmetallsubstrat, das zum Anfasen und Fasenformen von PCB-Goldfingern verwendet wird. Es behebt häufige Fehler bei der Goldfingerbearbeitung wie Kupferfolienziehen, Kupferabsplitterungen, Kerben, Weißfärbung und Grate. Die Schneide ist für eine scharfe Schneidleistung nanopräzisionsgeschliffen. Nach der Bearbeitung ist die Kante des Goldfingers glatt und abgerundet und entspricht der Plug-Pull-Zuverlässigkeit und dem Erscheinungsbild der A-Klasse. Kompatibel mit der PCB-Goldfinger-Anfasmaschine für die kontinuierliche Produktion großer Mengen und kann für den wiederholten Einsatz viele Male nachgeschliffen werden.

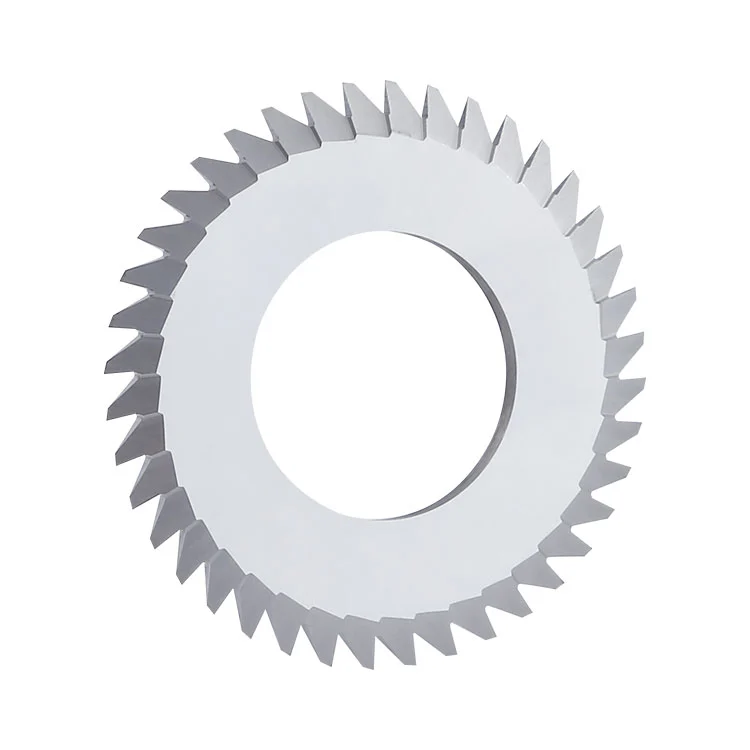
    Als professioneller Hersteller bietet Winway den Hartmetall-Leiterplatten-Abschrägungsschneider an. Der Vollhartmetall-Abschrägungsschneider für Goldfinger ist ein Endbearbeitungswerkzeug für den Goldfinger-Prozess in der Leiterplattenindustrie. Er wird zum Fasenfasen an der PCB-Goldfinger-Kontaktposition verwendet, um das Einstecken und Herausziehen von Steckverbindern zu erleichtern und zu verhindern, dass die Goldfingerkante die Gegenklemmen zerkratzt. Sein Zahnprofil und Schnittwinkel sind für die Verbundstruktur aus Vergoldungsschicht, Kupferschicht und FR4-Substrat optimiert. Es reduziert die Beschädigung der Vergoldungsschicht und das Ziehen der Kupferfolie bei hoher Bearbeitungskonsistenz und eignet sich für die Massenproduktion von Platinen mit Goldfingern.

    Carbide PCB Tungsten Steel V-Cut Cutter

    Produktdefinition

    Vollhartmetall-Fasenschneider für Goldfinger (Carbide PCB Bevel Cutter): Endbearbeitungsschneidwerkzeug aus Hartmetall durch Sintern, Präzisions-CNC-Schleifen und hochmoderne Honbearbeitung. Es wird speziell zum Abschrägen der Goldfingerposition einer Leiterplatte verwendet und bildet eine bestimmte geneigte Ebene an der Goldfingerkante, um ein reibungsloses Einstecken und Herausziehen des Steckverbinders zu ermöglichen.

    Materialanalyse

    Basismaterial: Hartmetall (Wolframstahl). Verwenden Sie ultrafeinkörniges Hartmetall mit optimiertem Kobalt-Bindemittelverhältnis. Der Hartmetall-Leiterplatten-Abschrägungsschneider verwendet diese Materialstruktur:

    • 1.Hohe Härte und ausgezeichnete Verschleißfestigkeit, die Kante lässt sich beim Langzeitschneiden der vergoldeten Schicht nicht leicht schnell passivieren;
    • 2.Ausgewogene Zähigkeit, widersteht Zahnsplittern und Kantenbrüchen bei der Bearbeitung von Goldfingerecken;
    • 3. Gute thermische Stabilität, nicht leicht zu glühen bei Hochgeschwindigkeitsschneiden, reduziert das Verbrennen der Platine und Schäden an der Goldoberfläche;
    • 4.Dichtes Material, die Schneidkante kann ultrascharf geschliffen werden, um die Zugkraft auf die Goldschicht und die Kupferschicht zu verringern.

    Ergebnisse des Leistungstests

    • 1. Goldfinger-Aussehenstest: Die maschinell bearbeitete schiefe Goldfingerebene ist glatt, ohne Abblättern der Goldschicht, Kupferziehen, Kerben oder Glasfaseraufhellung und entspricht dem IPC-Standard und den Anforderungen des Kunden an die Akzeptanz des Erscheinungsbilds.
    • 2.Lebensdauertest: Unter gleichen Betriebsbedingungen hat der Hartmetallfräser mit Spezialzahnprofil für Goldfinger eine längere Lebensdauer als gewöhnliche Fasenfräser, wodurch die Häufigkeit des Werkzeugwechsels verringert wird.
    • 3. Hochgeschwindigkeitsstabilität: Kompatibel mit der normalen Drehzahl der Goldfinger-Anfasmaschine, keine offensichtlichen Rattermarken bei der kontinuierlichen Bearbeitung und stabiler Anfaswinkel.
    • 4.Plug-Pull-Überprüfung: Die bearbeitete schiefe Ebene mit Goldfinger zerkratzt die Anschlussklemmen während des Plug-Pull-Tests nicht und sorgt für eine stabile Kontaktleistung.

    Kernvorteile

    • 1. Vergoldungsschutz: Spezielles, innovatives Design mit weicher Schneidleistung, reduziert das Abplatzen der Vergoldungsschicht und das Ziehen der Kupferfolie;
    • 2. Stabile Präzision der schiefen Ebene: Gleichmäßiger Fasenwinkel mit guter Maßhaltigkeit und hoher Endproduktausbeute;
    • 3. Verschleißfest und langlebig: Hartmetallsubstrat, geeignet für großvolumige kontinuierliche Bearbeitung von PCB-Goldfingern;
    • 4.Feine Schneidkante für eine glatte, fertige Kante ohne sekundäres manuelles Polieren;
    • 5. Kann zum Nachschleifen ins Werk zurückgeschickt werden. Die reparierten alten Messer können an der Maschine wiederverwendet werden, um die Kosten für Verbrauchsmaterialien zu senken.
    • 6.Kompatibel mit gängigen Goldfinger-Anfasmaschinen.

    Spezifikationstabelle (gemeinsam für Goldfinger)

    Ordinal Durchmesser (D) Anzahl der Zähne (P) Schaftdurchmesser (d) Länge (L1) Gesamtlänge (L)
    01 2 4 6 15 50/67
    02 3 6 6 15 50/67
    03 4 8 6 15 50/67
    04 6 12 6 15 50/67
    05 6.35 18 6.35 18 50/67
    06 3.175 6 3.175 4.5 50
    07 2 4 3.175 14 54
    08 3.175 10 3.175 12 54
    09 2 4 3.175 14 67
    10 3.175 6 3.175 16 67
    11 1.5 4 6 14 50
    12 2 4 6 14 50
    13 6 18 6 16 50
    14 2 4 6 14 67
    15 3 6 6 14 67
    16 4 8 6 16 67
    17 6 18 6 30 80
    18 6 12 6.35 25 50
    19 6.35 18 6.35 25 50

    Anwendungsbereich

    PCB-Fabrik: Fasenfasen für Goldfinger (Kernanwendung);

    Verschiedene Leiterplatten mit Goldfinger: Speicherleistenplatine, Industriesteuerplatine, Anschlussschnittstellenplatine, Display-Treiberplatine usw.;

    Sekundäres Fasenfinish für nachbearbeitete Goldgriffbretter.

    Qualitätskontrollstandard

    • 1. Rohmaterial: Probenahmeprüfung der Härte und Korngröße für Hartmetallsubstrate;
    • 2. Maßtoleranz: Toleranz des Außendurchmessers, der Länge, der Zahnzahl und des Abschrägungswinkels ± 0,01 mm;
    • 3.Vollständige Sichtprüfung der Schneidkante: Keine Absplitterungen, Kerben oder Schleifkratzer;
    • 4.Dynamische Gleichgewichtskorrektur, kein Auslaufen bei Hochgeschwindigkeitsrotation;
    • 5. Überprüfung des Probeschnitts bei der maschinellen Bearbeitung: Goldfinger-Probeschnitt, bestätigen Sie, dass kein Goldabblättern oder Zeichnungsfehler vorliegen;
    • 6.Vollständige Inspektion der fertigen Waren plus erneute Inspektion vor der Lieferung.

    Beispieltestprozess

    • 1.Der Kunde bestätigt die Spezifikation des Hartmetall-Goldfinger-Fasenschneiders.
    • 2. Maschinelles Probeschneiden, Inspektion der Goldfinger-Fasenoberfläche, Prüfung auf Goldabblätterung/Kupferzeichnung;
    • 3.Bestätigen Sie, dass die Bearbeitungsleistung den Anforderungen entspricht.
    • 4.Massenlieferung nach Mustergenehmigung; Kleinserienversuche sind möglich.

    Kundendienst

    • 1. Ersetzen Sie es bei Qualitätsmängeln im Werk (ausgenommen Trockenbrand und vom Menschen verursachte Aufprallschäden);
    • 2. Nach Werkzeugverschleiß ist ein Nachschleifservice verfügbar.
    • 3. Bieten Sie Anleitungen zu Bearbeitungsparametern und helfen Sie bei der Behebung von Bearbeitungsanomalien wie Goldabblättern und -ziehen.
    • 4. Schnelle Anpassung für nicht standardmäßige Spezifikationen.

    Nicht anwendbare Arbeitsbedingungen

    • 1. Nicht zum Schneiden dicker massiver Metall- und Edelstahlwerkstücke geeignet. Hartmetallschneide kann bei der Bearbeitung von Hartmetall leicht abplatzen.
    • 2. Werkstücke, die mit massiven harten metallischen Verunreinigungen oder groben harten Partikeln vermischt sind, was zu Schlagschäden an der Schneidkante führen kann.
    • 3. Eine zu hohe Schnitttiefe in einem Durchgang führt zu Kantenausbrüchen und einer Verformung des Substrats.
    • 4.Geräte ohne wirksames Staubsammelsystem; Angesammelter Glasfaserstaub beschleunigt den Verschleiß der Schneidkante und zerkratzt die Goldfingeroberfläche.
    • 5.Bearbeitung unter der Bedingung eines großen Spindelschlags oder einer lockeren Vorrichtung; Vibrationen führen leicht zum Absplittern der Hartmetallkante.
    • 6.Langzeitiges Trockenschneiden unter hoher Belastung ohne Wärmeableitung führt zum thermischen Ausglühen des Werkzeugs und zu einem Abfall der Schärfe.

    Häufige Missverständnisse bei der Auswahl

    • 1.❌ Missverständnis: Mehr Zähne bringen immer eine bessere Bearbeitungsqualität. Korrektur: Eine zu große Anzahl an Zähnen erhöht die Schnittbelastung bei dünner vergoldeter Schicht. Wählen Sie die richtige Zahnzahl, passend zur Plattendicke und der Goldfingerbreite. Zu viele Zähne können zum Abplatzen der Goldschicht führen.
    • 2.❌ Missverständnis: Derselbe Fräser kann für unterschiedliche Fasenwinkel verwendet werden. Korrektur: Werkzeugzahnform und Freiwinkel sind für einen festen Fasenwinkel ausgelegt. Erzielen Sie unterschiedliche Winkel nicht nur durch Anpassen der Maschinenparameter, da dies zu einer schlechten Oberfläche und zum Abblättern des Goldes führt.
    • 3.❌ Missverständnis: Neues Werkzeug muss mit maximaler Vorschubgeschwindigkeit laufen. Korrektur: Neuer scharfer Fräser muss für die Einlaufbearbeitung einen moderaten Vorschub übernehmen. Aggressive Parameter beim ersten Gebrauch können dazu führen, dass dünne Goldbeschichtungen zerreißen.

    Verbote des Maschinenbetriebs

    • 1. Beginnen Sie nicht mit dem Schneiden, wenn die Spindel übermäßig unrund ist oder die Spannzange verschmutzt oder abgenutzt ist. Vibrationen führen zum Absplittern der Hartmetallkante.
    • 2. Werkzeugkollision oder Starten der Spindel mit nicht eingespanntem Werkstück verbieten.
    • 3. Das Staubsammelsystem muss aktiviert sein. Staub verschleißt die Schneidkante und zerkratzt die vergoldete Oberfläche.
    • 4. Notstopp und plötzliche Änderung der Vorschubrichtung bei Hochgeschwindigkeitsrotation verbieten.
    • 5. Überschreiten Sie nicht die empfohlene Schnitttiefe in einem Durchgang.
    • 6. Verhindern Sie das Herunterfallen des Werkzeugs und harte Stöße. Hartmetall ist spröde, leichte Stöße erzeugen unsichtbare Mikrorisse.

    Fehleranalyse

    Abnormales Phänomen Grundursache
    Goldfinger-Goldschichtablösung / Kupferabsplitterung Passivierung der Klingenkante, zu hohe Vorschubgeschwindigkeit, nicht übereinstimmendes Zahnprofil, falsche Drehzahl, unzureichende Staubabscheidung.
    Kupferfolienzeichnung und Grat auf der abgeschrägten Oberfläche Unzureichende Kantenschärfe, Werkzeugverschleiß, unzureichender Kantennachschliff.
    Gesplitterte Hartmetallschneide Werkzeugkollision, harte Verunreinigungen im Inneren der Platine, großer Spindelschlag, zu große Schnitttiefe in einem Durchgang.
    Instabiler Fasenwinkel Schlechte Rundlaufgenauigkeit, rutschende Spannzange, lockere Werkstückspannung, Schaft durch Schlag verbogen.
    Werkzeugstandzeit weit unter den Erwartungen Falsche Schnittparameter, schlechter Staubentfernungseffekt, deformierter Schaft, was zu instabilem Schnitt führt.

    Wartung

    • 1.Aufbewahrung: Einzeln in einem speziellen Werkzeugkasten mit modernem Schutz aufbewahren. Kein Stapeln oder bloßes Platzieren, Kollisionsstöße vermeiden.
    • 2.Vor dem Betrieb: Sichtprüfung der Schneidkante auf Absplitterungen oder Risse; sauberen Spannzangenstaub; Überprüfen Sie den Rundlauf der Spindel.
    • 3.Während der Bearbeitung: Halten Sie das Staubsammel-/Luftblassystem kontinuierlich in Betrieb. Überprüfen Sie regelmäßig die Qualität der Fasenoberfläche, überwachen Sie den Verschleiß der Schneidkante und die Verformung des Schafts.
    • 4. Nach der Bearbeitung: Späne und Staub mit einer Niederdruck-Luftpistole wegblasen, die Hartmetallkante nicht mit harten Gegenständen zerkratzen; Überprüfen Sie die Kante auf Mikroabsplitterungen.
    • 5.Handhabung: Halten Sie nur den Schaftteil, berühren Sie nicht die scharfe Schneidspitze; Verhindern Sie das Herunterfallen, um einen verbogenen Schaft und Werkzeugabfälle zu vermeiden.

    FAQ

    F1: Was verursacht das Abblättern der Goldschicht bei der Goldfingerbearbeitung?

    A1: Die Ursache kann eine passivierte Schneidkante, eine zu hohe Vorschubgeschwindigkeit, ein nicht übereinstimmendes Werkzeugzahnprofil oder eine falsche Drehzahl sein. Verwenden Sie einen speziellen Fasenschneider für Goldfinger und optimieren Sie die Schnittparameter.

    F2: Was führt zum Kupferziehen und zum Grat auf der schiefen Ebene des Goldfingers?

    A2: Unzureichende Schärfe oder Verschleiß der Schneide. Unzureichendes Feinschleifen der Hartmetallschneide führt zum Ziehen der Kupferfolie. Es ist erforderlich, eine Version mit fein bearbeiteter Schneide zu wählen.

    F3: Kann dieser Fräser wiederholt nachgeschliffen werden?

    A3: Ja. Hartmetallmaterial ermöglicht mehrfaches Nachschleifen. Nach der Reparatur liegt die Schnittleistung nahe an der eines Neuwerkzeugs, was Kosten spart. Der Hartmetall-Leiterplatten-Abschrägungsschneider kann zur wiederholten Verwendung nachgeschliffen werden.

    Anfrage absenden
    Kontaktinformation
    • Adresse

      Gebäude 17, Yonglida Tiansheng Industrial Park, Nr. 50 Gangkou Avenue, Bezirk Wanjiang, Stadt Dongguan, Provinz Guangdong, China

    Senden Sie Ihre Anfrage für PKD-Leiterplattenschneidwerkzeuge, Hartmetall-Leiterplatten-V-Schnittwerkzeuge und Leiterplatten-V-Nutwerkzeuge an Dongguan Weicheng Electronic Co., Ltd. Hinterlassen Sie Ihre E-Mail und teilen Sie uns Ihr Leiterplattenmaterial, Ihre Ausrüstung und Ihre Werkzeugspezifikationen mit. Wir werden Ihnen innerhalb von 24 Stunden mit einem Angebot direkt ab Werk, kostenlosen Musteroptionen und kundenspezifischen Werkzeugempfehlungen antworten. Kontaktieren Sie uns, um Ihre Bestellung zu starten.
    X
    Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu. Datenschutzrichtlinie
    AblehnenAkzeptieren