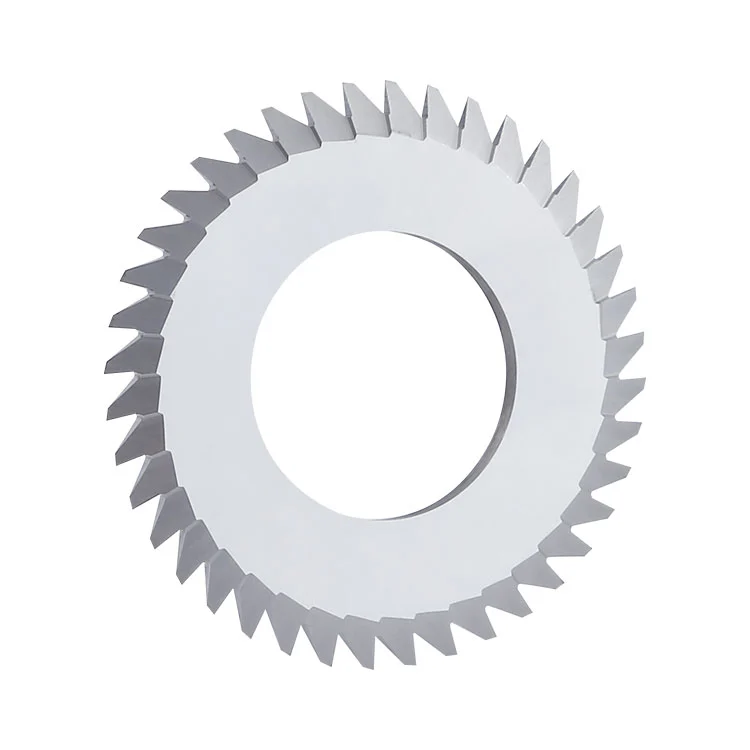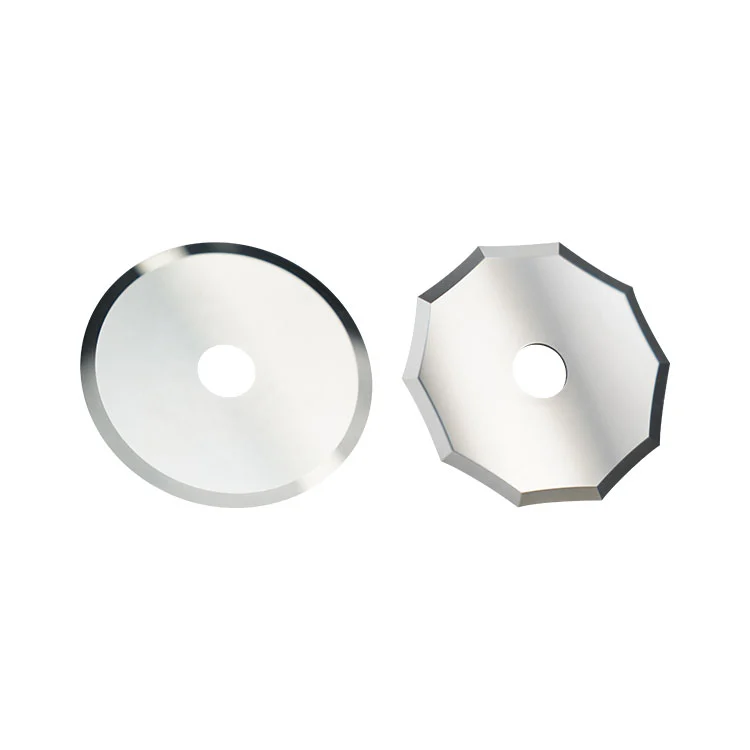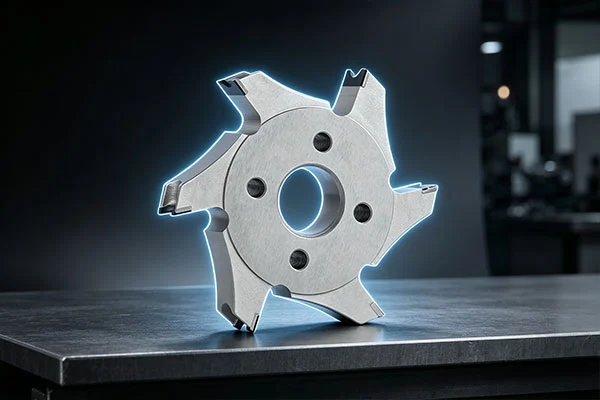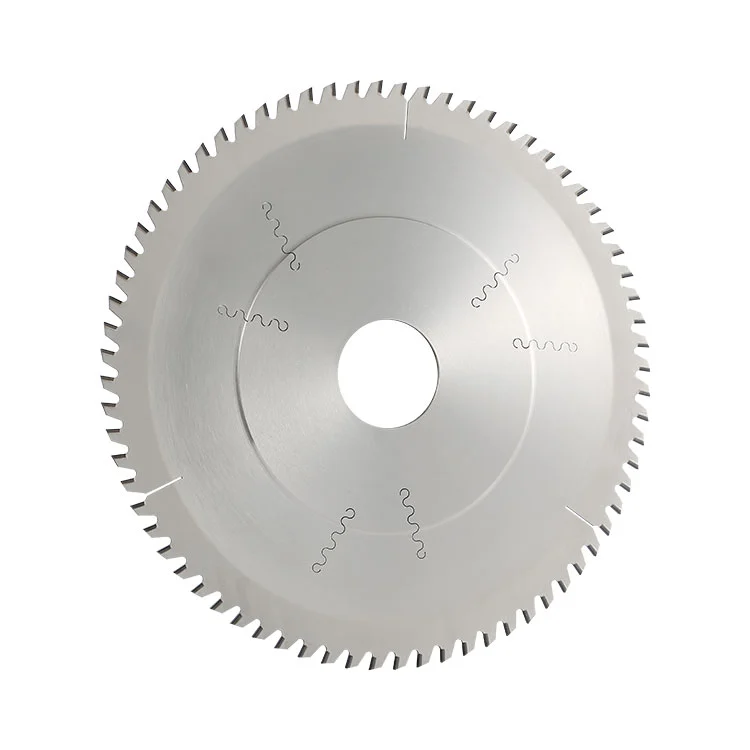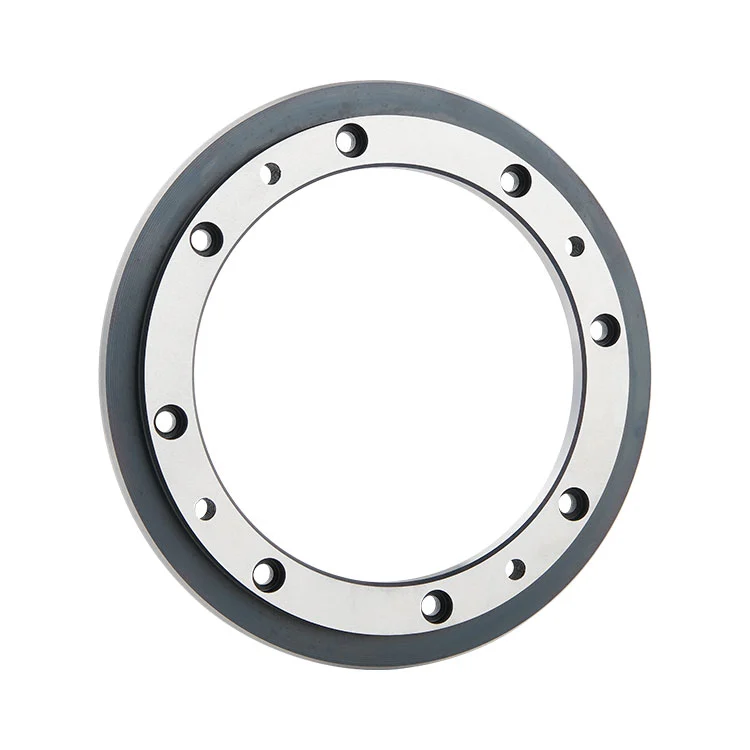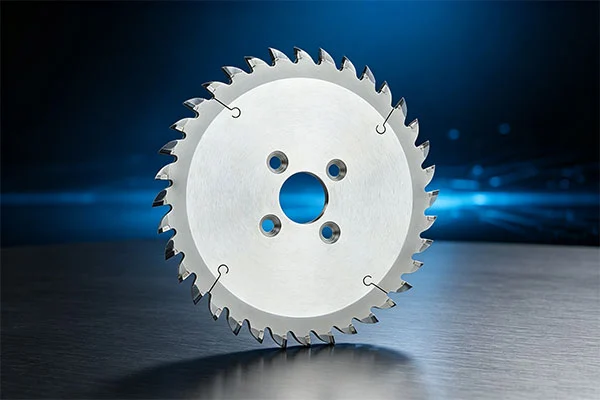
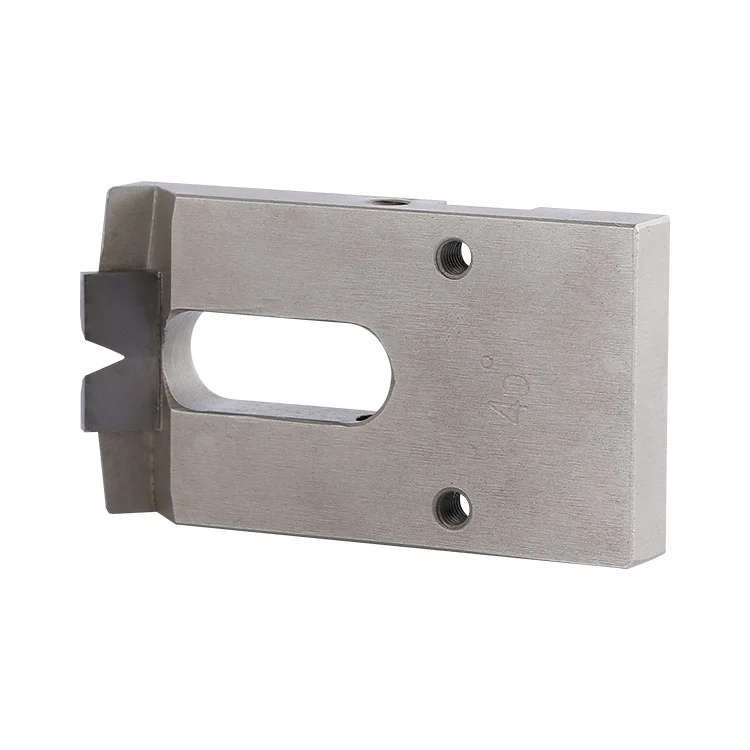
Als chinesischer Hersteller bietet Winway den pneumatischen Abschrägungsschneider Carbide PCB an, eine spezielle Klinge, die zu pneumatischen Abschrägungsmaschinen passt. Es verfügt über eine kombinierte Struktur aus einem Klingensubstrat, das mit einer Schneidkante aus hartlegiertem Wolframstahl verschweißt ist. Angetrieben durch den pneumatischen Vorschub der Ausrüstung wird es hauptsächlich für die Bearbeitung von PCB-Goldfingerfasen verwendet. Die Schneidkante zeichnet sich durch hohe Härte und lange Verschleißfestigkeit aus und sorgt für einen gleichmäßigen Fasenwinkel und eine glatte Fasenoberfläche. Es erfüllt die Anforderungen der Massenanfasproduktion von PCB-Goldfingern und ist mit verschiedenen pneumatischen Anfasgeräten für Leiterplatten kompatibel.
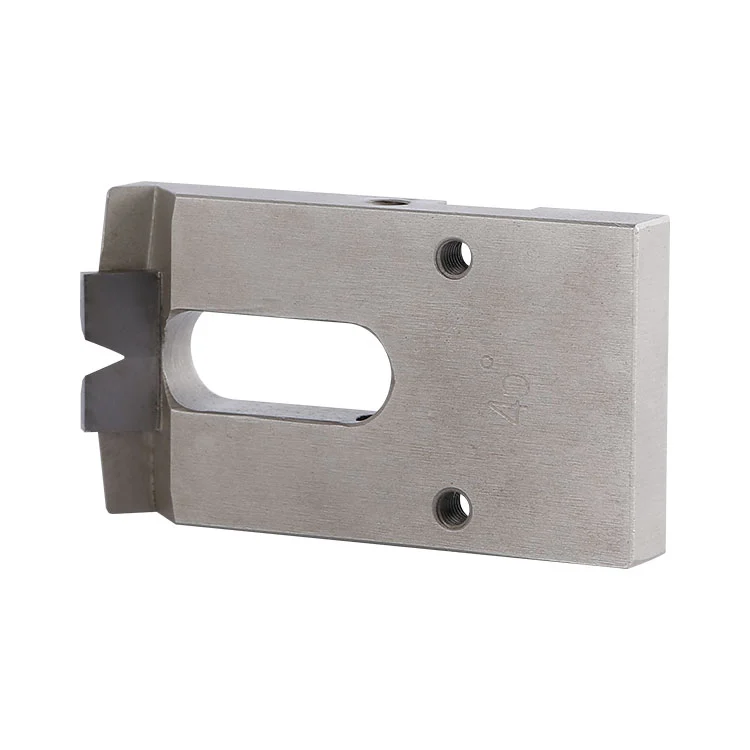
Pneumatischer Hartmetall-Leiterplatten-Fasenschneider: Eine Blechfasenschneidklinge, die durch Schweißen einer Schneidkante aus einer ultrafeinen Hartlegierung (Wolframstahl) auf ein Substrat aus legiertem Stahl hergestellt wird. Kombiniert mit einer pneumatischen Goldfinger-Anfasmaschine führt sie durch pneumatischen Vorschub das Fasenfasen im PCB-Goldfingerbereich durch.
Die Klinge wird am Werkzeughalter der pneumatischen Anfasmaschine befestigt. Der Zylinder sorgt für einen stabilen Druck, um die Klinge mit gleichmäßiger Geschwindigkeit in Kontakt mit dem sich schnell bewegenden PCB-Goldfingerbereich zu drücken. Die Schneidkante aus Wolframstahl schneidet die goldene Fingerkante in einem voreingestellten Winkel, führt das Fasen in einem Durchgang durch und entfernt scharfe Kanten und Grate. Der pneumatische Druck kann fein eingestellt werden, um die Schnitttiefe zu steuern und eine Beschädigung der Kupferfolie an den Goldfingern durch übermäßiges Schneiden zu vermeiden.
Nicht standardmäßige Anpassungen sind verfügbar.
| Parametercode | Name | Beschreibung |
| L | Gesamtklingenlänge | Angepasst an das Gerätemodell |
| L1 | Länge des Schnittabschnitts | Maßgeschneidert basierend auf der effektiven Breite des verarbeiteten Goldfingers |
| b | Klingenbreite | Passend zum Einbauraum des Werkzeughalters |
| a | Klingenstärke | Passend zur Montagenut des Werkzeughalters |
Befestigungsloch:Streifeneinstellloch zur Unterstützung der Feineinstellung der vorderen und hinteren Position.
Innovativ, auf dem neuesten Stand:Geschweißte Kante aus Wolframstahl, anpassbarer Fasenwinkel auf Kundenwunsch (üblich 30°/45°).
● PCB-Goldfinger-Anfasung:Abschrägungsbearbeitung für Goldfinger von Leiterplatten (FR-4-Platine, BT-Platine, Hoch-Tg-Platine).
● Bearbeitung der Steckerkontaktstifte:Schrägbearbeitung der Kontaktstifte des Steckverbinders, um scharfe Kanten von Goldfingern zu entfernen und Kratzer beim Einstecken zu verhindern.
● Verarbeitung von PCB-Prototypen:Verfahren zum Anfasen von Goldfingern für Leiterplatten-Prototypen.
● Massenproduktion:Goldfinger-Anfasverfahren für Leiterplatten in der Massenproduktion.
● Pneumatische Ausrüstung:Anfasvorgang passend zu allen Arten von pneumatischen Anfasmaschinen.
● Materialbeschränkung:Dicke Metallplatten oder massive Metallteile können nicht bearbeitet werden; Nur zum Anfasen dünner Kupferfolie von PCB-Goldfingern.
● Verarbeitungsbeschränkung:Nicht zum Grobfräsen mit starkem Materialabtrag geeignet; Nur für Präzisions-Mikrofasen geeignet.
● Staubbedingungen:Nicht geeignet für Umgebungen mit starkem Glasfaserstaub ohne Staubansammlung, der den Verschleiß der Schneidkanten beschleunigt.
● Ausstattungsbedingungen:Kann nicht bei alten Geräten mit instabilem pneumatischem Druck und heftigen Vibrationen verwendet werden.
● Fremdkörper:Es ist verboten, Bretter mit harten Verunreinigungen oder Fremdkörpern zu schneiden, da diese leicht zu Kantenausbrüchen führen können.
Missverständnis:Größerer Winkel bedeutet bessere Leistung.
Korrektur:Der Winkel muss gemäß den Spezifikationen des Steckverbinders ausgewählt werden. Ein zu großer Winkel verringert leicht die effektive Kupferdicke der Goldfinger und beeinträchtigt die elektrische Leitung.
Missverständnis:Eine dickere Klinge bringt eine längere Lebensdauer.
Korrektur:Die Klingenstärke muss mit der Breite der Werkzeughalternut übereinstimmen. Eine nicht übereinstimmende Dicke verursacht Vibrationen und eine wellige Fasenoberfläche.
Missverständnis:Die Klingen für alle pneumatischen Anfasmaschinen sind universell.
Korrektur:Verschiedene Marken von Anfasmaschinen unterscheiden sich in der Montagebohrung, der Gesamtlänge und der Position der Schneidkante. Klingen können nicht direkt ausgetauscht werden; Eine Überprüfung der Montagemaße ist erforderlich.
Missverständnis:Eine breitere Kante aus Wolframstahl bedeutet eine längere Lebensdauer.
Korrektur:Eine zu breite Schneidkante erhöht den Schnittwiderstand und kann leicht dazu führen, dass sich das Brett verschiebt und der Goldfinger zerkratzt.
1. Stellen Sie vor der Montage sicher, dass der Werkzeughalter fest verriegelt ist und die Klinge nicht locker ist. Ohne Verriegelung ist das Einschalten verboten.
2. Der pneumatische Druck darf die Nennobergrenze des Geräts nicht überschreiten. Übermäßiger Druck kann zu Kantenabsplitterungen und Schäden an den Goldfingern führen.
3. Die Verarbeitung gestapelter oder überlappender Platten ist verboten. Nur Einzelbrettfütterung.
4. Benutzen Sie die Klinge nicht mehr und entfernen Sie sie zur Inspektion, wenn die Schneide auf einen harten Gegenstand trifft oder es zu einer Kollision mit dem Werkzeug kommt.
5. Eine längerfristige Bearbeitung ohne Staubsammelvorrichtung ist verboten. Angesammelter Staub zerkratzt die Schneidkante und die Plattenoberfläche.
6. Der umgekehrte Einbau der Klinge ist verboten, da dadurch die Goldfinger direkt zerkratzt werden.
Mögliche Ursachen:Lose Klinge, instabiler pneumatischer Druck, verschlissener Werkzeughalter oder stumpfe Schneidkante.
Mögliche Ursachen:Abgesplitterte Schneidkante, zu hohe Vorschubgeschwindigkeit, zu hoher Druck oder Schneidkante ohne Kantenpassivierung.
Mögliche Ursachen:Schwankende Plattenvorschubgeschwindigkeit, versetzte Klingeninstallation oder instabiler Zylinderdruck.
Mögliche Ursachen:Fremdkörper im Brett, sofortiger Überdruck, Brettkollision oder exzentrische Klingenklemmung.
● Entfernen Sie nach jedem Stillstand Glasfaserstaub und Kupferreste von der Klingenkante und dem Werkzeughalter.
● Überprüfen Sie die Schneide regelmäßig und ersetzen oder schleifen Sie sie rechtzeitig, wenn Sie Kerben oder Verschleiß feststellen.
● Bewahren Sie die Klingen in einer Schutzbox auf. Die Schneide darf harte Gegenstände nicht direkt berühren, um Kollisionsschäden zu vermeiden.
● Tragen Sie zur Langzeitlagerung eine dünne Schicht Rostschutzöl auf die Schneidkante auf und bewahren Sie sie in einer trockenen Umgebung auf.
● Reinigen Sie die Montagefläche des Werkzeughalters beim Entfernen und Wiedereinsetzen der Klinge, um einen flachen Sitz zu gewährleisten.
A1: Ja. Die Schneidkante aus Wolframstahl kann nachgeschliffen werden, um den Fasenwinkel wiederherzustellen und die Austauschkosten zu senken. Ein Nachschleifen ist möglich, solange der Untergrund nicht verformt ist.
A2: Ja. Es stehen gängige Winkel von 30° und 45° zur Verfügung, weitere Sonderwinkel können individuell angepasst werden.
A3: Überprüfen Sie zunächst, ob die Schneide abgeplatzt ist. Reduzieren Sie dann den pneumatischen Druck und die Vorschubgeschwindigkeit und führen Sie eine Kantenpassivierungsbehandlung durch.
A4: Überprüfen Sie, ob die Klinge parallel installiert ist, überprüfen Sie den Verschleiß des Werkzeughalters und den Versatz der Vorschubführung und kalibrieren Sie die Klingenposition neu.
Adresse
Gebäude 17, Yonglida Tiansheng Industrial Park, Nr. 50 Gangkou Avenue, Bezirk Wanjiang, Stadt Dongguan, Provinz Guangdong, China
Tel