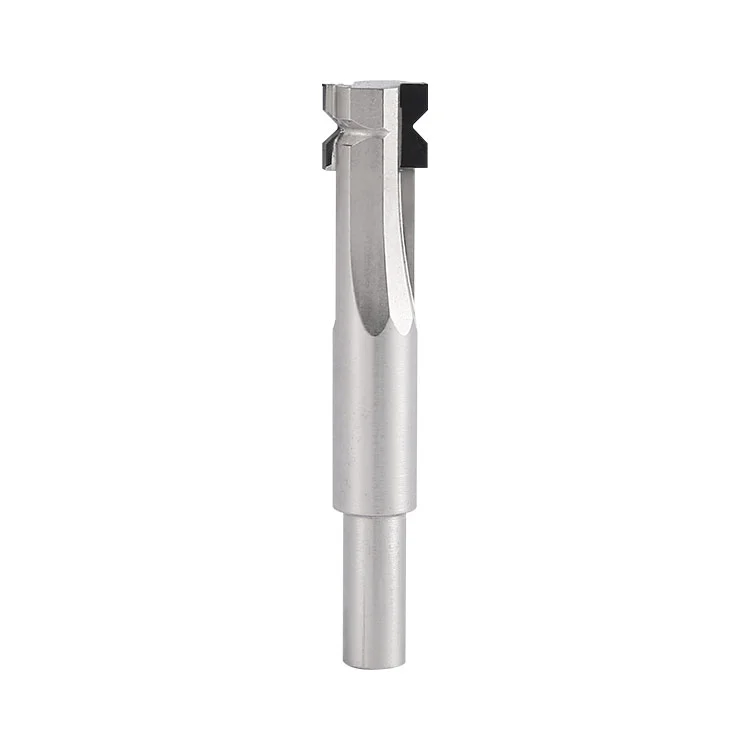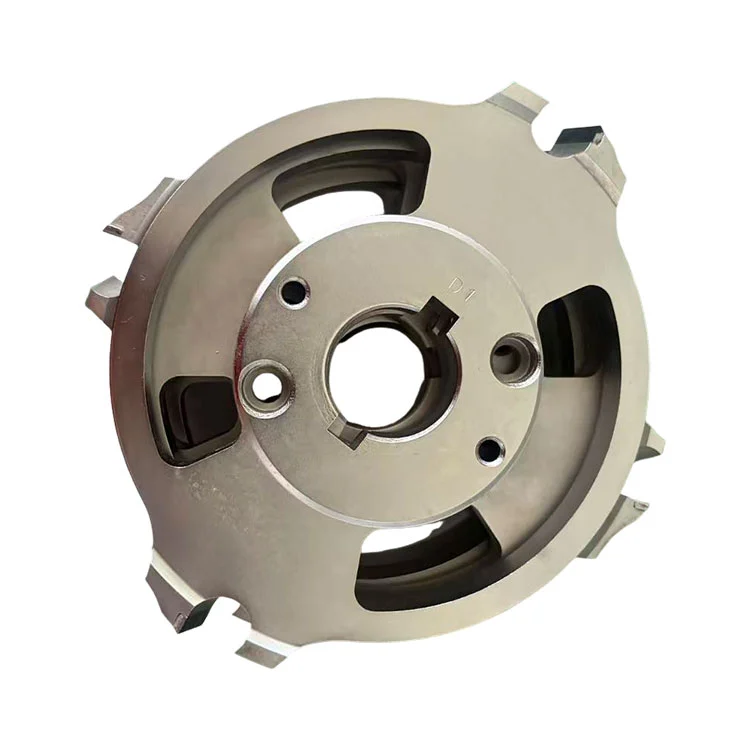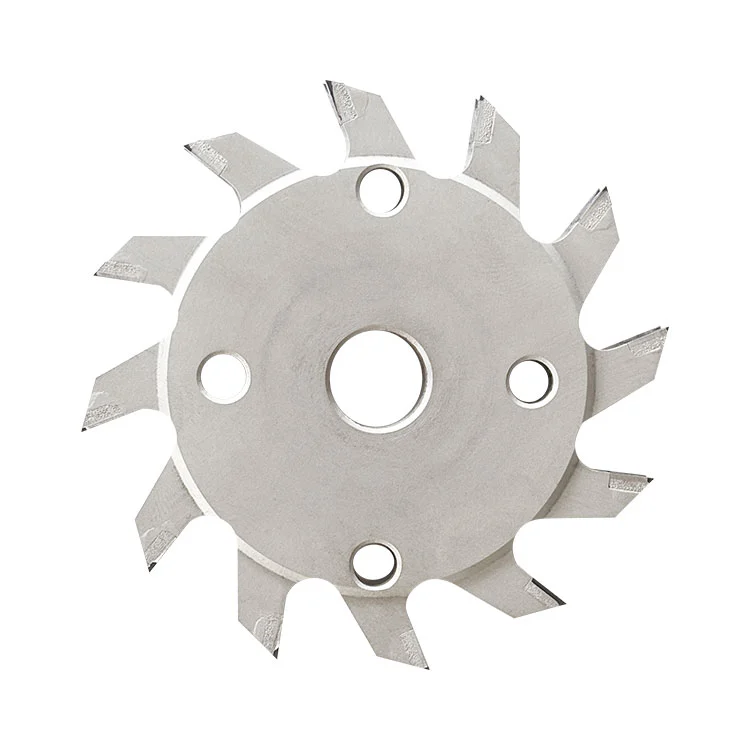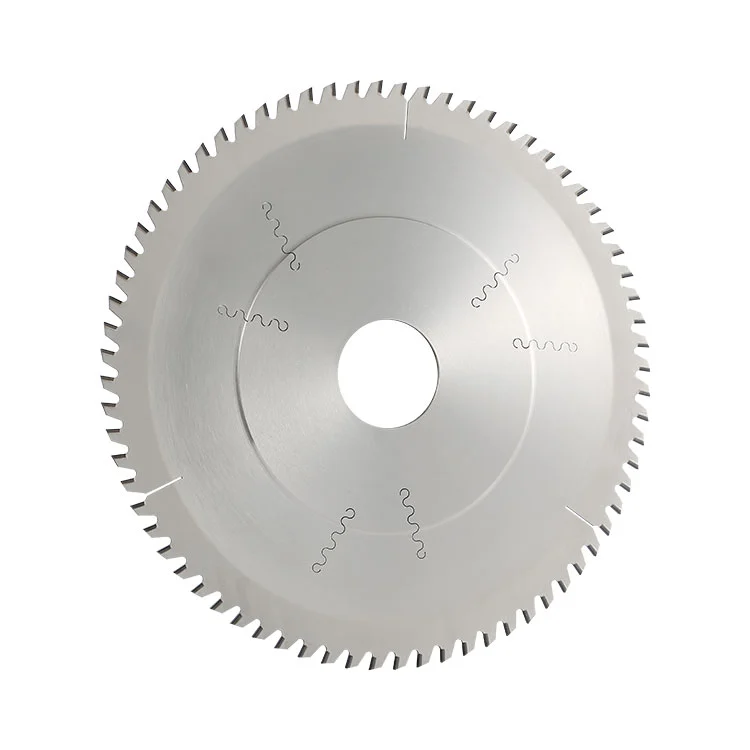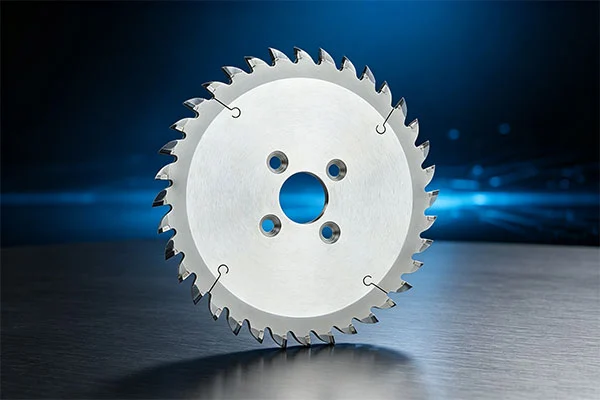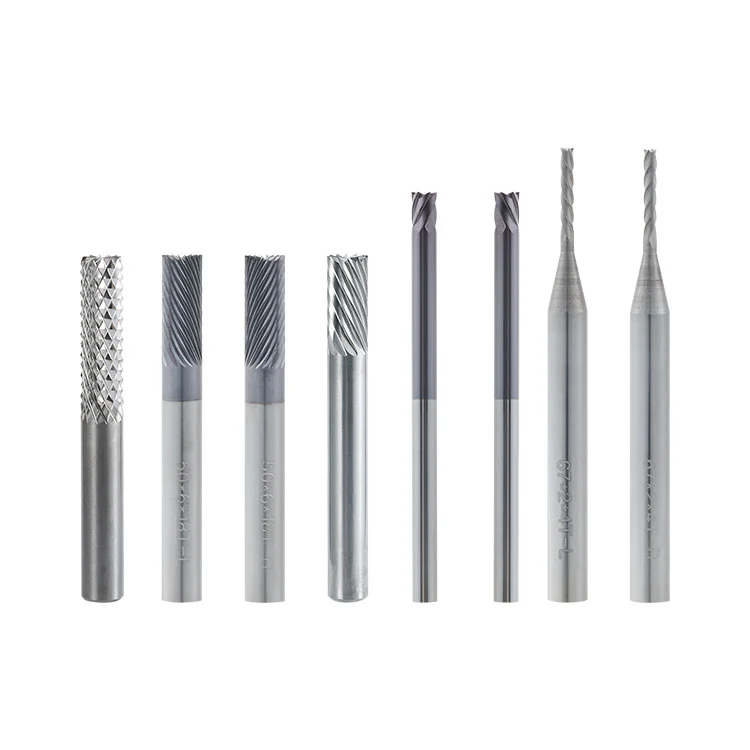
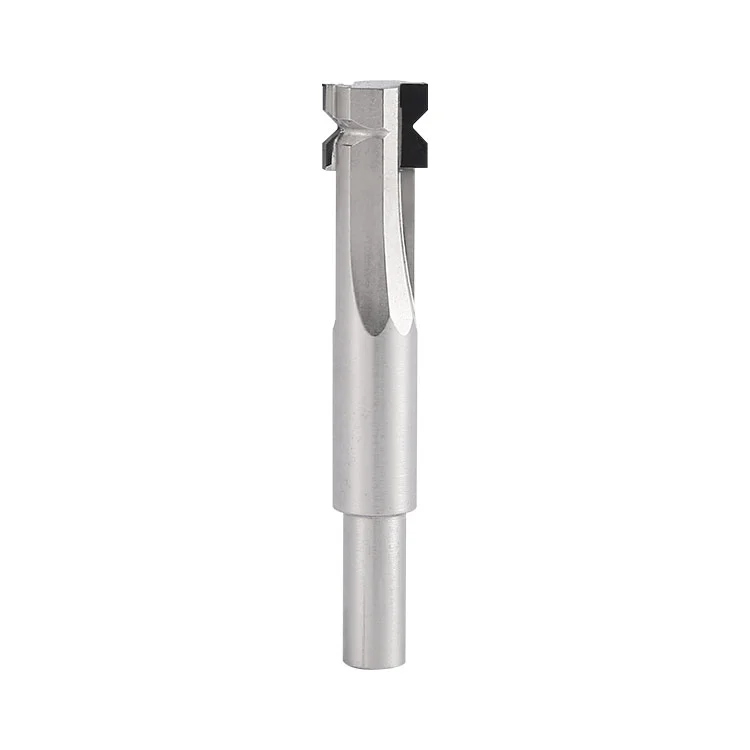
Winway, Hersteller von kleinen Eckenradiusschneidern für PKD-Leiterplatten in China, bietet Präzisionsschneidwerkzeuge für Leiterplattenhersteller, die zuverlässige Mikroradius-Bearbeitungslösungen suchen. Sein Schaft aus legiertem Stahl ist mit einer hochtemperaturgelöteten PKD-Diamanteinlage mit einer präzise geschliffenen Mikrobogenschneide ausgestattet. Das Werkzeug rundet scharfe Kanten entlang der Leiterplattenaußenkonturen, Schlitze und Lochöffnungen ab und wandelt rechtwinklige Kanten in glatte R-Bögen um. Dies trägt dazu bei, die Spannungskonzentration zu reduzieren, das Abplatzen der Platinenkanten und das Abheben der Kupferfolie zu verhindern und Bearbeitungsgrate zu entfernen. Im Vergleich zu herkömmlichen Fräsern aus Wolframstahl mit kleinem Radius bietet die PKD-Diamantschneide eine höhere Verschleißfestigkeit bei der Bearbeitung glasfaserverstärkter Platten, verlängert die Werkzeuglebensdauer und unterstützt eine kontinuierliche Massenproduktion.
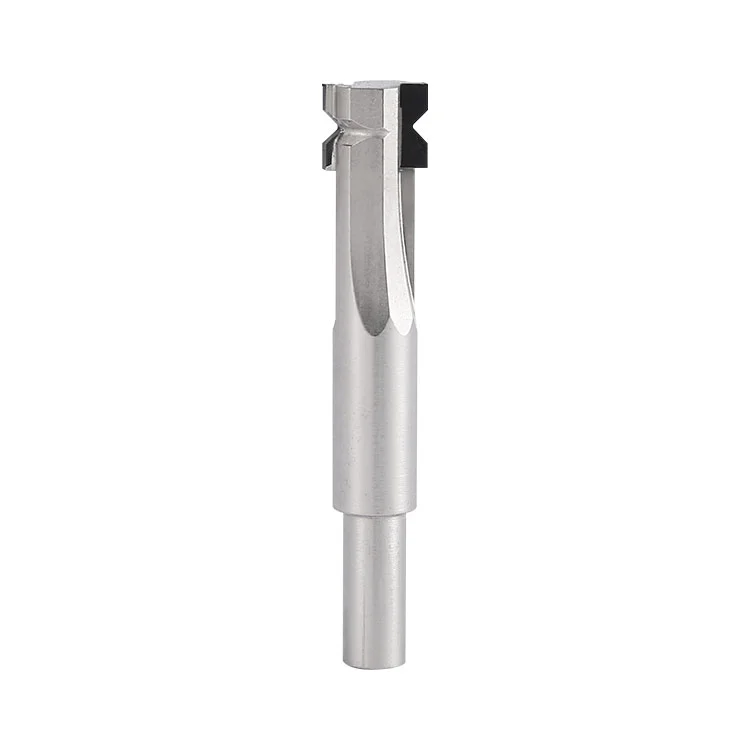
Der PCD PCB Small Corner Radius Cutter ist ein Formwerkzeug mit Schaft, das aus einem Substrat aus legiertem Stahl und einer hochtemperaturgelöteten, bogenförmigen Schneidkante aus PKD-Diamant besteht. Es ist speziell für die Mikroradiusformung von Leiterplatten mit typischen R-Werten von 0,1/0,3/0,5 mm konzipiert. Die voreingestellte Lichtbogenschneide fräst standardmäßig abgerundete Ecken in einem Durchgang und ermöglicht so die Passivierung und Entgratung von Platinenkanten und Lochöffnungen. Es gehört zu den speziellen Diamantschneidwerkzeugen für PCB-Umformprozesse.
Hochgeschwindigkeitsrotation:Die Spindel der Werkzeugmaschine dreht das Werkzeug mit hoher Geschwindigkeit, und die bogenförmige PKD-Schneide berührt die rechtwinklige Kante des PCB-Werkstücks.
Konturzuführung:Die Bogenschneide führt einen gleichmäßigen Vorschub entlang der Werkstückkontur und entfernt scharfkantiges Material, um in einem Durchgang einen Standardbogen mit Mikroradius zu bilden.
Spanabfuhr:Spiralförmige Spanflöten leiten Glasfaserstaub und Harzspäne schnell ab und verringern so die Gefahr von Kratzern und thermischen Verbrennungen an der Schneidkante und der Plattenoberfläche, die durch Spanreibung verursacht werden.
Verschleißfeste Bearbeitung:Dank der PKD-Diamantschneide mit ultrahoher Härte verschleißt das Werkzeug beim Schneiden von glasfaserverstärktem Material langsam, wodurch stabile R-Maße über Chargen hinweg gewährleistet und die häufige Werkzeugwechselhäufigkeit verringert wird.
| Artikel | Parameterspezifikation |
| Produktname | Kleiner Eckenradiusschneider für PKD-Leiterplatten |
| Außendurchmesser schneiden | 9,5 mm |
| Gesamtlänge | 55mm |
| Schaftdurchmesser | 6mm |
| Optionaler Radius | R0,1 / R0,3 / R0,5mm |
| Modernstes Material | Polykristalliner PKD-Diamant |
| Schaftsubstratmaterial | Wärmebehandelter hochfester legierter Stahl |
FR-4- und Glasfaserplatten:Verrundung, Passivierung und Entgratung der Leiterplattenkanten für Leiterplatten aus FR-4-Glasfaser, Hoch-TG-Leiterplatten und Hochglasfaser-Leiterplatten.
Leiterplatte auf Aluminiumbasis und Metallkern:R-Winkel-Formung an Kanten und Lochöffnungen von Leiterplatten auf Aluminiumbasis und Leiterplatten mit Metallkern.
Mehrschicht- und Schwerkupferplatten:Konturenecken abrunden, um ein Abheben der Kupferfolie und ein Absplittern der Kanten zu verhindern.
V-CUT Schlitzbearbeitung:R-Winkel-Behandlung an beiden Enden der V-CUT-Schlitze, um das Risiko von Rissen beim Brechen der Platine zu verringern.
Massenproduktion von Leiterplatten:Präzisionsbearbeitungsszenarien, die eine hohe R-Winkelkonsistenz und eine langlebige kontinuierliche Bearbeitung erfordern.
Vollmetallbearbeitung:Bearbeitung dicker Vollmetall-, Edelstahl- oder hochharter Vollmetallteile. (PKD ist für Substrate auf Glasfaser-/Harzbasis optimiert; das Schneiden von Metall führt leicht zu Absplitterungen an der Schneidkante.)
Werkstücke mit harten Verunreinigungen:Werkstücke, die große Mengen an harten, grobkörnigen Fremdstoffen oder massiven metallischen Verunreinigungen enthalten, die zu starken Schlagausbrüchen an der PKD-Kante führen können.
Zu große Schnitttiefe:Die Tiefe bei einem Durchgang überschreitet die zulässige Schnittkantengrenze, was zu Kantenabsplitterungen und Substratschäden führt.
Unzureichende Staubabscheidung:Geräte ohne Staubsammelsystem, bei denen angesammelter Glasfaserstaub den Kantenverschleiß beschleunigt und die Plattenoberfläche zerkratzt.
Instabiler Bearbeitungsaufbau:Arbeitsbedingungen mit großem Spindelschlag oder lockeren Vorrichtungen; Die PKD-Kante ist bei Vibration sehr anfällig für Absplitterungen.
Längeres Hochtemperaturschneiden:Langfristiges Trockenschneiden unter hoher Belastung und hohen Temperaturen, bei dem die PKD-Lötverbindung Gefahr läuft, sich zu lösen, und das Stahlsubstrat Gefahr läuft, sich thermisch zu verformen.
1. Beginnen Sie mit der Bearbeitung nicht bei übermäßigem Spindelschlag, einer verschmutzten Spannzange oder einer abgenutzten Spannzange; Durch die Vibration wird die PCD-Diamantkante absplittern.
2. Werkzeugkollision oder Spindelanlauf bei nicht eingespanntem Werkstück verbieten.
3. Das Staubsammelsystem muss aktiviert sein; Glasfaserstaub schleift die Schneidkante ab und beschleunigt den Verschleiß.
4. Notstopps oder plötzliche Änderungen der Vorschubrichtung bei hoher Rotationsgeschwindigkeit sind zu verbieten.
5. Überschreiten Sie niemals die empfohlene maximale Schnitttiefe; Das Schneiden in einem Durchgang in voller Tiefe ist verboten.
6. Benutzen Sie das Werkzeug nicht zum Schleifen oder Sandstrahlen; Die PKD-Kante muss vor Kollisionen mit harten Gegenständen geschützt werden.
7. Verhindern Sie das Herunterfallen des Werkzeugs und harte Stöße. Die PKD-Spitze ist spröde und kann bei geringfügigem Stoß abplatzen; Der Stahlschaft kann sich nach dem Aufprall verbiegen.
| Abnormales Phänomen | Grundursache |
| Abplatzen von Brettkanten und Ziehen von Glasfasern | Großer Spindelschlag, zu hohe Vorschubgeschwindigkeit, stumpfe Schneidkante, zu viel Füllstoff/Verunreinigung im Inneren der Platte, unzureichende Staubabscheidung. |
| Instabile R-Radiusgröße | Schlechte Rundlaufgenauigkeit, rutschende Spannzange, nicht eingespanntes Werkstück, verbogener Werkzeuguntergrund durch Schlag. |
| Abgebrochene PKD-Spitze/Zahnverlust | Werkzeugkollision, harte Fremdverunreinigungen im Werkstück, starke Vibration, zu große Schnitttiefe in einem Durchgang. |
| Hochmoderne Ablösung (PKD-Einsatzabfall) | Übermäßige Schneidwärme, überlastete Bearbeitung, beschädigte Lötverbindung, langes Trockenschneiden ohne Kühlung, thermische Verformung des Substrats, wodurch die Lötnaht gezogen wird. |
| Geschwärzte Plattenoberfläche und Harzbrennkante | Nicht übereinstimmende Spindelgeschwindigkeit, schlechte Spanabfuhr, verbrennende Späne auf der Plattenoberfläche bei hoher Temperatur. |
| Werkzeugstandzeit weit unter den Erwartungen | Werkstück mit hohem Glasfasergehalt, unangemessene Schnittparameter, schlechter Staubsammeleffekt, instabiler Schnitt durch verformtes Substrat. |
Lagerung:Bewahren Sie sie einzeln in einem speziellen Werkzeugkasten mit modernstem Schutz auf. Kein Stapeln oder freie Platzierung, um Kollisionen zu vermeiden.
Vor der Operation:Überprüfen Sie die Schnittkante visuell auf Kerben oder Risse. sauberen Spannzangenstaub; Testen Sie den Spindelrundlauf.
Während der Bearbeitung:Halten Sie das Staubsammelsystem ständig in Betrieb. Überprüfen Sie regelmäßig das R-Maß und überwachen Sie den Schneidenverschleiß und die Schaftverformung.
Nach der Bearbeitung:Spänestaub mit einer Niederdruck-Luftpistole von der Schneidkante abblasen (keine harten Gegenstände zerkratzen die Diamantkante); Überprüfen Sie die PKD-Kante auf Mikroabsplitterungen.
Handhabung:Fassen Sie nur den Schaft an, berühren Sie nicht die Diamantspitze; Vermeiden Sie ein Herunterfallen, da dies dazu führen kann, dass sich das Stahlsubstrat verbiegt und das Werkzeug verschrottet.
A1: Hauptsächlich verursacht durch übermäßige Schneidhitze und Stoßbelastung. Die Hochtemperatur-Lötverbindung ist einer übermäßigen Belastung ausgesetzt und der PKD-Einsatz löst sich vom hochfesten Stahlsubstrat. Durch die thermische Verformung des Stahlsubstrats erhöht sich auch das Risiko einer Ablösung. Reduzieren Sie die Schnitttiefe, optimieren Sie die Parameter und gewährleisten Sie Staubsammlung und Wärmeableitung.
A2: Höchstwahrscheinlich schlechte Überlappung mehrschichtiger Schnittdurchgänge, lockere Vorrichtungen, verbogene Stahlschäfte oder übermäßiger Werkzeugkonzentrizitätsfehler. Prioritäten: Überprüfen Sie die Spannzange, den Rundlauf der Spindel und die Geradheit des Schafts.
A3: Ja. PKD-Fräser mit kleinem Radius eignen sich für Leiterplatten auf Aluminiumbasis. Optimieren Sie die Schnittparameter, um das Anhaften von Aluminiumspänen zu verhindern, und kontrollieren Sie die Schnittwärme, um eine thermische Verformung des Substrats zu vermeiden.
Adresse
Gebäude 17, Yonglida Tiansheng Industrial Park, Nr. 50 Gangkou Avenue, Bezirk Wanjiang, Stadt Dongguan, Provinz Guangdong, China
Tel