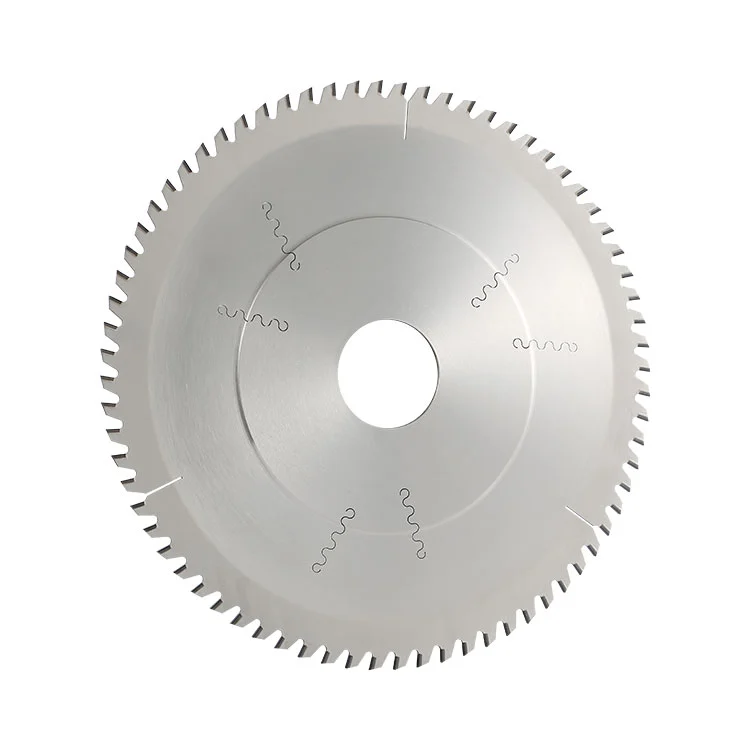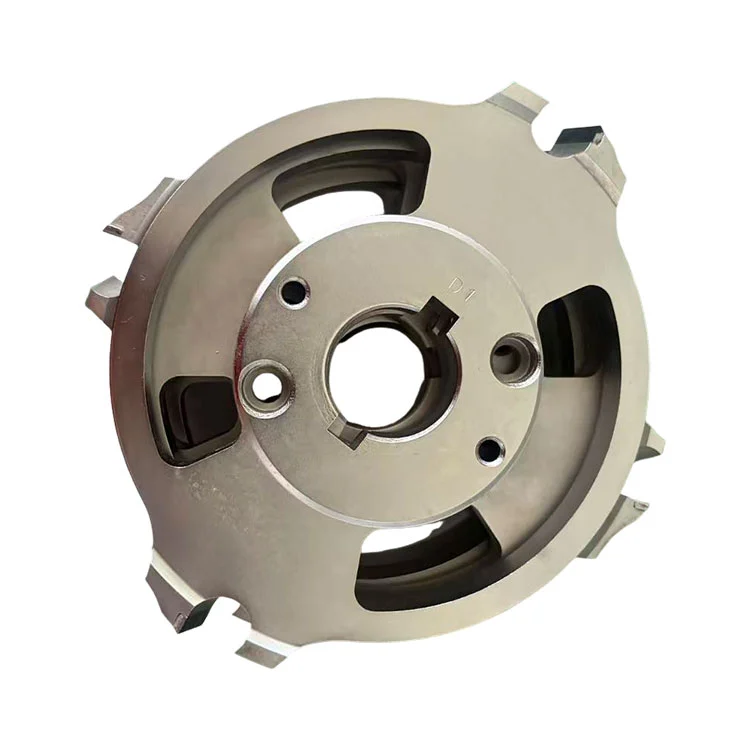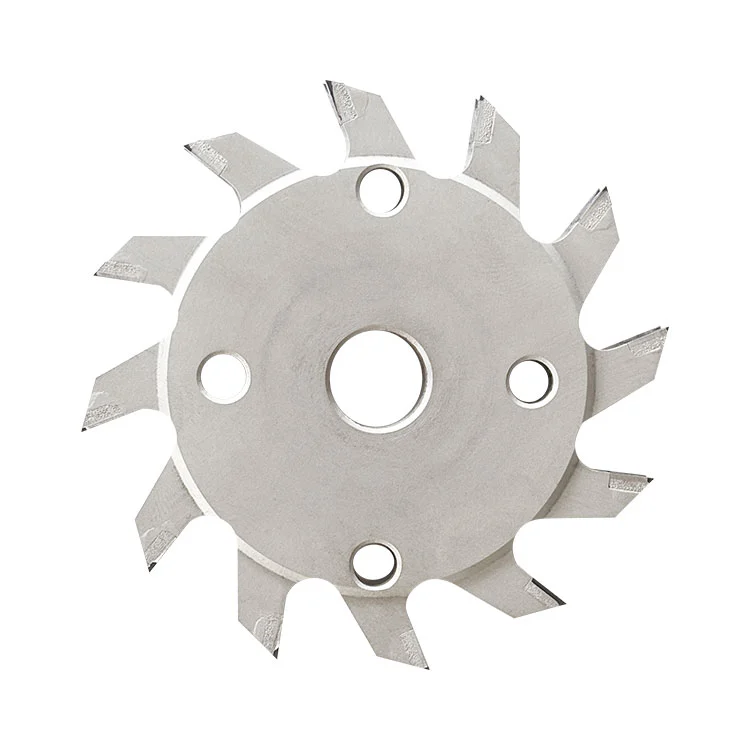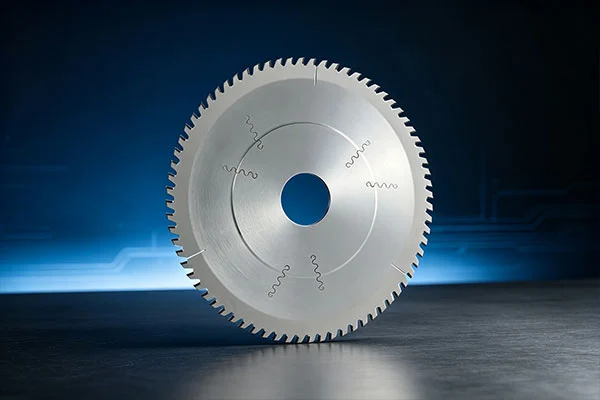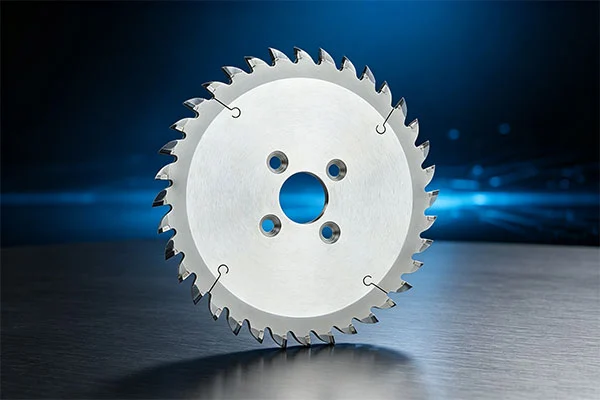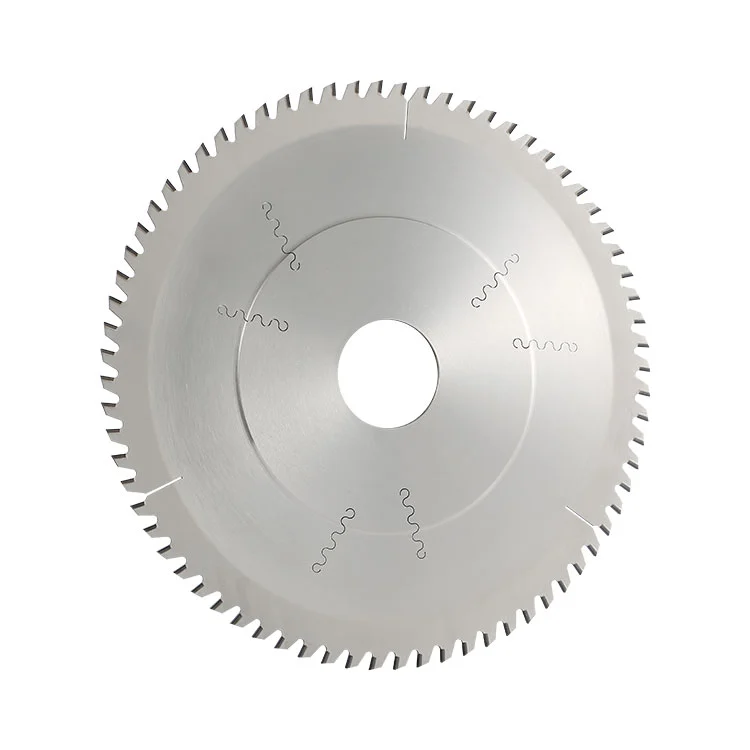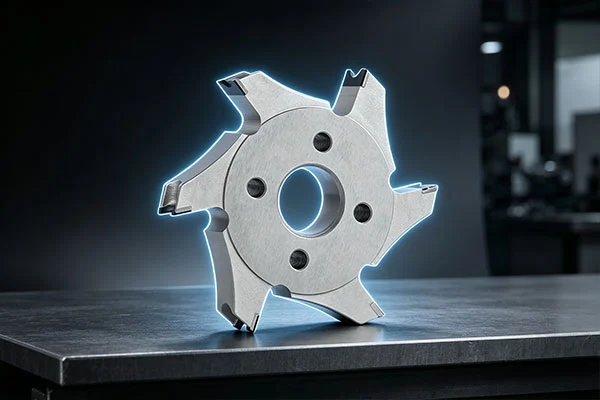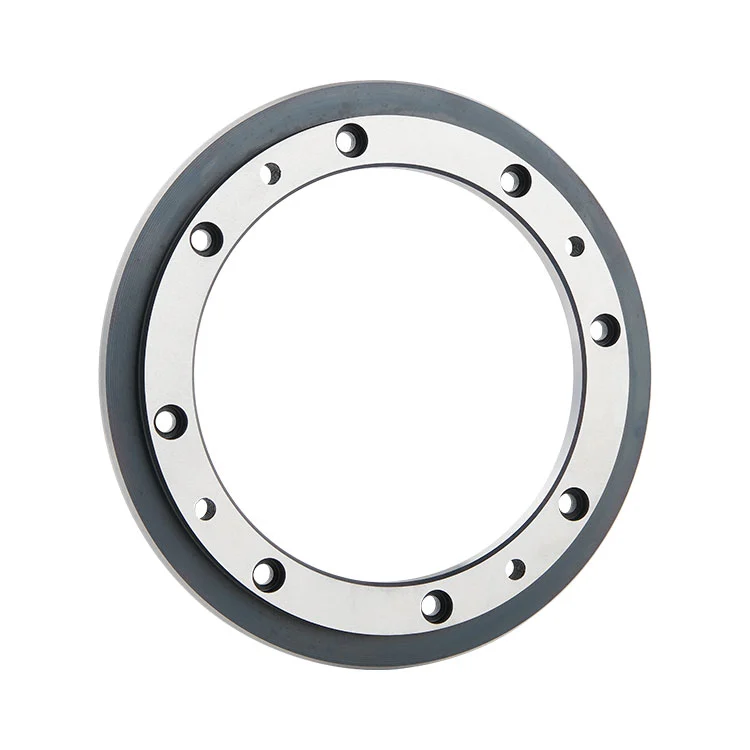
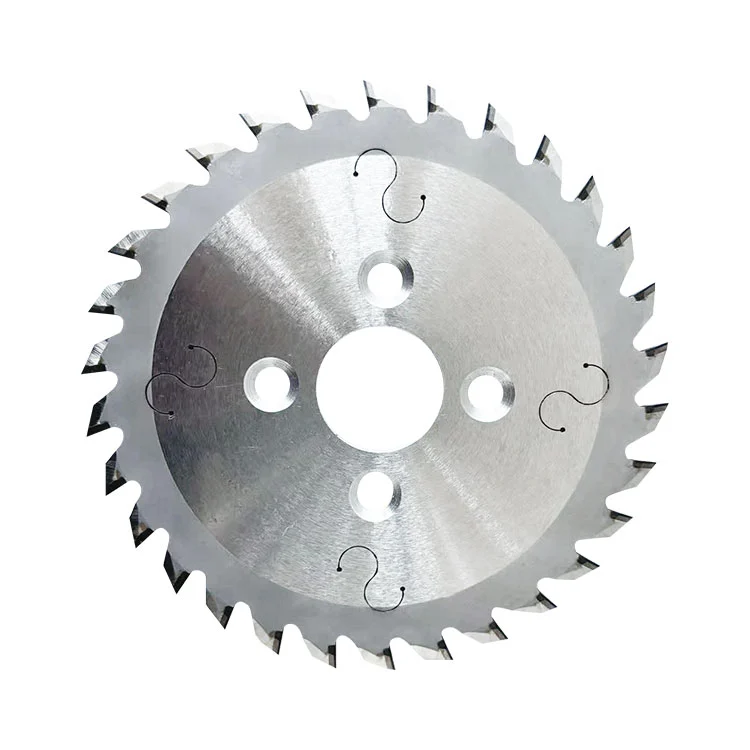
Winway ist ein professioneller Hersteller und Lieferant von PKD-Leiterplatten-V-Schnittschneidern und bietet Präzisions-Diamantschneidwerkzeuge für die V-Nut-Bearbeitung von Leiterplatten an. Dieser Fräser verfügt über ein Substrat aus hochfestem legiertem Stahl mit einer auf die Schneidkante aufgelöteten PKD-Verbundplatte (polykristalliner Diamant). Der V-Nutwinkel wird durch den Scheitelwinkel des Fräsers bestimmt und das Werkzeug ist für den paarweisen Einsatz von Ober- und Unterfräsern ausgelegt. Es eignet sich für die Verarbeitung von kupferkaschierten FR-4-Laminaten, Glasfaserplatten und Platten auf Aluminiumbasis. Im Vergleich zu herkömmlichen V-CUT-Fräsern aus Wolframstahl bietet die PKD-Diamantschneide eine hervorragende Verschleißfestigkeit. Das Substrat aus legiertem Stahl sorgt für eine gute dynamische Balance mit minimalen Vibrationen beim Hochgeschwindigkeitsschneiden und verlängert so die Werkzeuglebensdauer für die V-Schnitt-Produktion von Leiterplatten in großen Stückzahlen.
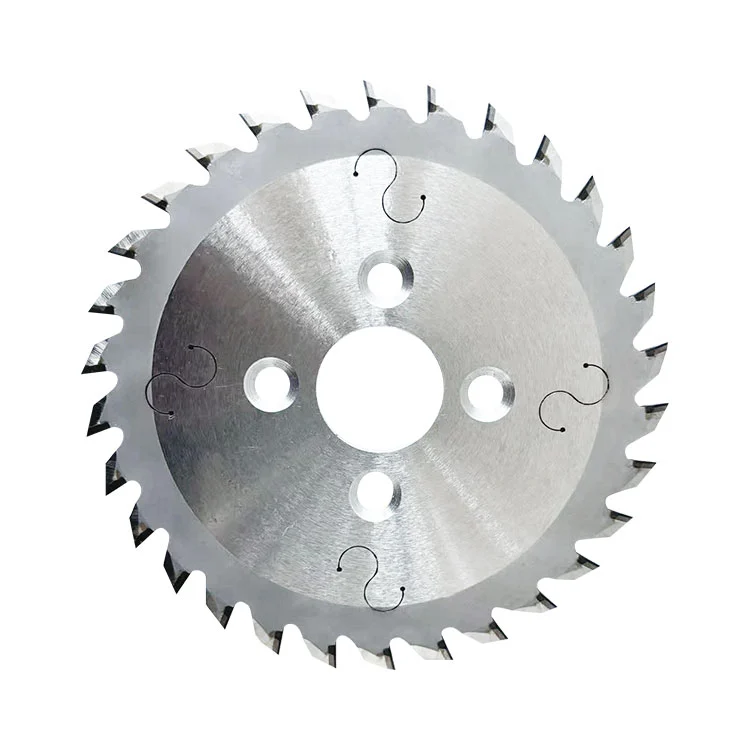
Der PCD PCB V-Cut Cutter, auch bekannt als PCD V-Score Cutter, ist ein spezielles Diamantwerkzeug für die Bearbeitung von V-Nuten auf Leiterplatten. Es verfügt über ein Substrat aus legiertem Stahl mit einer gelöteten Schneidkante aus polykristallinem PKD-Diamant am äußeren Rand. Zwei Fräser arbeiten als aufeinander abgestimmtes Paar, um symmetrische V-Nuten auf der oberen und unteren Leiterplattenoberfläche zu erzeugen und die verbleibende Leiterplattendicke für das anschließende Nutzentrennen der Leiterplatten zu steuern. In der Branche wird er auch häufig als Diamant-V-CUT-Fräser bezeichnet.
Substrat: Legierter Stahl
Der Körper aus legiertem Stahl zeichnet sich durch hohe Festigkeit und gute Zähigkeit sowie Widerstandsfähigkeit gegen Stöße und Verformungen aus. Die Innenbohrung und die Aufnahmelöcher können präzise bearbeitet werden, um mehrere Nachschleifzyklen zu ermöglichen. Sein inhärentes dynamisches Gleichgewicht sorgt für einen vibrationsarmen Betrieb bei Hochgeschwindigkeitsrotationen.
Schneide: Polykristalliner PKD-Diamant
Das PCD-Verbundsegment erreicht eine Härte von etwa 8000HV, deutlich höher als Wolframstahl. Es bietet eine hervorragende Verschleißfestigkeit beim Schneiden von Glasfaserplatten. Das PKD-Segment wird durch Hochfrequenzlöten fest mit dem Werkzeugkörper verlötet und zu einem V-förmigen Schneidprofil präzisionsgeschliffen.
Materialhinweis:PCD-Material ist relativ spröde. Um ein Absplittern der Schneidzähne zu verhindern, muss eine Kollision der Platte während des Betriebs unbedingt vermieden werden.
Verarbeitete Materialien:Standard-FR4, hochglasfaseriges FR4 und Leiterplatte auf Aluminiumbasis.
Lebensdauervergleich:PKD-V-CUT-Fräser erreichen eine viel längere Lebensdauer als V-CUT-Fräser aus Wolframstahl.
Winkelgenauigkeit:Toleranz des V-Nutwinkels ±1°.
Stirnseitenrundlauf:≤0,05 mm.
Bearbeitungsleistung:Glatte V-Nut-Innenwand ohne Ausbleichen oder Faserziehen.
Extra lange verschleißfeste Lebensdauer:Das superharte PCD-Material verschleißt bei der Bearbeitung von Glasfaserplatten langsam, was die Ausfallzeiten beim Werkzeugwechsel reduziert und die Anlagenauslastung verbessert.
Stabile Umformgenauigkeit:Paarweise Fräser werden als passendes Set präzisionsgeschliffen. Ein konsistenter V-Winkel und eine gleichbleibende Restdicke während des Langzeitbetriebs tragen dazu bei, Depaneling-Fehler zu reduzieren.
Hervorragende Oberflächenqualität:Die scharfe Diamantschneide erzeugt eine glatte V-Nut-Innenwand mit minimalen Graten und weniger Plattenschäden.
Breite Materialkompatibilität:Geeignet für FR4, High-TG-Boards, High-Glasfaser-Boards, CEM-Substrate, dünne Leiterplatten auf Aluminiumbasis und mehr.
Nachmahlbar zur Wiederverwendung:Stumpfe Schneidkanten können in etwa fünf Zyklen professionell nachgeschliffen werden, was dazu beiträgt, die Kosten für langfristige Verbrauchsmaterialien zu senken.
Ausgezeichnete dynamische Balance:Die präzise Korrektur des dynamischen Gleichgewichts ermöglicht vibrationsarmes Hochgeschwindigkeitsschneiden und trägt so zum Schutz der Spindel und zur Reduzierung von Geräteverlusten bei.
| Ordinal | Außendurchmesser (mm) | Zähnezahl Z | V-Winkel | Innendurchmesser (mm) | Untergrunddicke B (mm) |
| 01 | 60/70/76 | 18,20,24,30 | 20°, 30°, 45°, 60°, 90° | 25.4 | 2.0 |
| 02 | 96/100 | 20,24,30,36,40 | 20°, 30°, 45°, 60°, 90° | 25,4、40 | 2.0 |
| 03 | 120 | 20,30,40,50 | 15°, 20°, 30°, 45°, 60°, 90° | 25,4、40 | 2.0 |
Anpassung:Kundenspezifische Außendurchmesser, Innenlöcher, Zähnezahlen und V-Winkel sind entsprechend den Anforderungen der Maschine und der Leiterplattenzeichnung verfügbar.
PCB-Panels für Unterhaltungselektronik:V-Score-Verarbeitung für Mobiltelefonplatinen, Ladegerätplatinen, Leistungsplatinen und Modulplatinen.
Automobilelektronik:Leiterplattenbearbeitung für Sensoren und Bordsteuerplatinen unter Verwendung von High-TG-Materialien.
Glasfaserreiche und dicke Leiterplatten:V-Nutbearbeitung für Platten mit hohem Glasfaseranteil und größerer Dicke.
Verbund- und Aluminiumsubstrate:V-Nut-Bearbeitung für CEM-1-, CEM-3-Verbundsubstrate und dünne Leiterplatten auf Aluminiumbasis.
Automatisierte Leiterplattenproduktion:Kontinuierliche V-Cut-Verarbeitung in großen Chargen auf automatischen V-Cut-Maschinen.
Eingangskontrolle:Überprüfen Sie die Materialzertifikate des PCD-Segments und des Substrats aus legiertem Stahl. Überprüfen Sie die Abmessungen und die Ebenheit.
In-Prozess-Inspektion:Lötfestigkeit und Schnittkanten unter dem Mikroskop auf Kaltstellen und Risse prüfen; Überprüfen Sie die Maße nach dem Grob- und Fertigschleifen stichprobenartig.
Endkontrolle:Vollständige Inspektion von Außendurchmesser, Dicke, Innenbohrung und Positionierungslöchern; Planlauf und Rundlauf; V-Winkelgenauigkeit; Mikroskop-Inspektion auf Schnittkantenabsplitterungen oder Risse; und dynamische Gleichgewichtsprüfung bei G2,5.
Probeschnitttests:Wählen Sie aus jeder Produktionscharge Muster für den maschinellen Probeschnitt aus. Überprüfen Sie die Restdicke, die Glätte der Innenwände und die Grate, bevor Sie sie für die Lagerung und Lieferung freigeben.
Verpackungsinspektion:Überprüfen Sie die Produkte vor dem Verpacken erneut, bringen Sie Produktetiketten und Zertifikate an und verwenden Sie eine individuelle Schutzverpackung.
Produktzertifikate und Spezifikationsblätter werden jeder Lieferung beigefügt.
Nicht künstliche Qualitätsmängel können innerhalb der Abnahmefrist nach Erhalt gerügt werden. Technische Unterstützung bei der Fehlerbehebung ist verfügbar.
Es stehen technische Anleitungen zu Schnittparametern, Spannung und Werkzeugeinstellung zur Verfügung.
Für stumpfe Schneidkanten stehen professionelle Nachschleifdienste mit erneuter Überprüfung und Neuanpassung nach dem Nachschleifen zur Verfügung.
Das Engineering-Team unterstützt die Prozessoptimierung vor Ort, um V-Score-Probleme wie Restdickenschwankungen und Grate zu beheben.
A1: V-Nuten entstehen durch doppelseitiges Gegenschneiden. Zwei kreisförmige PKD-Fräser arbeiten zusammen, um ein symmetrisches V-Profil zu erzeugen. Ein einzelner Fräser kann keinen Standard-V-Score erzeugen. Das passende Paar sollte als kompletter Satz verwendet werden und der willkürliche Austausch nur eines Fräsers sollte vermieden werden.
A2: PKD-Schneidkanten bieten eine hervorragende Verschleißfestigkeit und eine viel längere Lebensdauer auf Glasfaserplatten und tragen dazu bei, eine stabile Bearbeitungsgenauigkeit über längere Produktionsläufe hinweg aufrechtzuerhalten. Allerdings ist PKD relativ spröde und kann bei Kollisionen abplatzen. Fräser aus Wolframstahl bieten eine bessere Schlagfestigkeit, verschleißen jedoch schneller und eignen sich daher für die Produktion kleiner Stückzahlen und für Platten mit geringerem Glasfasergehalt.
A3: Ja. Es sollte ein PKD-Fräser verwendet werden, der speziell für Materialien auf Aluminiumbasis entwickelt wurde. Die Schnittparameter sollten optimiert und eine effektive Staubabscheidung aufrechterhalten werden, um das Anhaften von Aluminiumspänen zu verhindern.
A4: Der V-Cut-Fräser für PCD-Leiterplatten kann normalerweise nach etwa 5 Zyklen nachgeschliffen werden. Beide Fräser sollten nach dem erneuten Schleifen erneut angepasst werden, um die Konsistenz des V-Winkels beizubehalten.
A5: Zu den häufigsten Ursachen gehören Klemmunrundheit, Spindelspiel, Vorschubschwankungen, ungleichmäßiger Verschleiß zwischen gepaarten Fräsern und Schwankungen in der Plattendicke. Überprüfen Sie den Klemmzustand und überprüfen Sie die Schneidkanten regelmäßig.
A6: Hauptursachen sind Plattenkollision, Fremdverunreinigungen im Inneren der Platte, Spannexzentrizität und zu hohe Vorschubgeschwindigkeit. Da PKD-Schneidkanten relativ spröde sind, prüfen Sie Rohplatten und vermeiden Sie Werkzeugkollisionen während des Betriebs.
A7: Für Standard-Leiterplattenplatten wird üblicherweise ein 30°-Winkel verwendet. Ein 45°-Winkel erzeugt eine breitere V-Öffnung mit größerer Bruchkraft und wird hauptsächlich für dicke Bretter verwendet. Bei dünnen Platten wird häufig ein 60°-Winkel gewählt. Weitere Sonderwinkel können individuell angepasst werden.
Adresse
Gebäude 17, Yonglida Tiansheng Industrial Park, Nr. 50 Gangkou Avenue, Bezirk Wanjiang, Stadt Dongguan, Provinz Guangdong, China
Tel